
Ein Luftfahrtteil kann jedes Maß auf der Zeichnung einhalten, und die Oberfläche entscheidet trotzdem, ob es der Einsatzumgebung standhält. Klären Sie das bereits in der Zeichnungsphase, und der Rest des Projekts läuft reibungsloser.
Die Angabe der Oberflächenbehandlung ist der Ausgangspunkt. Eine vollständige Angabe, eine Oberfläche, die das Substrat annimmt, und eine frühzeitig bestätigte ISO 9001-Anforderung halten Werkzeuge, Lieferzeit und Erstmuster auf Kurs.
Der schwierige Teil ist zu wissen, welche Oberfläche das Teil tatsächlich benötigt und wie man das auf der Zeichnung klar angibt. Das ist eine Einschätzung, die wir oft treffen, und sie zahlt sich am meisten aus, wenn sie vor dem Zuschnitt des Teils erfolgt.
Die folgenden Abschnitte behandeln die gängigen Luftfahrt-Oberflächenarten, die sie regelnden Normen und einen Rahmen für die Auswahl und Angabe der richtigen Oberfläche. Die Prinzipien gelten unabhängig davon, ob das Teil spanend bearbeitet wird, Metallblech, oder Guss.
Was macht die Oberflächenbehandlung in der Luft- und Raumfahrt anders?
Jede Luftfahrt-Oberfläche geht mit einem rückverfolgbaren Prozess, einem dokumentierten Dickenbereich und einem Abnahmestandard einher, dessen Einhaltung der Oberflächenbeschichter nachweisen muss. Diese Rückverfolgbarkeit unterscheidet die Luftfahrt-Oberflächenbehandlung von allgemeiner industrieller Beschichtung.
Die Oberflächenleistung eines bestimmten Teils hängt von mehr ab als nur der Beschichtungschemie. Das Grundmaterial, die Teilegeometrie, die Oberflächenvorbereitung vor der Beschichtung, die Prozesskontrolle während der Anwendung und die Prüfung nach der Beschichtung beeinflussen das Ergebnis. Zwei Teile, die in derselben Beschichtungslinie beschichtet werden, können unterschiedlich abschneiden, wenn eines Restbearbeitungsöl trägt oder wenn die Chemie des Eloxalbads zwischen den Durchläufen driftet. Die Auswahl der Oberflächenbehandlung ist eine Systementscheidung, nicht nur eine Frage der Beschichtung.
Arten von Oberflächenbehandlungen für die Luftfahrt
Die folgende Tabelle fasst die am häufigsten spezifizierten Luftfahrt-Oberflächen nach Substrat, Dicke, Härte, maßgeblicher Spezifikation, Salzsprühbeständigkeit und typischer Anwendung zusammen. Jede Oberflächenfamilie wird unten im Detail behandelt.
| Finish | Substrat | Beendet | Härte | Spezifikation | Salzsprühnebel | Am besten für |
|---|---|---|---|---|---|---|
| Eloxieren Typ II | Aluminium 6061, 7075, 2024 | 5 bis 25 µm | 200 bis 400 HV | MIL-A-8625 Typ II | 336+ | Gehäuse, Halter, verschleißfreie Flächen |
| Harteloxieren Typ III | Aluminium 6061, 7075, 2024 | 25 bis 75 µm | 400 bis 600 HV | MIL-A-8625 Typ III | 336+ | Kolben, Ventilkörper, Verschleißflächen |
| Chromatumwandlung | Aluminium, Magnesium | Unter 1 µm | K.A. | MIL-DTL-5541, MIL-DTL-81706 | 168+ | Vorbehandlung vor dem Lackieren, Kontaktflächen für die Erdung |
| Chemisch Nickel | Stahl, Aluminium, Kupfer, Titan | 5 bis 75 µm | 500 bis 700 HV im abgeschiedenen Zustand | AMS 2404, MIL-C-26074 | 200+ | Hydraulikverschraubungen, komplexe Geometrien |
| Kadmium-Beschichtung | Hochfester Stahl | 5 bis 25 µm | K.A. | QQ-P-416, AMS-QQ-P-416 | 192+ | Befestigungselemente, Fahrwerksteile |
| Zink-Nickel-Beschichtung | Stahl | 8 bis 25 µm | K.A. | AMS 2417 | 1000+ | Anwendungen als Cadmiumersatz |
| Passivierung | EdelstahlsEdelstahl | Keine messbare Veränderung | K.A. | ASTM A967, AMS 2700 | Materialabhängig | Rostfrei Raumfahrtteile, Fittings |
| Grundierung + Decklack | Alle Metalle | 75 bis 200 µm gesamt | K.A. | MIL-PRF-23377, MIL-PRF-85285 | Spezifikationsabhängig | Flugzeugzellen, Verkleidungen, Außenflächen |
| HVOF-Wolframcarbid | Stahl | 50 bis 500 µm | 1000 bis 1400 HV | AMS 2448 | Materialabhängig | Fahrwerk, Aktuatorstangen |
| Trockenschmierstoff | Stahl, Titan | 5 bis 25 µm | K.A. | MIL-PRF-46010, AS1701 | K.A. | Gewindeverbindungen, Gleitflächen |
Eloxieren
Eloxieren ist ein elektrochemisches Verfahren, bei dem die Aluminiumoberfläche selbst in eine harte, poröse Aluminiumoxidschicht umgewandelt wird. Es handelt sich nicht um eine aufgetragene Beschichtung. Das Oxid wächst aus dem Grundmetall heraus, und dieser Unterschied ist für die Tolerierung entscheidend: Etwa die Hälfte der Schicht wächst in das Substrat hinein, die andere Hälfte nach außen – mit Abweichungen je nach Legierung und Prozessparametern. Wenn Sie eine Welle vor dem Harteloxieren auf eine enge Außendurchmesser-Toleranz bearbeiten, muss das Bearbeitungsmaß vor dem Eloxieren dieses Wachstum nach außen berücksichtigen. Wird dieser Schritt versäumt, entstehen nach der Oberflächenbehandlung zu große Teile.
Typ II Schwefelsäure Eloxieren erzeugt eine Beschichtung von 5 bis 25 Mikrometern. Sie bietet Korrosionsbeständigkeit, Farbstoffaufnahme für die Farbcodierung und mäßige Verschleißfestigkeit gemäß MIL-A-8625 Typ II. Gehäuse, Halter und Nicht-Verschleißflächen in kommerziellen und Verteidigungsprogrammen sind die typischen Kandidaten.
Harteloxieren nach Typ III erzeugt eine dickere Schicht von 25 bis 75 Mikrometern mit einer Oberflächenhärte im Bereich von 400 bis 600 HV, je nach Legierung, was es in die Nähe einiger gehärteter Stähle bringt, gemäß MIL-A-8625 Typ III. Kolben, Ventilkörper, Gleitflächen und Aluminiumteile mit wiederholtem mechanischem Eingriff sind typische Anwendungen.
Geeignete Substrate sind Aluminiumlegierungen, hauptsächlich 6061, 7075 und 2024. Legierungen mit hohem Kupfer- und Siliziumanteil eloxieren weniger gleichmäßig und können weiche Stellen oder Farbabweichungen erzeugen. Bestätigen Sie die Legierungsverträglichkeit mit dem Oberflächenbetrieb, bevor Sie eine Harteloxal-Angabe für eine ungewöhnliche Legierung festlegen.
Chemische Umwandlungsbeschichtung
Die chemische Konversionsbeschichtung bildet durch eine chemische Reaktion an der Oberfläche einen dünnen Schutzfilm auf Aluminium oder Magnesium. Der Film ist typischerweise unter 1 Mikrometer dünn, sodass er die Teileabmessungen nicht nennenswert verändert. Seine Hauptfunktionen sind Korrosionsschutz und Lackhaftung.
Chromatierungsschichten, die unter Handelsnamen wie Alodine und Iridite verkauft werden, fallen unter MIL-DTL-5541. Klasse 1A bietet Korrosionsschutz. Klasse 3 liefert einen niedrigen elektrischen Widerstand für Erdungsflächen. Chromatfreie Alternativen auf Basis von dreiwertigem Chrom oder Zirkoniumchemie sind unter MIL-DTL-81706 spezifiziert, und ihre Verwendung nimmt zu, da REACH und ähnliche Vorschriften sechswertiges Chrom in neuen Konstruktionen einschränken.
Chemische Vernickelung
Chemisch Nickel ist ein autokatalytisches chemisches Beschichtungsverfahren, das eine Nickel-Phosphor-Legierungsschicht ohne elektrischen Strom abscheidet. Da kein Strom beteiligt ist, ist die Schichtdicke über die gesamte Oberfläche gleichmäßig, einschließlich Bohrungen, Vertiefungen und komplexer innenliegender Geometrien. Diese Gleichmäßigkeit ist der Grund, warum Chemisch Nickel so häufig auf Hydraulikverschraubungen und Sensorgehäusen zum Einsatz kommt, wo eine ungleichmäßige Beschichtung Schwachstellen erzeugen würde.
Für Anwendungen in der Luft- und Raumfahrt gilt die Spezifikation AMS 2404. MIL-C-26074 deckt die allgemeine Verwendung von chemisch Nickel ab. Die Schichtdicke reicht je nach Anwendung von 5 bis 75 Mikrometer. Die Härte im abgeschiedenen Zustand liegt im Bereich von 500 bis 700 HV; eine Wärmebehandlung bei etwa 400 °C kann diese für Anwendungen, die eine hohe Verschleißfestigkeit erfordern, auf 900 bis 1000 HV steigern.
Die Wahl des Phosphorgehalts ist entscheidend: Mittlerer Phosphorgehalt eignet sich für allgemeine Korrosions- und Verschleißbeanspruchung; hoher Phosphorgehalt bietet maximalen Korrosionsschutz in sauren oder chloridhaltigen Umgebungen; niedriger Phosphorgehalt liefert die höchste Härte für nicht korrosive Anwendungen. Die Angabe der falschen Phosphorklasse für die Einsatzumgebung gehört zu den häufigeren Fehlern bei der Spezifikation von Chemisch-Nickel.
Cadmiumbeschichtung und Alternativen
Cadmium ist eine galvanisch abgeschiedene Opferbeschichtung, die Stahlsubstrate durch galvanische Wirkung schützt. Das Cadmium korrodiert bevorzugt und schirmt das darunterliegende Grundmetall ab. Nach QQ-P-416 oder AMS-QQ-P-416 liegt die Dicke bei 5 bis 25 Mikrometern.
Cadmium ist gemäß REACH und regionalen Vorschriften eingeschränkt, und neue Luftfahrtkonstruktionen spezifizieren üblicherweise Alternativen, wenn das Programm dies zulässt. Ältere Verteidigungs- und Luftfahrtprogramme schreiben Cadmium für bestimmte Teilenummern weiterhin vor, und ein Ersatz erfordert eine formelle Requalifizierung. Gängige Alternativen sind Zink-Nickel-Beschichtung nach AMS 2417, IVD-Aluminium nach MIL-DTL-83488 und Zinn-Zink.
Bauteile aus hochfestem Stahl erfordern nach dem Galvanisieren ein Wasserstoffversprödungs-Ausheizen, typischerweise nach ASTM F519 oder AMS 2759/9. Das Ausheizen verlängert den Oberflächenzyklus um mindestens 23 Stunden bei 190 bis 205 °C, abhängig von der Zugfestigkeit des Stahls. Bei Prototypen-Zeitplänen kann diese Ausheizanforderung allein die gesamte Lieferzeit des Bauteils um einen vollen Tag verlängern.
Passivierung
Passivierung ist eine chemische Behandlung mit Salpeter- oder Zitronensäure, die freies Eisen und Oberflächenverunreinigungen aus Edelstahl entfernt und den natürlichen Chromoxidschutzfilm wiederherstellt, der dem Edelstahl seine Korrosionsbeständigkeit verleiht. Gemäß ASTM A967 oder AMS 2700. Das Verfahren verändert die Maße oder das Oberflächenbild nicht wesentlich.
Wenn ein Edelstahlteil für die Luftfahrt ohne Passivierung die Werkstatt verlässt, trägt die Oberfläche freies Eisen aus dem Zerspanungsprozess, das unter Einsatzbedingungen Lochfraß auslösen kann. Die Passivierung ist oft der letzte Schritt in der Oberflächenbehandlungssequenz nach der Bearbeitung und allen vorangegangenen Prozessen und ist bei Edelstahlteilen für die Luftfahrt, Fluidkomponenten, Fittings und Befestigungselementen üblich.
Grundierung und Decklack-Systeme
Grundierung und Decklack sind mehrschichtige organische Beschichtungssysteme. Ein typischer Aufbau ist eine Chromat- oder Nicht-Chromat-Grundierung plus eine Polyurethan- oder Epoxid-Decklackschicht, die Flugzeugzellen, Verkleidungen und alle Oberflächen abdeckt, die UV, Regen, chemischen Enteisungsmitteln und aerodynamischen Lasten ausgesetzt sind.
Zu den Primer-Spezifikationen gehören MIL-PRF-23377 (Epoxid-Chromat) und MIL-PRF-85582 (chromatfrei). Decklack: MIL-PRF-85285 (Polyurethan). Die Gesamtsystemdicke liegt bei 75 bis 200 Mikrometern, je nach Spezifikation und Anzahl der Schichten.
Innenraumkomponenten der Kabine erfordern flammhemmende Beschichtungssysteme gemäß FAR 25.853. Diese kabinentauglichen Systeme sind eine separate Spezifikationsfamilie, getrennt von Außenbeschichtungen. Eine Verwechslung der beiden in einer Zeichnungsangabe führt zu einem Compliance-Problem, das bei der Kabinenzertifizierungsprüfung auftritt.
Thermische Spritzschichten
Thermisches Spritzen umfasst mehrere Verfahren, darunter Plasmaspritzen, HVOF und Flammspritzen, bei denen metallische, Keramik, oder Cermet-Beschichtungen durch Aufschleudern erhitzter Partikel auf die Bauteiloberfläche. Zwei Verfahren dominieren Anwendungen in der Luft- und Raumfahrt.
HVOF-Wolframcarbid erzeugt Beschichtungen mit einer Härte im Bereich von 1000 bis 1400 HV bei Dicken von 50 bis 500 Mikrometern, gemäß AMS 2448. HVOF-Wolframcarbid hat Hartchrom auf Fahrwerkzylindern und Hydraulikstangen in vielen Programmen ersetzt – getrieben sowohl durch Leistungssteigerungen als auch durch regulatorischen Druck auf sechswertiges Chrom.
Plasmaspritzgeschichtetes Yttrium-stabilisiertes Zirkoniumoxid ist die Standard-Wärmedämmschicht für Turbinenschaufeln und Brennkammerauskleidungen gemäß AMS 2447 bei Betriebstemperaturen über 1000 °C. ISO 9001-Akkreditierung ist Standard für Luftfahrt-Thermalspritzanlagen.
Trockenfilm-Schmierstoffe
Trockenschmierstoffe sind Festschmierstoffbeschichtungen auf Basis von PTFE, MoS2 oder Graphit, die als dünne Schichten für reibungsarme oder fresshemmende Anwendungen nach MIL-PRF-46010 oder SAE AS1701 aufgebracht werden. Die Dicke liegt typischerweise bei 5 bis 25 Mikrometern. Der Reibungskoeffizient liegt je nach Typ zwischen 0,03 und 0,15.
Typische Anwendungen sind Gewindeverbindungen, Gleitflächen und Aktuatorkomponenten, insbesondere an Titan- und Edelstahlteilen, wo Kaltverschweißung beim Anziehen mit Drehmoment ein reales und teures Risiko darstellt.
Oberflächenstandards und Spezifikationen für die Luftfahrt
Zu verstehen, welche Norm welche Oberflächenart regelt und wie diese Norm auf einer Luft- und Raumfahrtzeichnung erscheint, ist grundlegend, um Oberflächen korrekt zu spezifizieren.
MIL- und AMS-Spezifikationsfamilien
MIL-Spezifikationen regeln die meisten etablierten Luft- und Raumfahrt-Oberflächen. MIL-A-8625 deckt das Eloxieren ab. MIL-DTL-5541 deckt die Chromatierung ab. MIL-C-26074 deckt das chemische Vernickeln ab. QQ-P-416 deckt die Cadmiumbeschichtung ab. MIL-PRF-23377 und MIL-PRF-85285 decken Grundierungs- und Decklacksysteme ab. Jede Spezifikation definiert Prozessparameter, zulässige Dickenbereiche, Haftungstests und Abnahmekriterien, einschließlich der Salzsprühbeständigkeit.
AMS-Spezifikationen, herausgegeben von SAE International, decken neuere Oberflächen und aktualisierte Verfahren ab. AMS 2404 regelt chemisch Nickel für die Luftfahrt. AMS 2417 deckt Zink-Nickel-Beschichtung ab. AMS 2447 und AMS 2448 decken thermische Spritzverfahren ab. Auf einer typischen Luftfahrtzeichnung verweist der Ingenieur auf die Spezifikationsnummer, die Klasse und alle Typbezeichnungen, die für das spezifische Teil gelten.
ISO 9001-Akkreditierung
Die Nationales Akkreditierungsprogramm für Luft- und Raumfahrt- und Verteidigungsunternehmen, verwaltet vom Performance Review Institute, prüft und akkreditiert Lieferanten, die Sonderverfahren durchführen, darunter Galvanik, Eloxieren, chemische Behandlung und Thermisches Spritzen.
Wenn eine Oberflächenbehandlung auf einer Zeichnung von Boeing, Airbus oder einem Verteidigungsprimus erscheint, muss der Oberflächenbehandler für dieses spezifische Verfahren über eine aktuelle ISO 9001-Akkreditierung verfügen. Die Überprüfung gehört zur Lieferantenqualifizierung, nicht zur Erstmusterprüfung. Wird eine Akkreditierungslücke bei der Erstmusterprüfung entdeckt, müssen die Teile bei einem akkreditierten Betrieb nachbearbeitet werden, was Kosten und Wochen im Zeitplan verursacht.
Wie Oberflächen in Luft- und Raumfahrtzeichnungen erscheinen
Das Standard-Callout-Format folgt einem einheitlichen Muster: Spezifikationsnummer, Klasse, Typ und Dickenbereich. Zum Beispiel MIL-A-8625 Type III, Class 1, 0,0010 bis 0,0020 inch. Die Zeichnung sollte außerdem Maskierungsbereiche angeben, wenn mehrere Oberflächen auf demselben Bauteil vorkommen, sowie alle Nachback-Anforderungen nach der Beschichtung, etwa zur Vermeidung von Wasserstoffversprödung.
Unvollständige oder mehrdeutige Angaben gehören zu den häufigsten Ursachen für Nacharbeiten bei der Oberflächenbehandlung. Die folgenden Fehler machen die Mehrheit aus:
- “Eloxieren” angeben, ohne Typ, Klasse oder Dickenbereich zu spezifizieren – der Oberflächenbehandler wählt dann standardmäßig die bequemste Variante
- Die Angabe einer Oberflächenbehandlung, ohne zu vermerken, ob die Maße vor oder nach der Beschichtung gelten, was zu widersprüchlichen Prüfergebnissen führt
- Das Weglassen von Abklebezonen, wenn mehrere Oberflächenbehandlungen am selben Teil auftreten
- Fehlende Anforderungen an das Wasserstoffversprödungs-Ausheizen bei hochfesten Stählen
- Bezug auf eine veraltete Spezifikationsversion, obwohl das Programm die aktuelle Ausgabe erfordert
So legen Sie Luftfahrt-Oberflächen für Ihre Teile fest
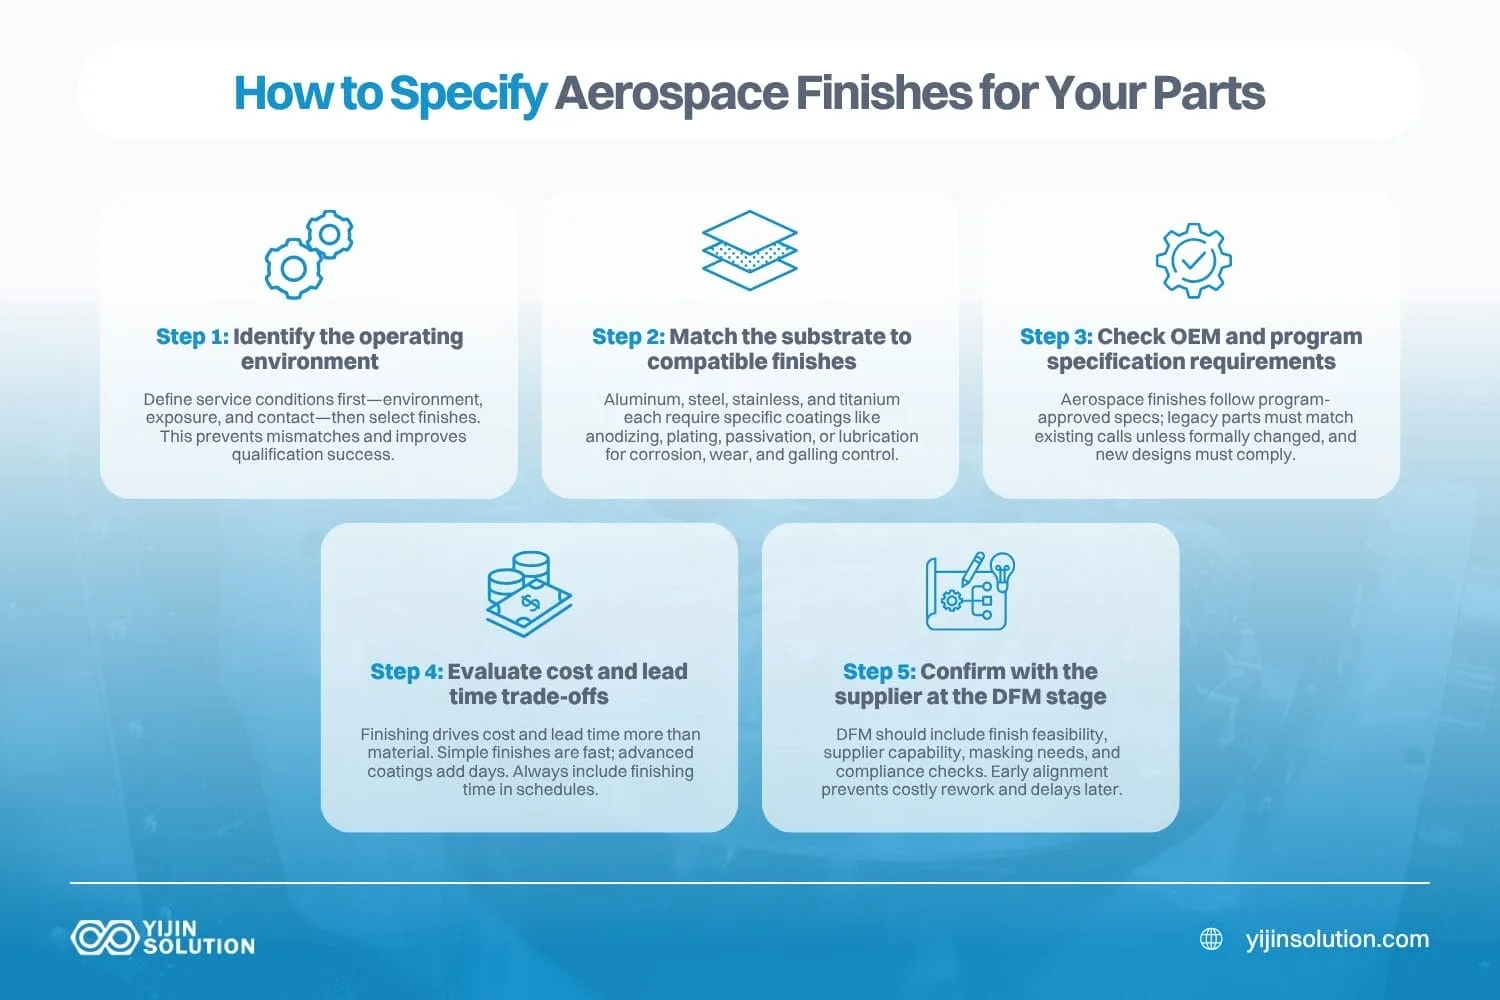
Die Oberflächenangabe funktioniert am besten als strukturierte Entscheidung statt als Vorliebe. Die fünf Schritte unten führen von den Einsatzanforderungen bis zur Zeichnungsangabe, in der Reihenfolge, die die zuverlässigsten Ergebnisse liefert.
Schritt 1: Betriebsumgebung identifizieren
Beginnen Sie mit den Einsatzbedingungen, denen das Bauteil ausgesetzt sein wird. Temperaturbereich, Chemikalienbeständigkeit, Salzsprühnebel oder Meeresatmosphäre, UV-Bestrahlung, Gleitkontakt und elektrische Anforderungen schränken die Auswahl der Oberflächenbehandlung jeweils unterschiedlich ein. Ein Bauteil in einer Druckkabine hat andere Anforderungen an die Oberflächenbehandlung als eines, das an einer externen Rumpfoberfläche montiert ist oder im heißen Bereich eines Triebwerks sitzt.
Von den Umgebungsanforderungen statt von einer bevorzugten Oberfläche auszugehen, vermeidet eine häufige Falle: zuerst eine Beschichtung auszuwählen und die Begründung dafür im Nachhinein zu konstruieren. Entscheidungen, die von der Umgebung ausgehen, halten der Qualifizierungsprüfung besser stand.
Schritt 2: Das Grundmaterial auf kompatible Oberflächenbehandlungen abstimmen
- Aluminium:Eloxieren Typ II oder III, chemische Konversion, chemisch Nickel, Grundierung plus Decklack über Konversionsschicht
- Stahl: Cadmium- oder Zink-Nickel-Beschichtung, chemisch Nickel, Grundierung plus Decklack. Für hochfeste Güten ist nach jedem Galvanikprozess eine Wasserstoffversprödungs-Ausheizung erforderlich
- Edelstahl: Passivierung ist die Basis für die meisten Edelstahlanwendungen in der Luft- und Raumfahrt. Chemisch Nickel oder Thermisches Spritzen können für spezifische Verschleiß- oder Abschirmanforderungen ergänzt werden.
- Titan: Spezialeloxieren mit anderer Chemie als beim Aluminiumeloxieren, chemisch Nickel und Trockenschmierstoffe gegen Fressen an verschraubten Verbindungen. Titan neigt beim Zusammenbau stark zum Fressen gegen sich selbst und gegen Stahl, daher benötigen Schraubverbindungen fast immer eine Schmierstoffbeschichtung
Schritt 3: Anforderungen aus OEM- und Programmspezifikation prüfen
Viele Luftfahrtprogramme schreiben bestimmte Oberflächen per Teilenummer oder Zeichnungseintrag vor. Boeing, Airbus und die Verteidigungsprimes führen jeweils Listen zugelassener Verfahren und qualifizierter Zulieferer. Bei einem Teil, das ein bestehendes ersetzt, sollte die bisherige Oberflächenspezifikation übernommen werden, sofern nicht eine formale Substitution über den Änderungsprozess des Programms genehmigt wurde. Bei einem neuen Design sind die werkstoff- und prozessbezogenen Standards des Programms zu prüfen, bevor eine Oberfläche spezifiziert wird, die außerhalb der zugelassenen Liste liegt.
Schritt 4: Kosten und Lieferzeit gegeneinander abwägen
Die Oberflächenbehandlung und die Komplexität treiben die Kosten stärker als das Material allein. Die folgenden Stufen dienen als Orientierung für die Planung von Prototypen- und Serienterminen.
- Eloxieren und Passivieren: schnell und relativ kostengünstig; verlängert den Oberflächenbehandlungszyklus in der Regel um 1 bis 2 Tage
- Chemisch Nickel und chemische Konversionsbehandlung: moderate Kosten und Lieferzeit; fügt in der Regel 2 bis 4 Tage hinzu, einschließlich Trocknung nach dem Beschichten
- Thermisches Spritzen und spezielles Galvanisieren: hohe Zusatzkosten und Terminaufwand; planen Sie diese separat ein, wenn Sie die Gesamtlieferzeit des Bauteils kalkulieren
- Cadmiumbeschichtung mit Wasserstoffversprödungs-Ausheizung: mindestens 24 Stunden insgesamt.
Planen Sie die Lieferzeit für die Oberflächenbehandlung von Anfang an in den gesamten Teilezeitplan ein, insbesondere bei Prototypenprojekten, bei denen die Teile oft einzeln und nicht in Chargen durch die Oberflächenbehandlung laufen. Ein Prototyp, der mit 5 Tagen für die Bearbeitung angeboten wird, kann 8 oder 9 Tage bis zur Lieferung benötigen, wenn Oberflächenbehandlung, Prüfung und Versand enthalten sind.
Schritt 5: In der DFM-Analyse mit dem Lieferanten abstimmen
Eine DFM-Analyse sollte die Auswahl der Oberflächenbehandlung neben der Bearbeitbarkeit umfassen. Bestätigen Sie, dass die Oberflächenbehandlungspartner des Lieferanten die erforderlichen ISO 9001-Akkreditierungen besitzen und die Abnahmekriterien der Spezifikation erfüllen können. Bestätigen Sie die Maskierungsanforderungen für alle zonenbezogenen Oberflächenbehandlungen. Für CNC-Teile die zusätzlich eine Oberflächenbehandlung erfordern, ist die DFM-Analyse der Punkt, an dem die beiden Prozesse aufeinander abgestimmt und die Bearbeitungsreihenfolge festgelegt wird. Eine oberflächeninkompatible Geometrie bei der DFM-Analyse zu erkennen, kostet eine Zeichnungsänderung. Sie erst bei der Erstmusterprüfung zu erkennen, kostet Nacharbeit, erneute Oberflächenbehandlung und Terminverzögerungen.
Wo Oberflächenbehandlungen für die Luftfahrt an realen Teilen zum Einsatz kommen
Die Zuordnung von Oberflächenarten zu realen Bauteilkategorien hilft Ingenieuren, von allgemeinem Wissen zu konkreten Zeichnungsentscheidungen zu gelangen. Die vier Kategorien unten decken die wichtigsten Luftfahrt-Bauteilfamilien und ihre typischen Oberflächenanforderungen ab.
Struktur- und Rumpfbauteile
Aluminiumhaut, Rahmen, Fittings und Halter bilden den Großteil der strukturellen Rumpfkomponenten. Außenflächen erhalten typischerweise eine Chromatierungskonversion, gefolgt von Grundierung und Decklack für Korrosions- und UV-Schutz. Harteloxieren erscheint an Verschleißschnittstellen wie Scharnierfittings und Verriegelungsstiften, wo wiederholter mechanischer Kontakt Oberflächenhärte erfordert. Typische Substrate sind Aluminium 2024, 7075 und 6061.
Fahrwerk und Hydrauliksysteme
Aktorstangen, Ventilkörper, Hydraulikverschraubungen und Getriebekomponenten arbeiten unter hohen Lasten in korrosiven Umgebungen. Cadmium- oder Zink-Nickel-Beschichtung schützt hochfeste Stahlteile. Chemisch Nickel überzieht Hydraulikventilkörper für eine gleichmäßige Innenbeschichtung bei komplexen Bohrungsgeometrien. Typische Substrate: 4340, 300M, Edelstahl 15-5PH und Aluminiumbronze. Die Spezifikation der Oberfläche und die Bearbeitungstoleranz Plan müssen von Anfang an koordiniert werden für Präzisionsbauteile in diesen Systemen.
Motor- und Heißgasbauteile
Turbinenschaufeln, Brennkammerauskleidungen und Abgaskomponenten arbeiten am äußersten Ende der Betriebsbedingungen in der Luftfahrt. Plasmaspritzgeschichtetes, yttriumstabilisiertes Zirkoniumoxid dient als Wärmedämmschicht auf Schaufeln und Brennkammern und isoliert die Grundlegierung von Gastemperaturen über 1000 °C. Diffusions-Aluminid-Beschichtungen auf Nickel-Superlegierungs-Schaufelprofilen bieten Oxidationsbeständigkeit. Typische Substrate sind Inconel 718, Inconel 625, René-Legierungen und Einkristall-Nickel-Superlegierungen.
Avionik-Gehäuse, Beschläge und Befestigungselemente
Aluminium-Avionikgehäuse erhalten üblicherweise eine Chromatierung Klasse 3 für die elektrische Erdung, wodurch ein niedriger Kontaktwiderstand über die Kontaktflächen erhalten bleibt. Chemisch Nickel bietet EMI-Abschirmung auf Kupfer- oder Stahlgehäusen. Cadmium- oder Zink-Nickel-Beschichtung schützt hochfesten Stahl Verbindungselemente. Trockenfilmschmierstoff auf Titanbefestigern verhindert Fressen beim Anziehen – ein echtes Problem bei Ti-6Al-4V-Schrauben, die sich beim trockenen Zusammenbau festfressen und abbrechen können. Typische Substrate: Aluminium 6061 und 2024 für Gehäuse; A286, Inconel 718 und Ti-6Al-4V für Befestiger.
Zusammenarbeit mit einem Lieferanten, der Oberflächenbehandlung für die Luftfahrt beherrscht
Entscheidungen zur Oberflächenbehandlung in der Luft- und Raumfahrt, die vor Produktionsbeginn getroffen werden, senken das Qualifizierungsrisiko und halten den Zeitplan ein. Wenn Oberflächenspezifikation, Substratverträglichkeit und ISO 9001-Anforderungen bereits in der Zeichnungsphase abgestimmt werden, lässt sich der Großteil der Nacharbeit vermeiden.
Yijin Solution bearbeitet Luftfahrtkomponenten nach ISO 9001 aus Aluminium, Edelstahl, Titan und hochfestem Stahl, mit Oberflächenempfehlungen und Lieferantenkoordination, die in die DFM-Analyse in der Angebotsphase einfließen. Senden Sie Ihre CAD-Datei mit Ihrem Material und Ihrer Betriebsumgebung, und unsere Ingenieure senden Ihnen innerhalb von 24 Stunden eine DFM-Analyse und ein Angebot.
FAQ zu Oberflächen in der Luftfahrt
Welche Oberflächenbehandlung ist bei Aluminiumteilen für die Luftfahrt am gebräuchlichsten?
Die Schwefelsäure-Eloxierung nach MIL-A-8625 Typ II ist die am häufigsten spezifizierte Luftfahrt-Oberflächenbehandlung für Aluminium. Sie bietet Korrosionsbeständigkeit, nimmt Farbstoff für Teilekennzeichnung und Farbcodierung auf und dient bei Bedarf als Grundlage für weitere Beschichtungen. Für Anwendungen mit Verschleiß oder wiederholtem mechanischem Kontakt verleiht die Harteloxierung Typ III zusätzliche Oberflächenhärte und Abriebfestigkeit bei höherem Schichtaufbau.
Beeinflussen Oberflächenbehandlungen für die Luftfahrt die Toleranzen der Teile?
Die meisten Beschichtungen fügen der Bauteiloberfläche eine messbare Dicke hinzu. Beim Harteloxieren wächst die Schicht etwa zur Hälfte in das Grundmaterial und zur Hälfte nach außen, sodass eine 50-Mikron-Beschichtung einen Außendurchmesser um etwa 25 Mikron pro Seite verändert, mit gewissen Schwankungen je nach Legierung. Chemisch Nickel trägt die volle Beschichtungsdicke auf der ursprünglichen Oberfläche auf. Chemische Konversionsschichten liegen typischerweise unter 1 Mikron und haben kaum Einfluss auf die Maße. Stimmen Sie das Schichtwachstum mit dem Beschichter ab und passen Sie die Bearbeitungsmaße vor der Serie an.
Was ist ISO 9001 und warum ist es für die Oberflächenbehandlung in der Luft- und Raumfahrt wichtig?
ISO 9001 ist das National Aerospace and Defense Contractors Accreditation Program, das vom Performance Review Institute verwaltet wird. Es auditiert und akkreditiert Zulieferer, die Sonderprozesse durchführen, einschließlich Galvanisieren, Eloxieren, chemischer Behandlung und Beschichtungen. Die meisten Luft- und Raumfahrt-Erstausrüster, darunter Boeing, Airbus und Lockheed Martin, verlangen von Oberflächenbehandlungszulieferern eine aktuelle ISO 9001-Akkreditierung für den jeweiligen Prozess. Die Zusammenarbeit mit einem ISO 9001-akkreditierten Oberflächenbehandler reduziert das Qualifizierungsrisiko und den Auditaufwand auf Seiten des Käufers.
Kann dasselbe Teil mehrere Luftfahrt-Oberflächenbehandlungen haben?
Viele Luft- und Raumfahrtteile tragen mehrere Oberflächenbehandlungen auf verschiedenen Flächen. Eine gängige Konfiguration ist ein Aluminiumgehäuse mit Harteloxieren auf Verschleißflächen, chemischer Konversion auf Pass- und Erdungsflächen sowie Grundierung plus Decklack auf außenliegenden exponierten Bereichen. Jede Behandlungszone wird während der angrenzenden Prozesse maskiert. Die klare Angabe von Zonenbezeichnungen und Maskierungsanweisungen auf der Zeichnung verhindert Behandlungsfehler und vermeidet die Nacharbeit, die einen Lieferplan um Wochen verzögert.
Wie wirkt sich die Oberflächenbehandlung auf die Lieferzeit von Luftfahrtteilen aus?
Eloxieren und Passivieren fügen typischerweise 1 bis 2 Tage hinzu. Chemisch Nickel mit Nachbehandlung durch Einbrennen fügt 2 bis 4 Tage hinzu. Cadmiumbeschichtung mit Wasserstoffversprödungs-Ausheizung fügt mindestens einen vollen Tag zusätzlich zur Beschichtung selbst hinzu. Thermisches Spritzen mit anschließendem Schleifen und Prüfen kann eine Woche oder mehr hinzufügen. Kalkulieren Sie die Lieferzeit für die Oberflächenbehandlung in den Gesamtzeitplan des Teils ein, wenn Sie den Übergang von Prototyp zur Serie planen, insbesondere wenn mehrere Behandlungsschritte am selben Teil erforderlich sind.
Zurück zum Anfang: Luftfahrt-Oberflächenbehandlungen: Arten, Normen und wie Sie sie für Ihre Teile spezifizieren