Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem: Unsere Ingenieure begleiten Sie vom Konzept bis zur Produktion. Neue Leistungen entdecken

Zum Inhalt wechseln
[email protected]
+1 844 598 7800
Chat
DE
DE
EN ES FR
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitungsdienstleistungen
      • CNC-Fräsen China
      • CNC-Drehen China
      • CNC-Holzfräsen China
      • CNC-Bearbeitung China
      • Schnelle CNC-Bearbeitung
      • CNC-Kleinserien-Bearbeitung
      • Hochvolumige CNC-Bearbeitung
      • Schweizer Zerspanungsdienst
    • Blechbearbeitung
      • Laserschneiden
      • Wasserstrahlschneiden
      • Plasmaschneiden
      • Metallbiegen
      • Stanzen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • 3D-Druck
        • 3D-Druck von Metall
      • Herstellung von Impellerpumpen
      • Spritzgießen
      • Schnelles Prototyping
      • Kundenspezifische Kunststoffteile
      • Kostenlose DFM-Review-Dienstleistungen
  • Industrie
    • Luft- und Raumfahrt
      • Hersteller von Turbinenschaufeln für die Luft- und Raumfahrt
    • Automobilindustrie
    • Konsumgüter
    • Medizinische
      • Anwendungen für die Schraubenziehung
      • Drehen von Anwendungen
    • Maritim
    • Verteidigung
      • Anwendungen für das Automatendrehen
      • Drehen von Anwendungen
    • Robotik
      • Humanoide Roboterteile Hersteller
  • Lösungen
        • Lösungen für die Entwicklung neuer ProdukteVon frühen Konzepten bis zur skalierbaren Produktion – alles in einem Workflow.
          • Ideenfindung & Konzeptentwicklung
          • Produktdesign
          • Entwicklung von Prototypen
          • Tests & Validierung
          • Produktionsentwicklung
  • Material
    • CNC-Metall Bearbeitung
      • Aluminium
      • Messing
      • Kupfer
      • Iconel
      • Magnesium
      • Stahl
      • Rostfreier Stahl
      • Titan
    • CNC-Kunststoff Prototyping
      • ABS
      • Acetal
      • Acryl
      • HDPE
      • Nylon PA
      • PEEK
      • Phenolisch
      • Polycarbonat
      • Polypropylen
      • PVC
      • UHMW PE
    • Bleche
      • Aluminium
      • Kupfer
      • Rostfreier Stahl
      • Stahl
    • Andere
      • Kohlefaser
      • Gummi
      • Holz
  • Ressourcen
    • Ressourcen für die Herstellung

      • CNC-Führungen
      • Blech-Führungen
      • Führungen für Befestigungselemente
      • Leitfäden zum Gießen
      • Materielle Leitfäden
      • Oberflächenbehandlung
      • Einblicke in die Industrie
      • Fallstudien
      • Blog
      • Newsroom
      • Galerie

      Ultimative Leitfäden

      Tabelle 2 Durchmesser/Steigung der gebräuchlichsten metrischen Feingewinde

      Vollständiger Leitfaden für Gewindegrößen

      cnc-Bearbeitungstoleranzen mm

      CNC-Bearbeitungstoleranzen verstehen MM

      cnc-Bearbeitung von Zahnrädern

      CNC-Bearbeitung von Zahnrädern | Expert Manufacturing

  • Unternehmen
    • Über
    • Kontakt
    • Kundenstimmen
Angebot anfragen
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
Angebot anfragen
  1. Startseite
  2. Dienstleistungen
  3. Herstellung von Blechen
  4. Plasmaschneiden

Plasmaschneiden Service

Hochgeschwindigkeits-CNC-Plasmaschneiden für Baustahl, Edelstahl und Aluminiumblech von 1 bis 80 mm Dicke. Konventionelle und Hochpräzisions-(HD-)Plasmasysteme in unserer 12.000 m² großen Anlage in Shenzhen, bedienen nach ISO 9001 und ISO 14001 Qualitätssystemen.

Laden Sie Ihre DXF-, DWG- oder STEP-Datei hoch, um innerhalb von 24 Stunden eine DFM-Analyse und ein Sofortangebot zu erhalten.

  • Toleranz ±0,5 mm konventionell; ±0,2 mm mit Hochpräzisionsplasma
  • Schneidet leitfähige Metalle bis 80 mm Dicke bei hohen Vorschubgeschwindigkeiten
  • Keine Mindestbestellmenge. Vom Prototyp bis zur Serienfertigung
Jetzt kostenlos anfragen
Leistungen im Plasmaschneiden

Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten
Acer vertraut unsDell vertraut unsAsus vertraut unsLenovo vertraut unsGoogle vertraut unsNikon vertraut uns

Fertigungskapazitäten für das Plasmaschneiden

Diese Spezifikationen gelten für unsere Plasmaschneidlinien. Toleranz und Kantenqualität hängen stark von der Plasmaklasse und der Materialdicke ab; die folgenden Bereiche entsprechen konventionellen und Hochpräzisionssystemen.
Merkmal Beschreibung
Präzision & Toleranz ±0,5 mm (konventionell); ±0,2 mm (hochauflösend); die Toleranz nimmt mit der Dicke zu (bis zu ±1,2 mm)
Spaltbreite 2,5–5 mm (konventionell); 1–2 mm (Hochleistungs-Plasmaschneiden)
Maximale Kapazität Blechgröße bis 2440 × 1220 mm; Dicke bis 80 mm (materialabhängig)
Qualität der Kanten ISO 9013 Bereich 3–5 (konventionell); Bereich 2–3 (HD-Plasma); nahezu rechtwinklige Kanten unter 25 mm
Vorlaufzeit Prototypen: 3–7 Tage; Serie: 2–4 Wochen

Materialien für das Plasmaschneiden

Plasmaschneiden funktioniert bei jedem elektrisch leitfähigen Metall. Baustahl ist der Kostensieger, Edelstahl und Aluminium laufen mit Stickstoff- oder Argon-Wasserstoff-Gasgemischen, und Kupfer und Messing werden in kürzeren Serien geschnitten, bei denen Wasserstrahlschneiden langsamer wäre. Nicht leitfähige Materialien (Glas, Stein, Kunststoff, Verbundwerkstoffe) erfordern stattdessen Wasserstrahl- oder Laserschneiden.

Kohlenstoff- und Baustahl

Typ Gängige Klassen
Baustahlblech A36, S235JR, Q235, SPHC, SPCC
Struktur- und Druckbehälter S355J2, A516 Gr 70, Q345, 16Mn
Hochfeste niedriglegierte Stähle HARDOX 400/450, S690QL, verschleißfeste Bleche

Rostfreier Stahl

TypGängige Klassen
Austenitisch304, 304L, 316, 316L, 321
Ferritisch und martensitisch430, 410, 420
Duplex und Sonderwerkstoffe2205 Duplex, 2507 Super Duplex


Aluminium und Nichteisenmetalle

TypGängige Klassen
Aluminiumblech und -platte1050, 5052, 5083, 6061-T6, 7075
Aluminium und NichteisenmetalleC36000, C26000, C28000, C11000, C12200
BronzeC51900, C62300 (begrenzte Dicke)


Spezial- und beschichtete Bleche

TypGängige Klassen
Verzinkter StahlSGCC, DX51D, feuerverzinkt und elektrolytisch verzinkt
Vorbeschichtet und beschichtetVorbeschichteter Stahl, bandbeschichtetes Material
Werkzeug- und VerschleißplatteA2, D2, gehärtete Platte (mit HD-Plasma)


Leistungen im Plasmaschneiden bei Yijin Solution

Oberflächen beim Plasmaschneiden

Plasmaschneiden erzeugt einen sauberen Schnitt mit einer dünnen Oxidschicht entlang der Schnittfuge. Die folgenden Oberflächenbehandlungen entfernen diese Schicht, verfeinern das Erscheinungsbild oder bereiten Teile auf nachgelagertes Biegen, Schweißen, Lackieren oder Verzinken vor.

Oberflächenbehandlung

SPEZIFIKATION

Wie geschnitten

Brennschnitt (ISO 9013 Bereich 3–5)

Teile werden direkt vom Plasmatisch mit intakter Schnittkante versandt. Akzeptabel für Strukturrohlinge, Knotenbleche und Teile, die später schräggeschliffen oder geschweißt werden. Standardoberfläche bei konventionellem Plasma, wo das Aussehen zweitrangig ist.

Entgraten und Schlackeentfernung

Entgraten und Schlackeentfernung

Mechanisches Entgraten, Scheibenschleifen oder Gleitschleifen entfernt Grat und Schlacke von der Unterkante. Erforderlich bei allen Teilen, die von Endanwendern gehandhabt werden oder in eine Abkantpresse gelangen. Erzielt Ra 3,2 bis 6,3 µm an der Schnittkante.

HD-Plasmakante

HD-Plasmakante (Bereich 2–3)

Hochauflösendes Plasma mit kontrolliertem Gasfluss und Strom erzeugt eine nahezu rechtwinklige Kante mit minimaler Gratbildung bei Qualität Range 2-3 nach ISO 9013. Erreicht nahezu Laser-Kantenqualität bei Platten bis 25 mm und entfällt das nachgelagerte Entgraten.

Pulverbeschichtung

Pulverbeschichtung

Elektrostatische Pulverbeschichtung, eingebrannt bei 356–392 °F (180–200 °C) für plasmageschnittene Stahlteile. Schichtdicke 60 bis 120 μm. RAL- und Pantone-Farbtöne möglich. Erzielt 500 bis 1.000 Stunden Salzsprühbeständigkeit.

Feuerverzinken und Galvanisieren

Feuerverzinken und Galvanisieren

Feuerverzinkung nach ASTM A123 für Außenkonstruktionsteile. Zinkschichtdicke 50 bis 100 μm. Kaltverzinkung, Vernickelung oder Verchromung für optischen Schutz und Korrosionsschutz erhältlich. Schichtdicke 5 bis 30 μm.

Passivieren und Beizen

Passivieren und Beizen

Beizen und Passivieren nach ASTM A380 für Edelstahlteile, um die wärmebeeinflusste Oxidschicht entlang der Schnittkante zu entfernen und die Chromoxidschicht wiederherzustellen. Erforderlich bei Edelstahlblechen, die für Lebensmittel-, Medizin- oder Marineanwendungen verwendet werden.

Plasmaschneidverfahren, die wir anbieten

Wir betreiben drei Plasma-Schneidkonfigurationen unter einem Dach, jede geeignet für einen anderen Dickenbereich, eine andere Kantenqualitätsanforderung und ein anderes Budget. Nachfolgend die wichtigsten Varianten und wann welche die richtige Wahl ist.

Kundenspezifischer CNC-Metallzuschnitt

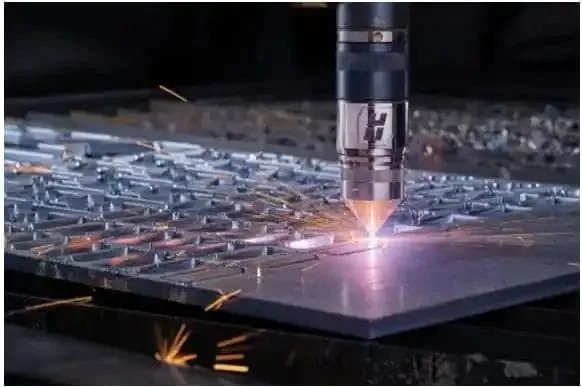
Konventionelles Plasmaschneiden

Druckluft- oder Stickstoffplasma mit 30 bis 200 Ampere zum Schneiden von Baustahl, Edelstahl und Aluminium mit 1 bis 50 mm Dicke. Schnittfugenbreite 2,5 bis 5 mm mit mäßigem Fasenwinkel an der Schnittfläche. Der Kostensieger für Strukturzuschnitte, Knotenbleche, Halter und Teile, bei denen die Kantenqualität hinter dem Durchsatz zurücksteht.
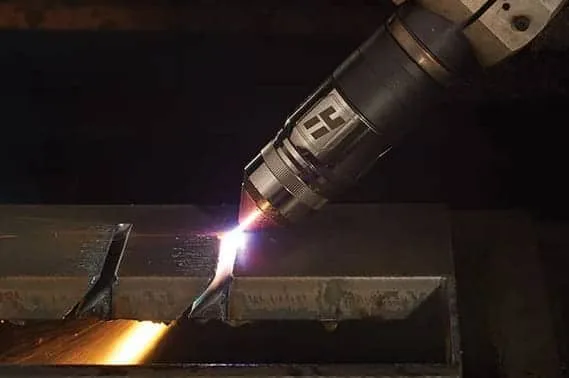
Hochauflösendes (HD-)Plasmaschneiden

Verengte Düse und Sauerstoff- oder Argon-Wasserstoff-Gasgemisch bei 30 bis 130 Ampere, wodurch ein engerer Lichtbogen und eine nahezu quadratische Schnittkante entstehen. Hält eine Toleranz von ±0,2 mm und die Kantenqualität Range 2-3 bei Blechen bis 25 mm und erreicht damit nahezu Faserlaserqualität bei geringeren Anschaffungskosten. Die richtige Wahl für sichtbare Teile und Schweißvorbereitungskanten, die sonst zerspant werden müssten.
Schräg- und 5-Achs-Plasmaschneiden

Ein 5-Achs-Plasmakopf, der den Brenner während des Schnitts neigt, um V-, X-, Y- und K-Nähte für die Schweißvorbereitung in einem Arbeitsgang zu erzeugen. Ersetzt einen zweiten Fräs- oder Schleifschritt bei dickwandigen Schweißkonstruktionen. Wird für Druckbehälterkomponenten, Stahlbaukonstruktionen, den Schiffbau und alle Bleche über 15 mm eingesetzt, bei denen der nächste Schritt das Schweißen ist.
Anwendungen des Plasmaschneidens

Herstellung von Blechen

Strukturelle Rohlinge, Knotenbleche, Halter und Dickblechteile aus Kohlenstoffstahl und Edelstahl. Plasma deckt den Bereich von 6 bis 80 mm ab, wo Laser zu langsam und Wasserstrahlschneiden pro Teil zu teuer ist.

Struktur- und Bauwesen

Trägeranschlussplatten, Grundplatten, Knotenbleche und strukturelle Verstärkungen aus A36-, S355- und Q345-Stahl. Schräg geschnittene Schweißvorbereitungen reduzieren die nachgelagerte Bearbeitung bei mehrlagig geschweißten Verbindungen.

Automobil- und Nutzfahrzeugbau

Fahrgestellverstärkungen, Halter, Rahmenlängsträger und Schutzbleche aus Baustahl und hochfestem Stahl. Lkw-, Anhänger- und Landmaschinenteile, gefertigt unter IATF-konformen Qualitätssystemen.

Schiffbau und Marine

Rumpfplattenabschnitte, Schottwände, Decksverstärkungen und Halter-Konstruktionen aus schiffsbaugerechtem Kohlenstoffstahl und 2205 Duplex-Edelstahl. Schrägschnitte liefern montagefertige Kanten für Durchschweißnähte.

HLK und Kanalbau

Kanalflansche, Registerrahmen, Gerätegehäuse und Klappenkörper aus verzinktem Stahl und Aluminium. Hochvolumige Verschachtelung auf Standardblechformaten senkt die Kosten pro Teil.

Industrielle Ausrüstung

Rahmenschweißkonstruktionen, Maschinenbetten, Bunkerbleche, Förderband-Seitenwände und Rinnenauskleidungen aus Baustahl und verschleißfestem HARDOX-Blech. Schneidet gehärteten Stahl, ohne das umgebende Material zu schwächen.

Landtechnik

Pflugscharen, Eggenscheiben, Montagerahmen, Bunkerkörper und Silopaneele aus Baustahl, Edelstahl und verzinktem Blech. Hochgeschwindigkeits-Plasmaschneiden hält die Kosten pro Teil wettbewerbsfähig gegenüber herkömmlichem Autogenschneiden.

Erneuerbare Energie

Windkraftanlagen-Grundflansche, Solarmontagerahmen, Öl- und Gas-Bohrkopfkomponenten und Rohrleitungsverstärkungsplatten aus Kohlenstoffstahl und 2205-Duplex. Geschrägte Bleche, bereit für das Durchschweißen an Turmfundamenten.

Beschilderung, Kunst und Architektur

Dekorative Stahlgitter, perforierte Fassaden, Schriftzüge und Architekturmetallarbeiten aus Baustahl und wetterfestem Stahl. HD-Plasmaschneiden liefert nahezu laserähnliche Kantenqualität an sichtbaren Teilen zu geringeren Kosten als Laserschneiden.

Yijin Solution Plasmaschneiderei

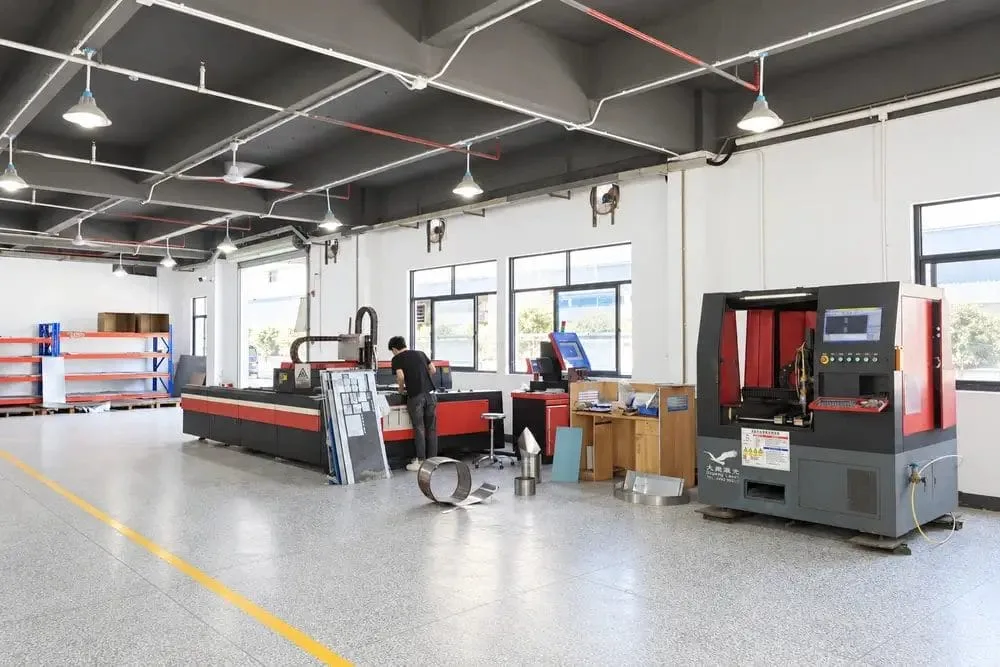
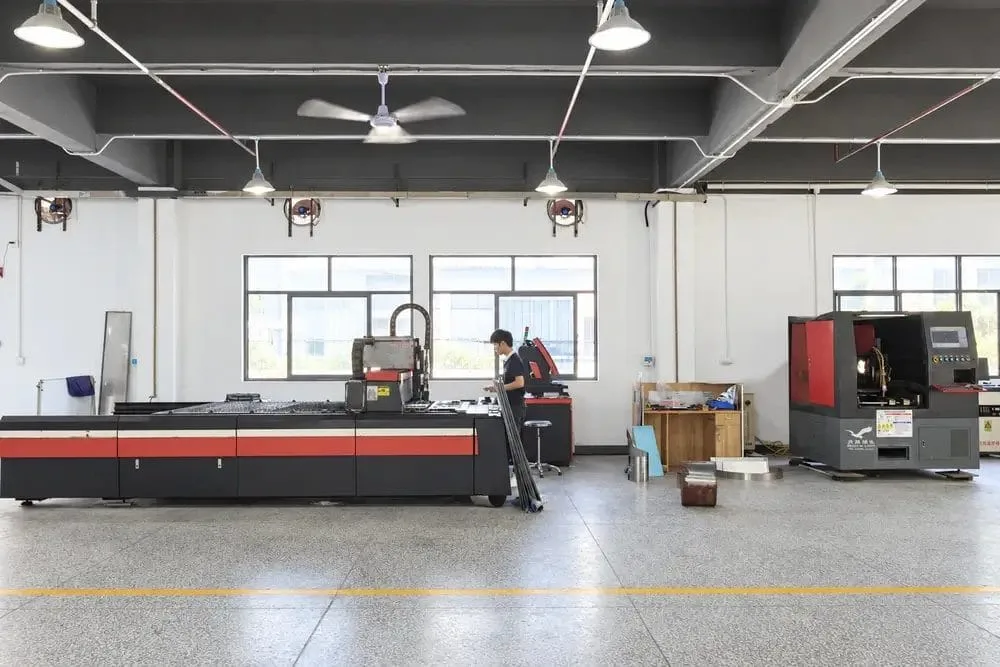
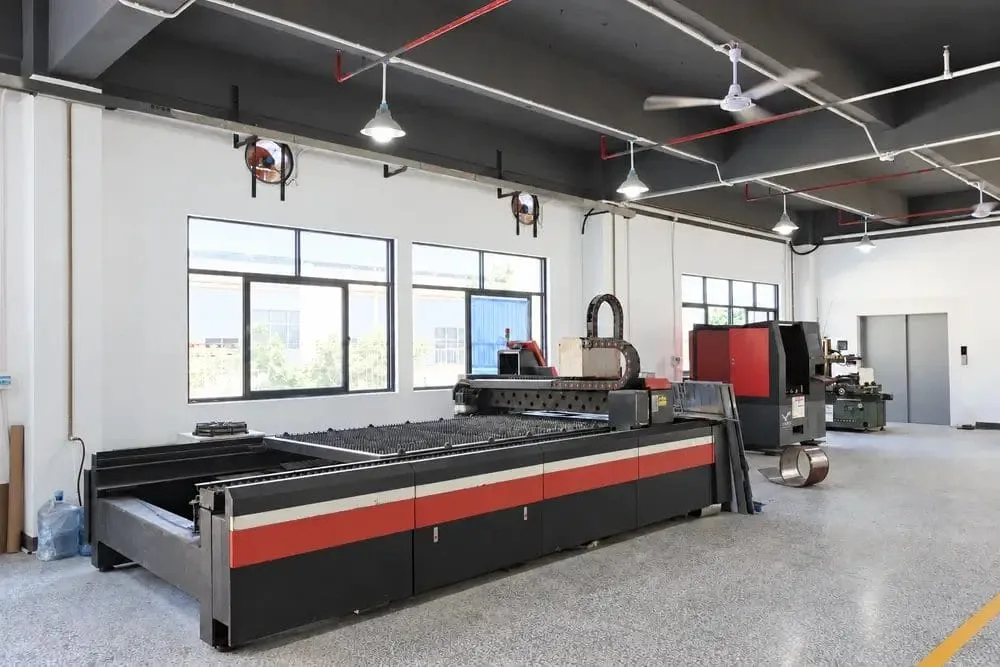
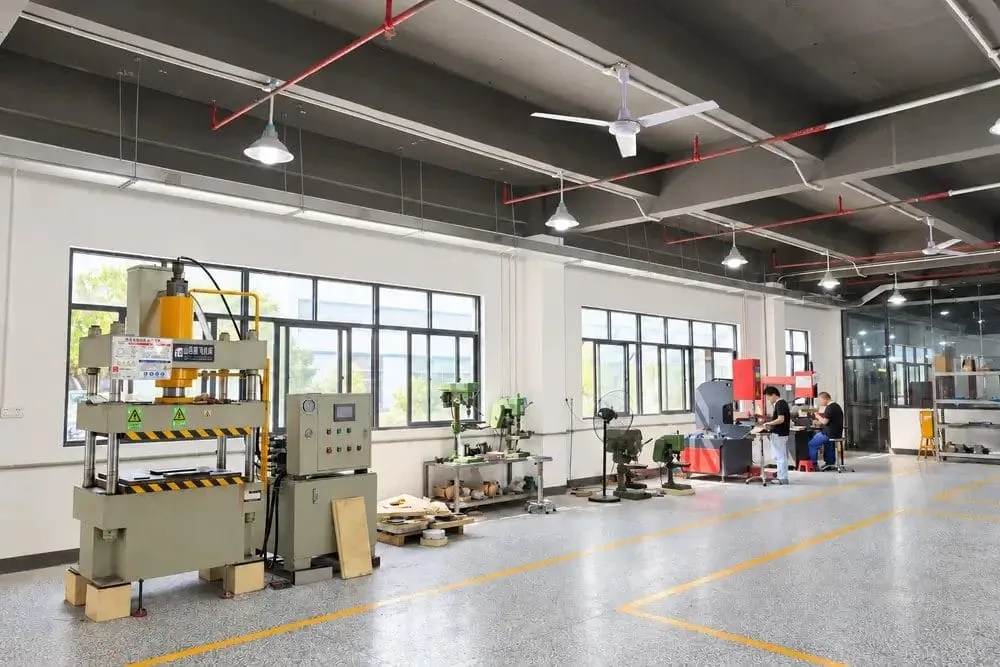
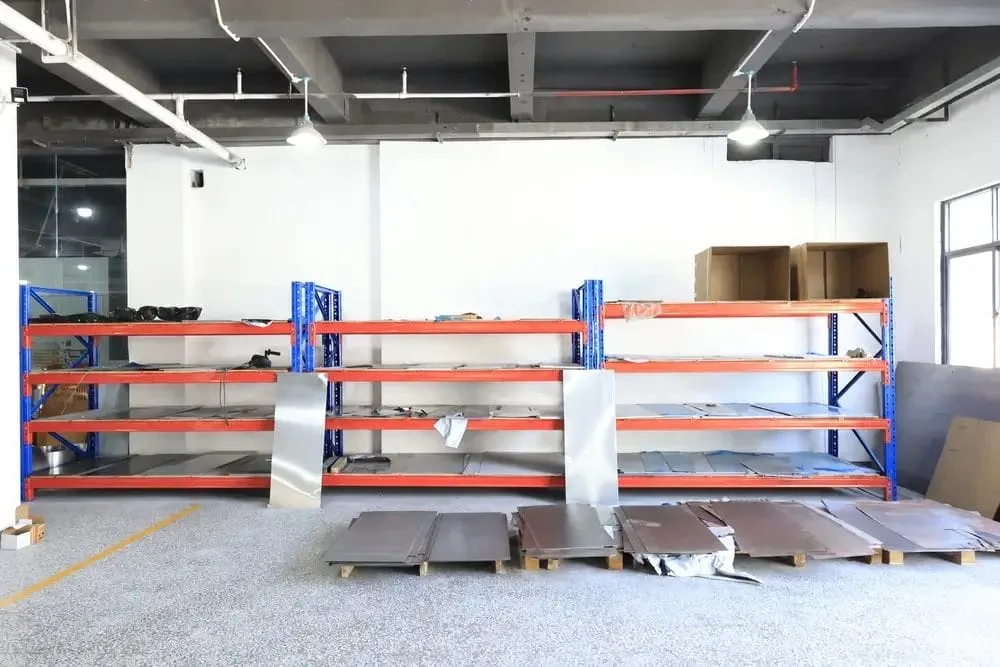
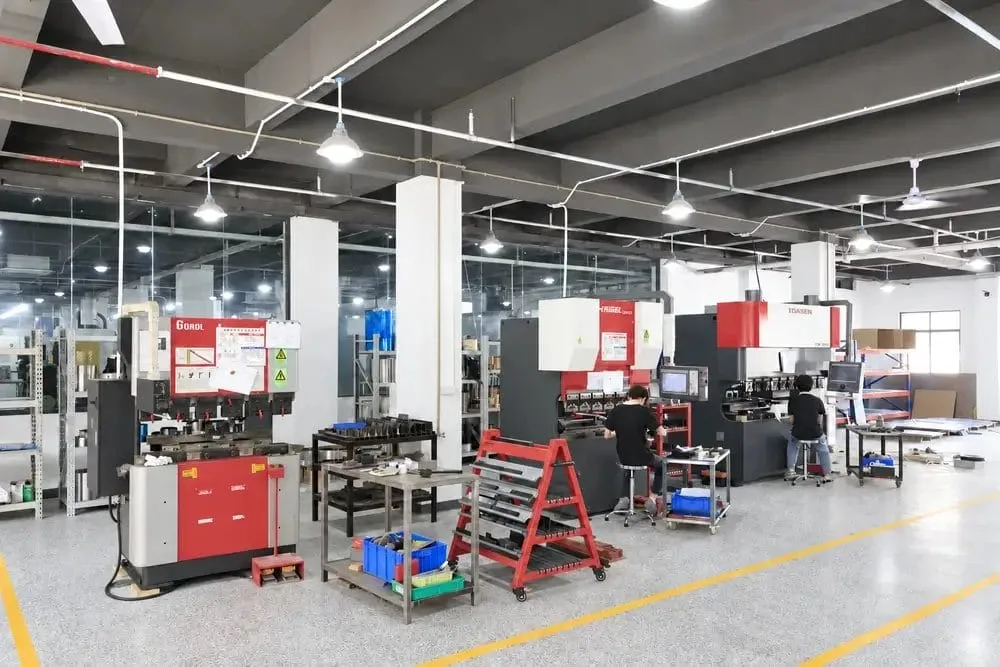
Yijin Solution betreibt eine Fertigung mit 12.000 m² in Shenzhen, China. Die Plasmaschneidzelle umfasst konventionelle und hochauflösende CNC-Plasmatische mit fasenkfähigen 5-Achs-Brennern sowie 137 Prüfmittel, darunter Zeiss-CMMs, Profilprojektoren und Kantenqualitätslehren. Blech, Platten und Strukturmaterial durchlaufen vom Rohmaterial über das Plasmaschneiden, Entgraten, Kantenbearbeitung und Prüfung, ohne die Fertigung zu verlassen.

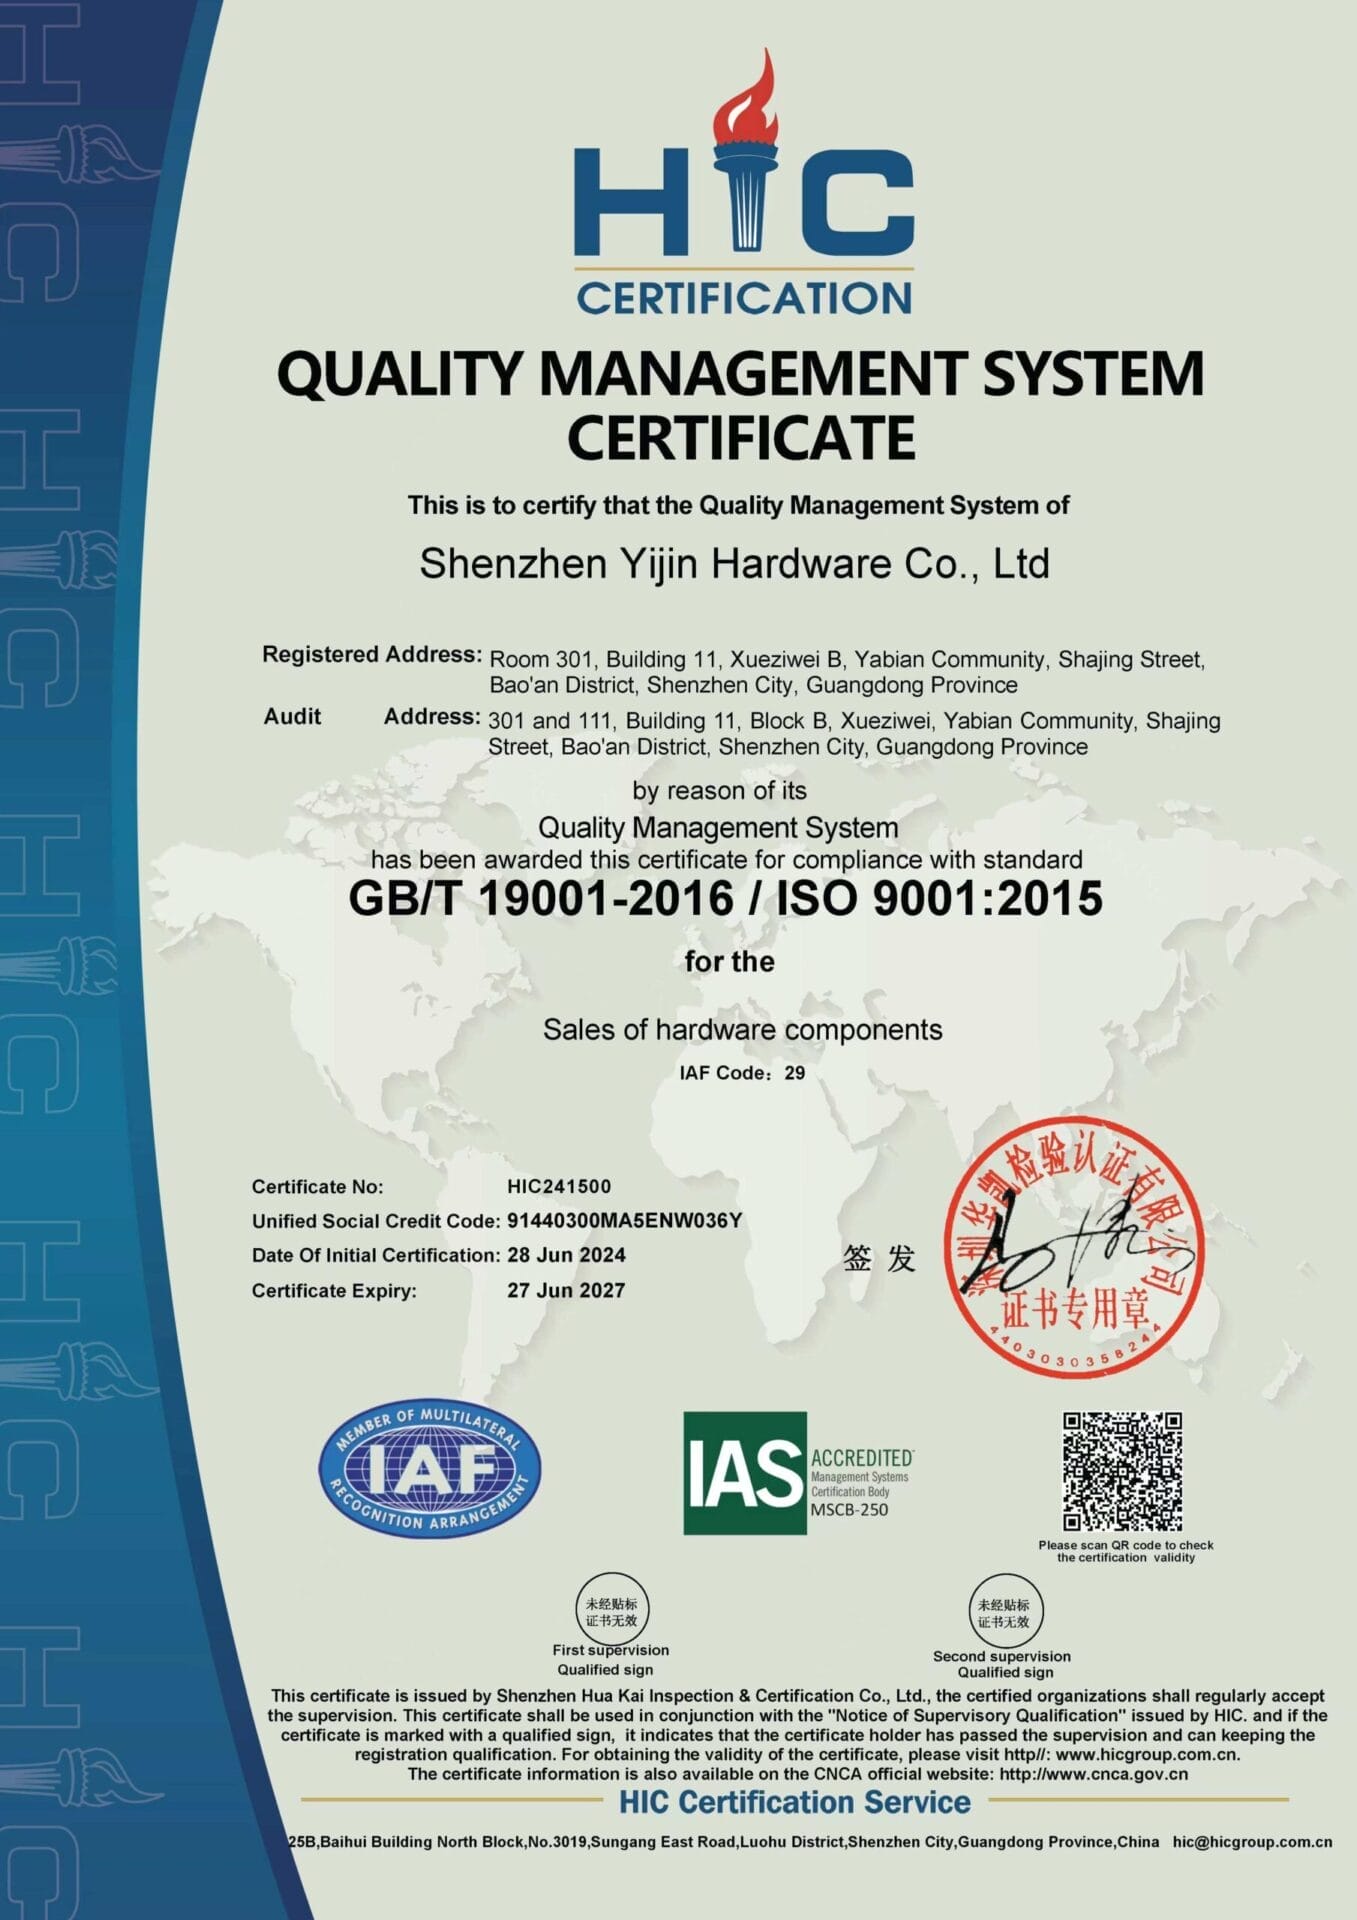
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter ISO 9001- und ISO 13485-Qualitätsmanagementsystemen.

Bereich für Metallmaterialien
Werkstatt für Metallbearbeitung
Laserschneidwerkstatt 1
Laserschneidwerkstatt 3
Laserschneidwerkstatt 2
Hydraulikpresse

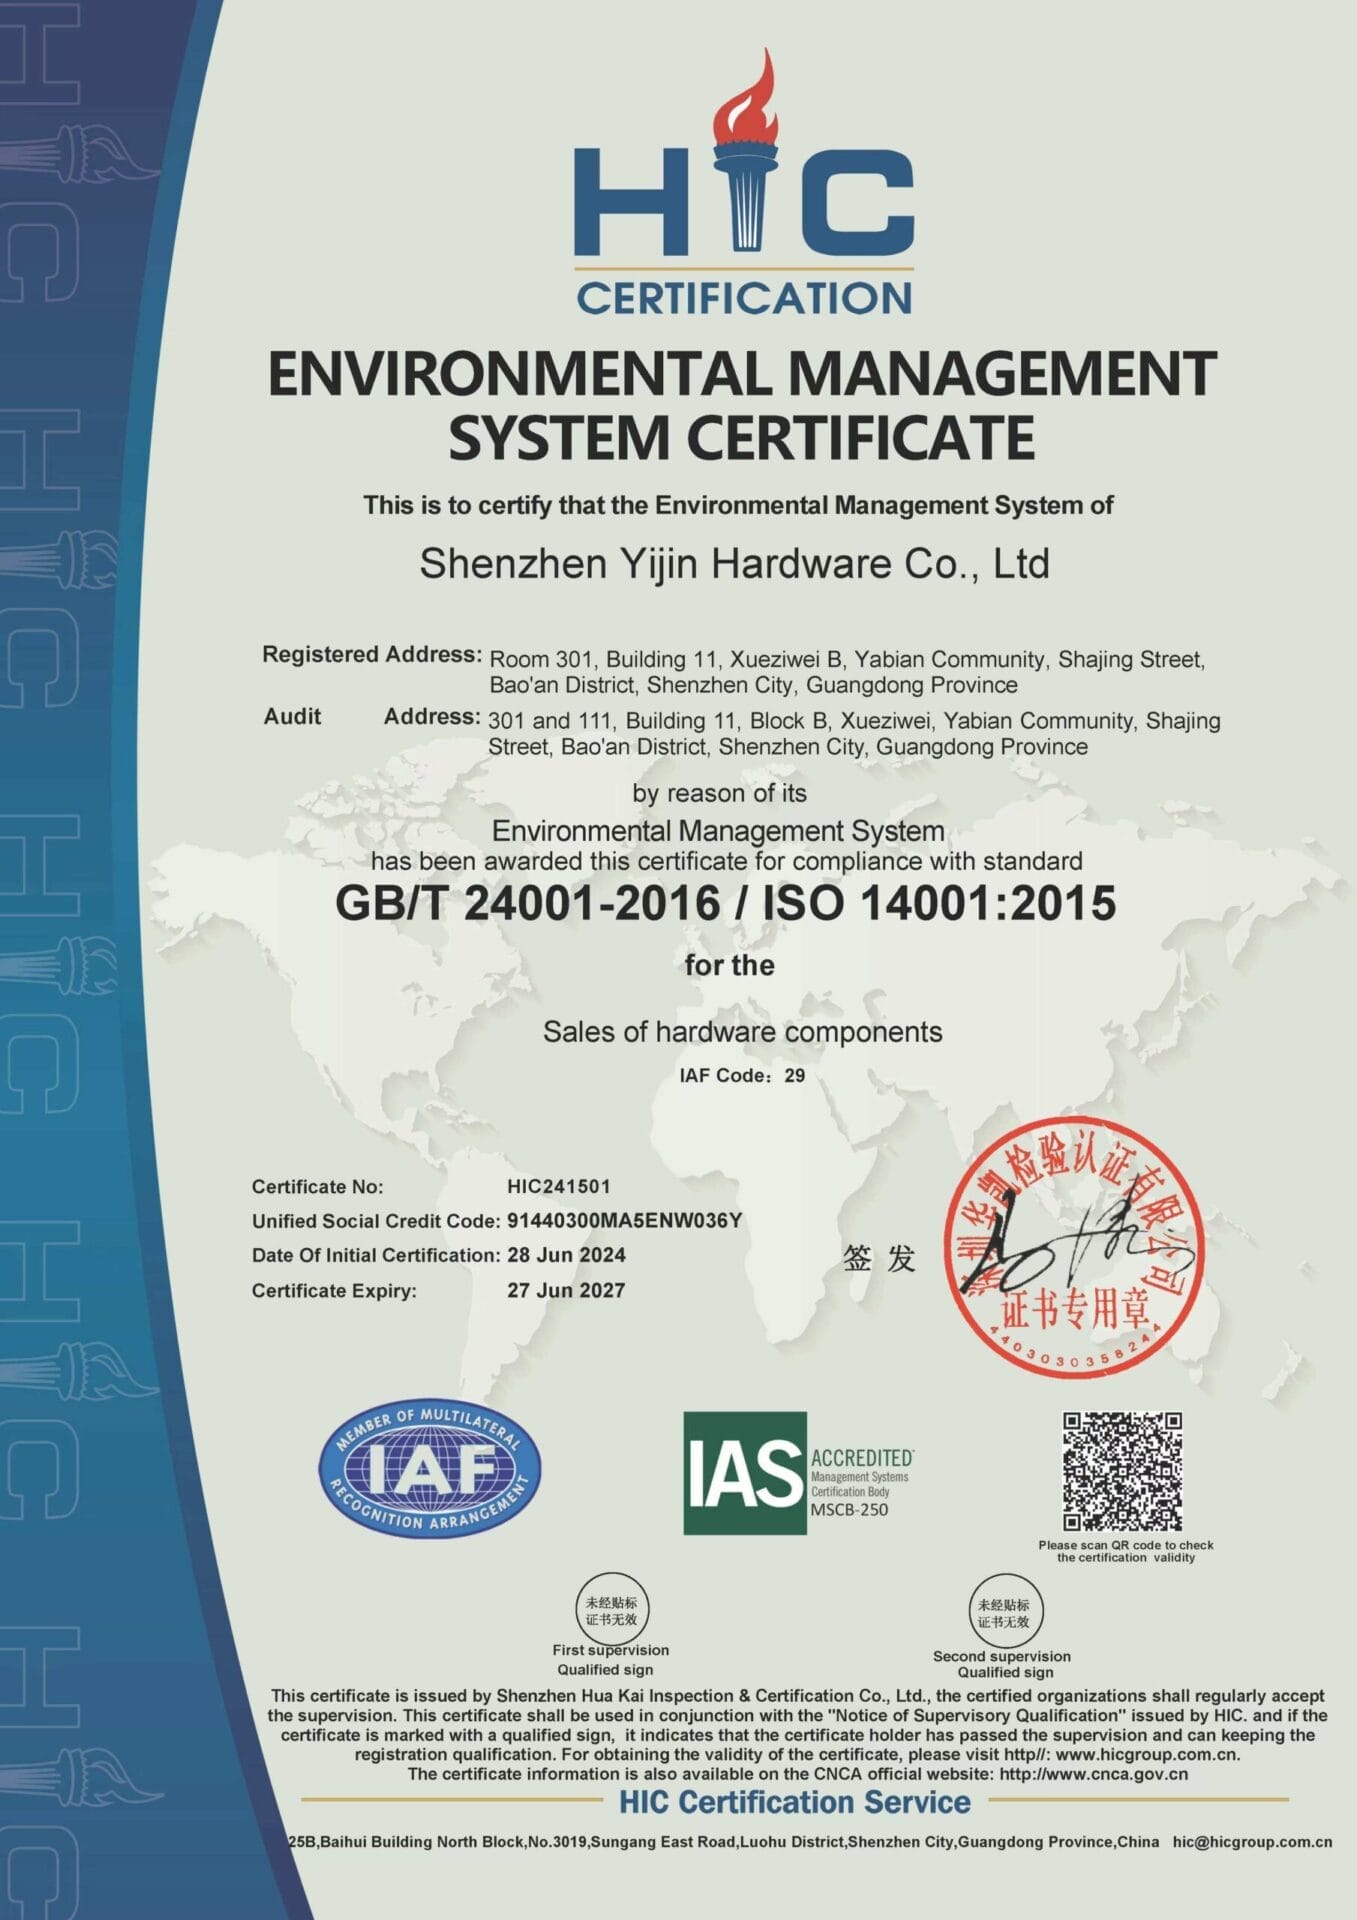
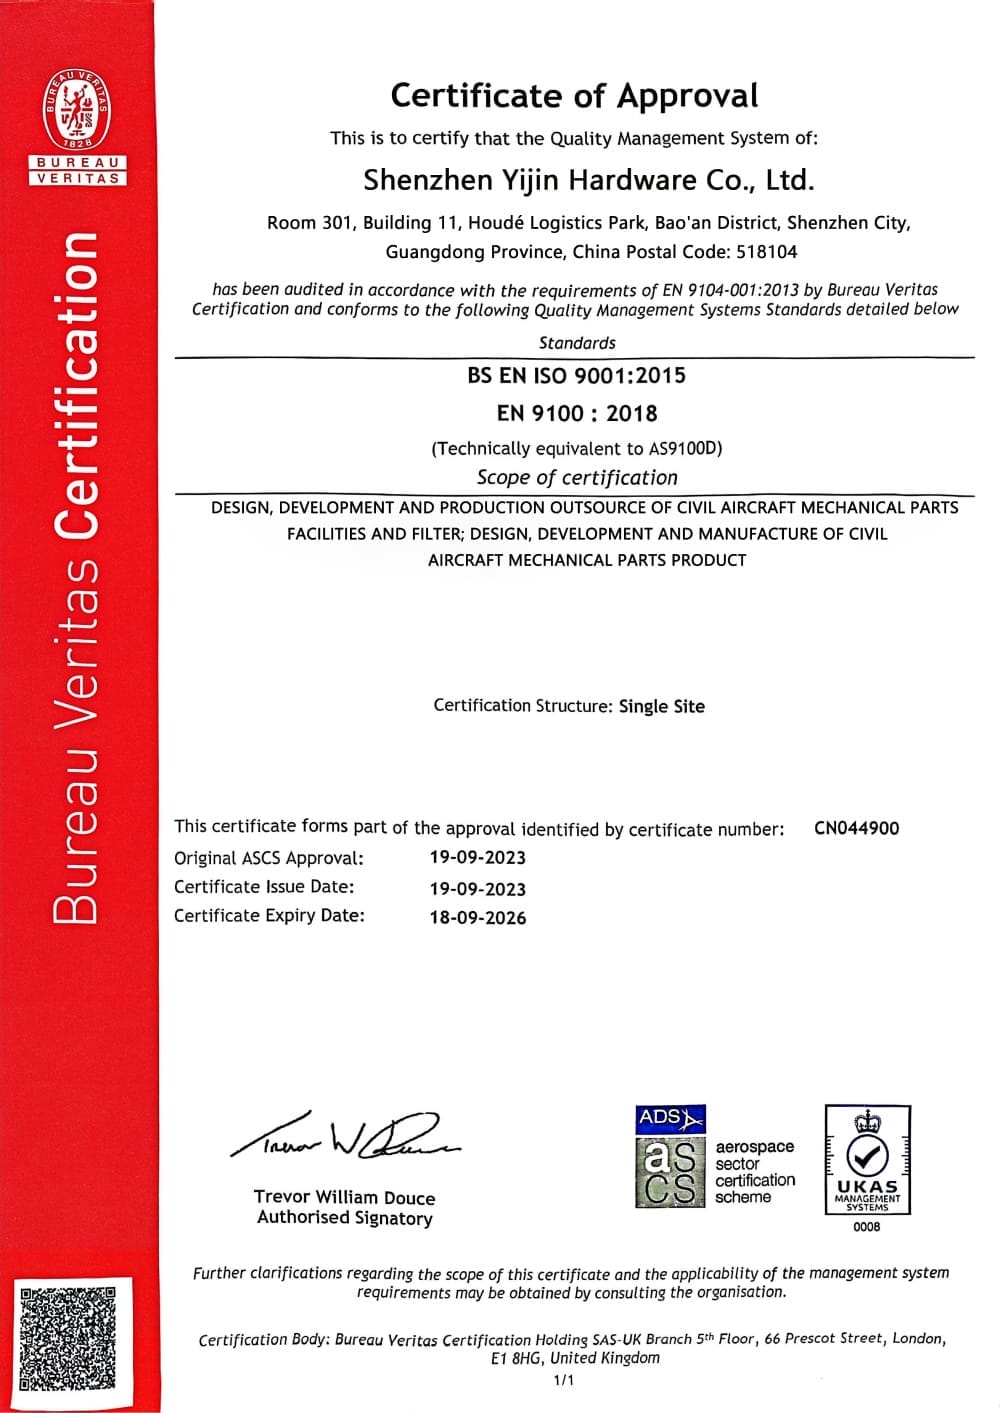
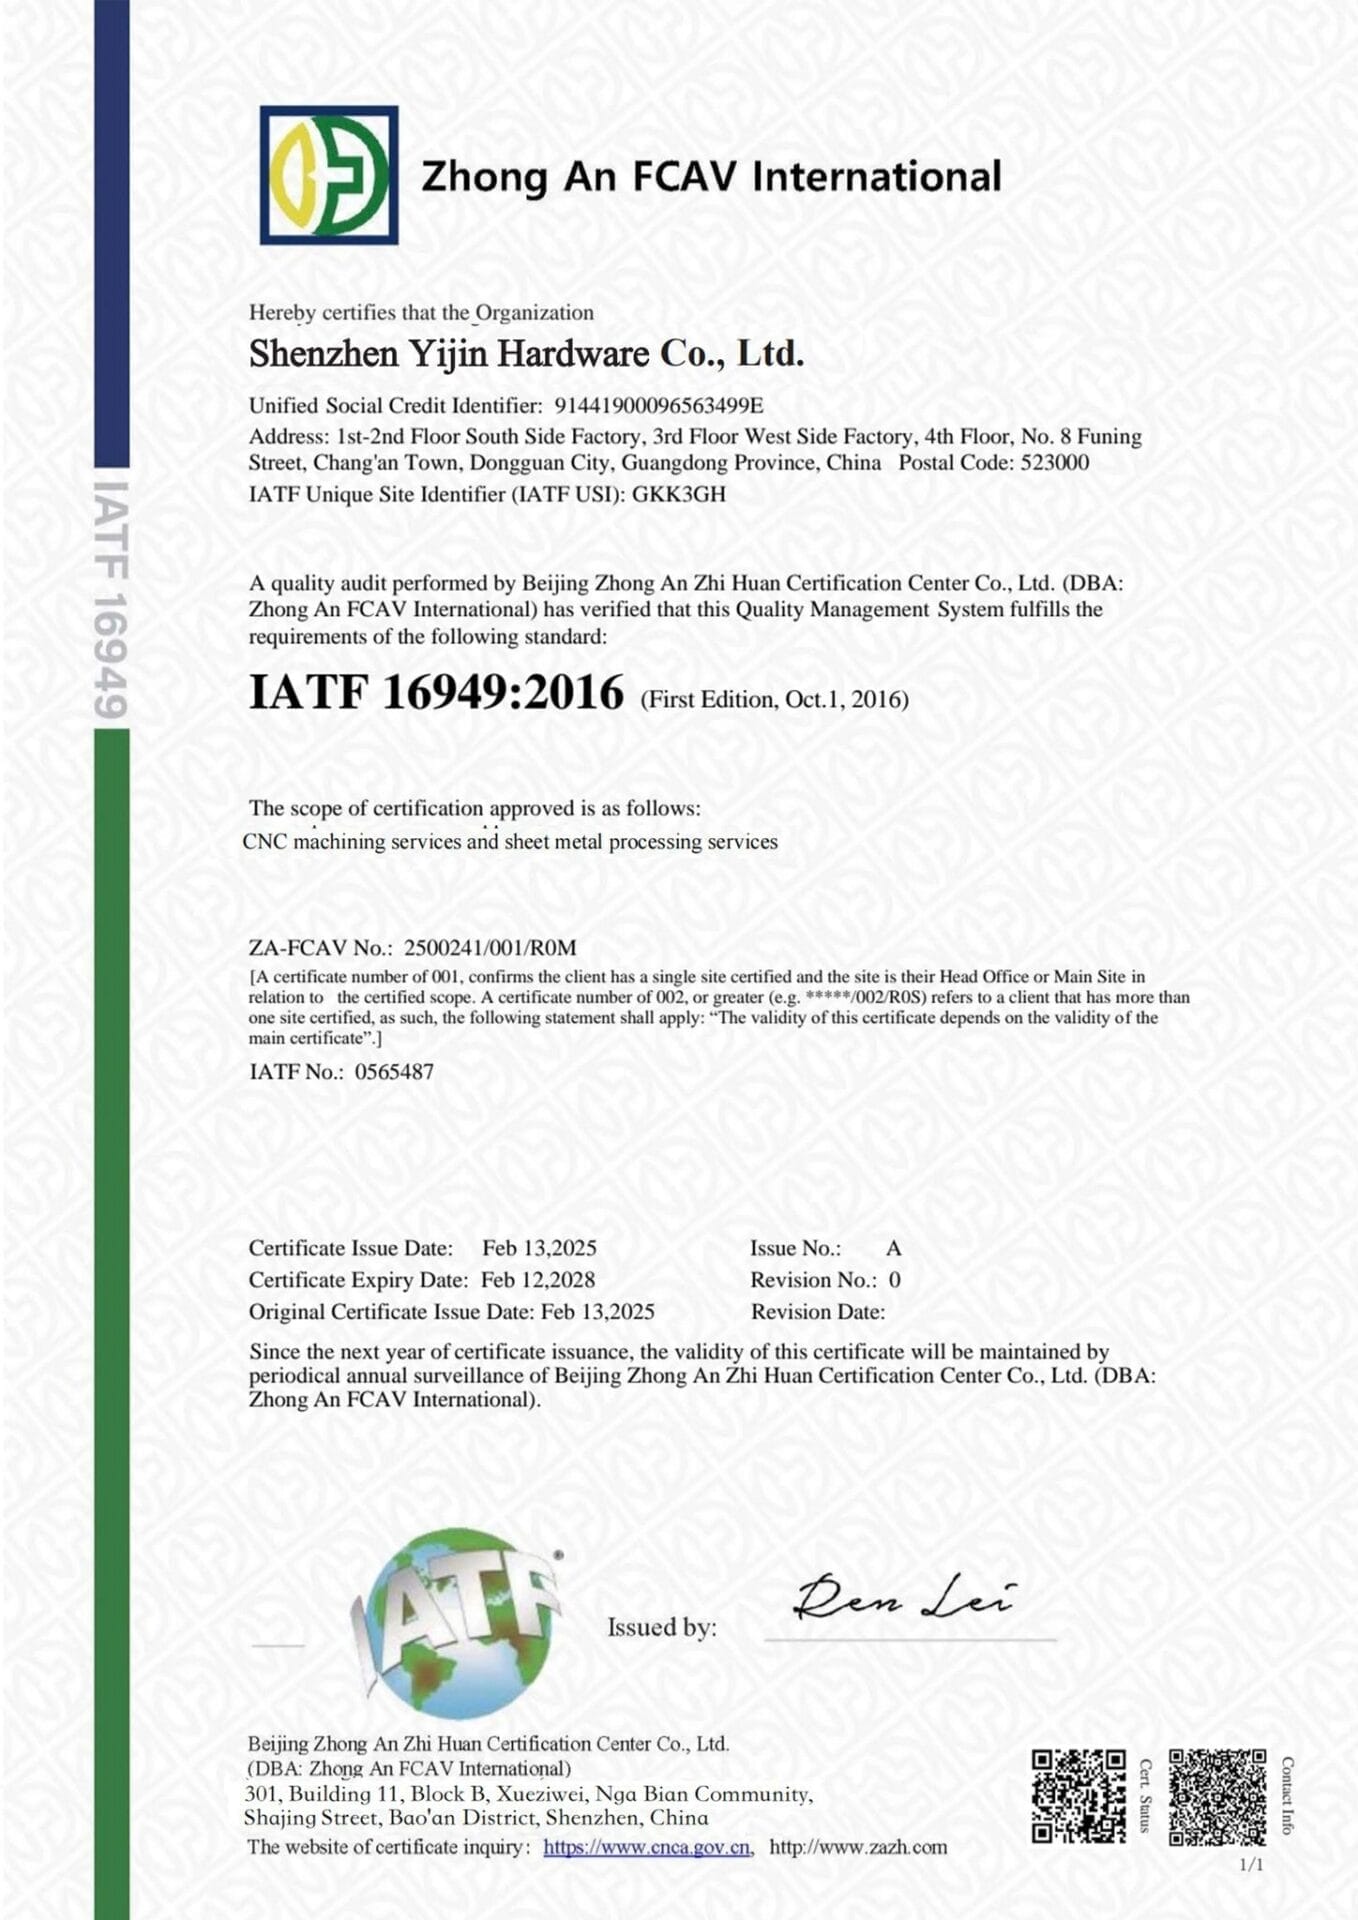
Unsere Zertifizierungen

Was ist Plasmaschneiden?

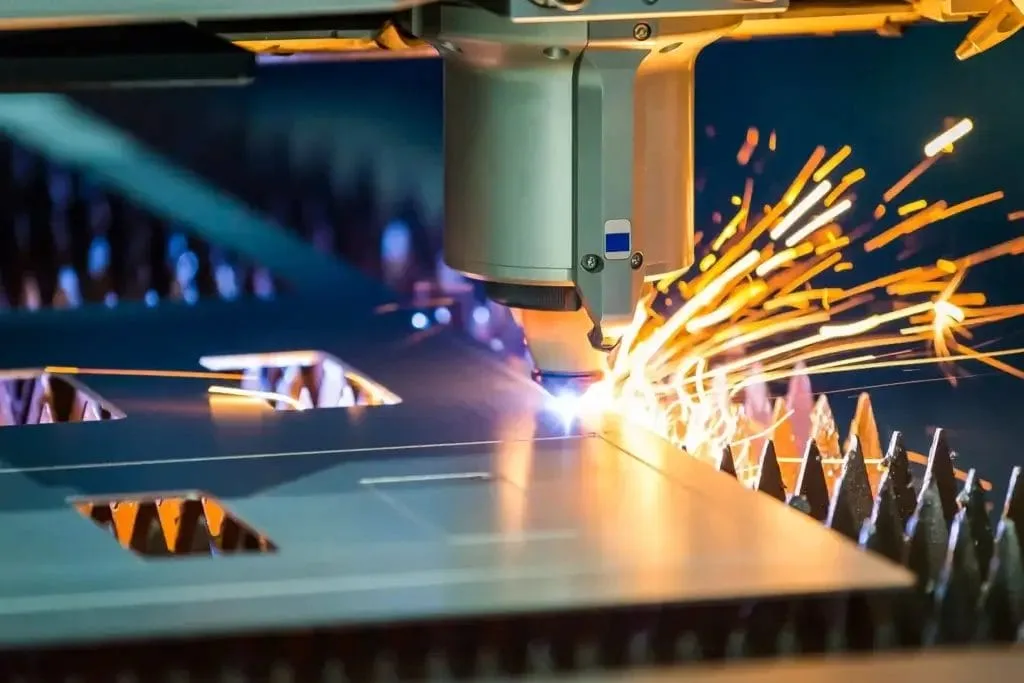
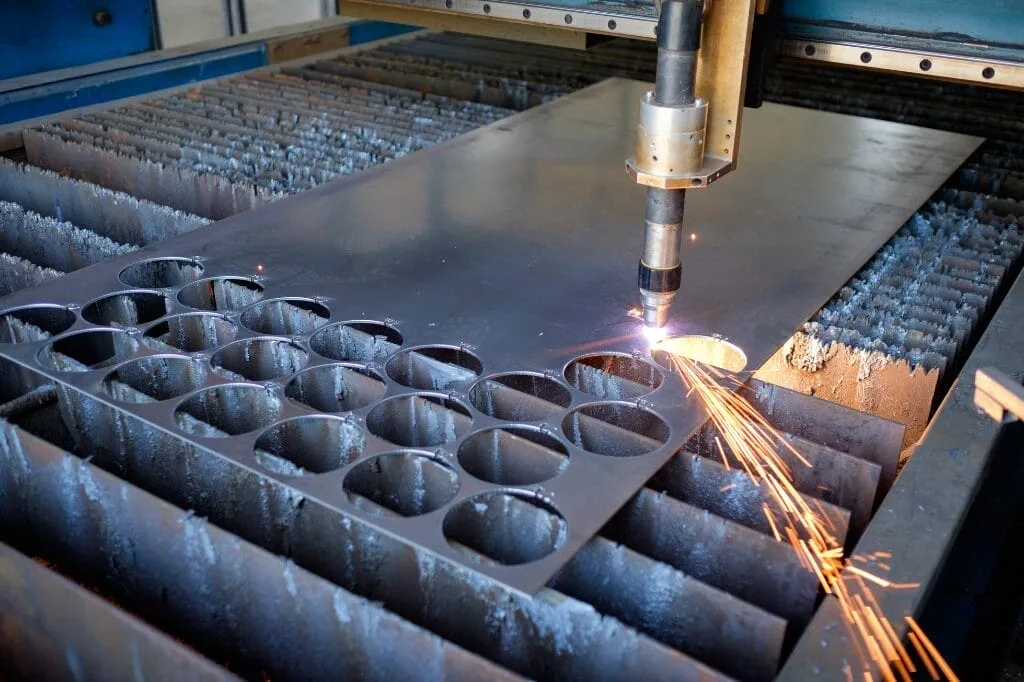
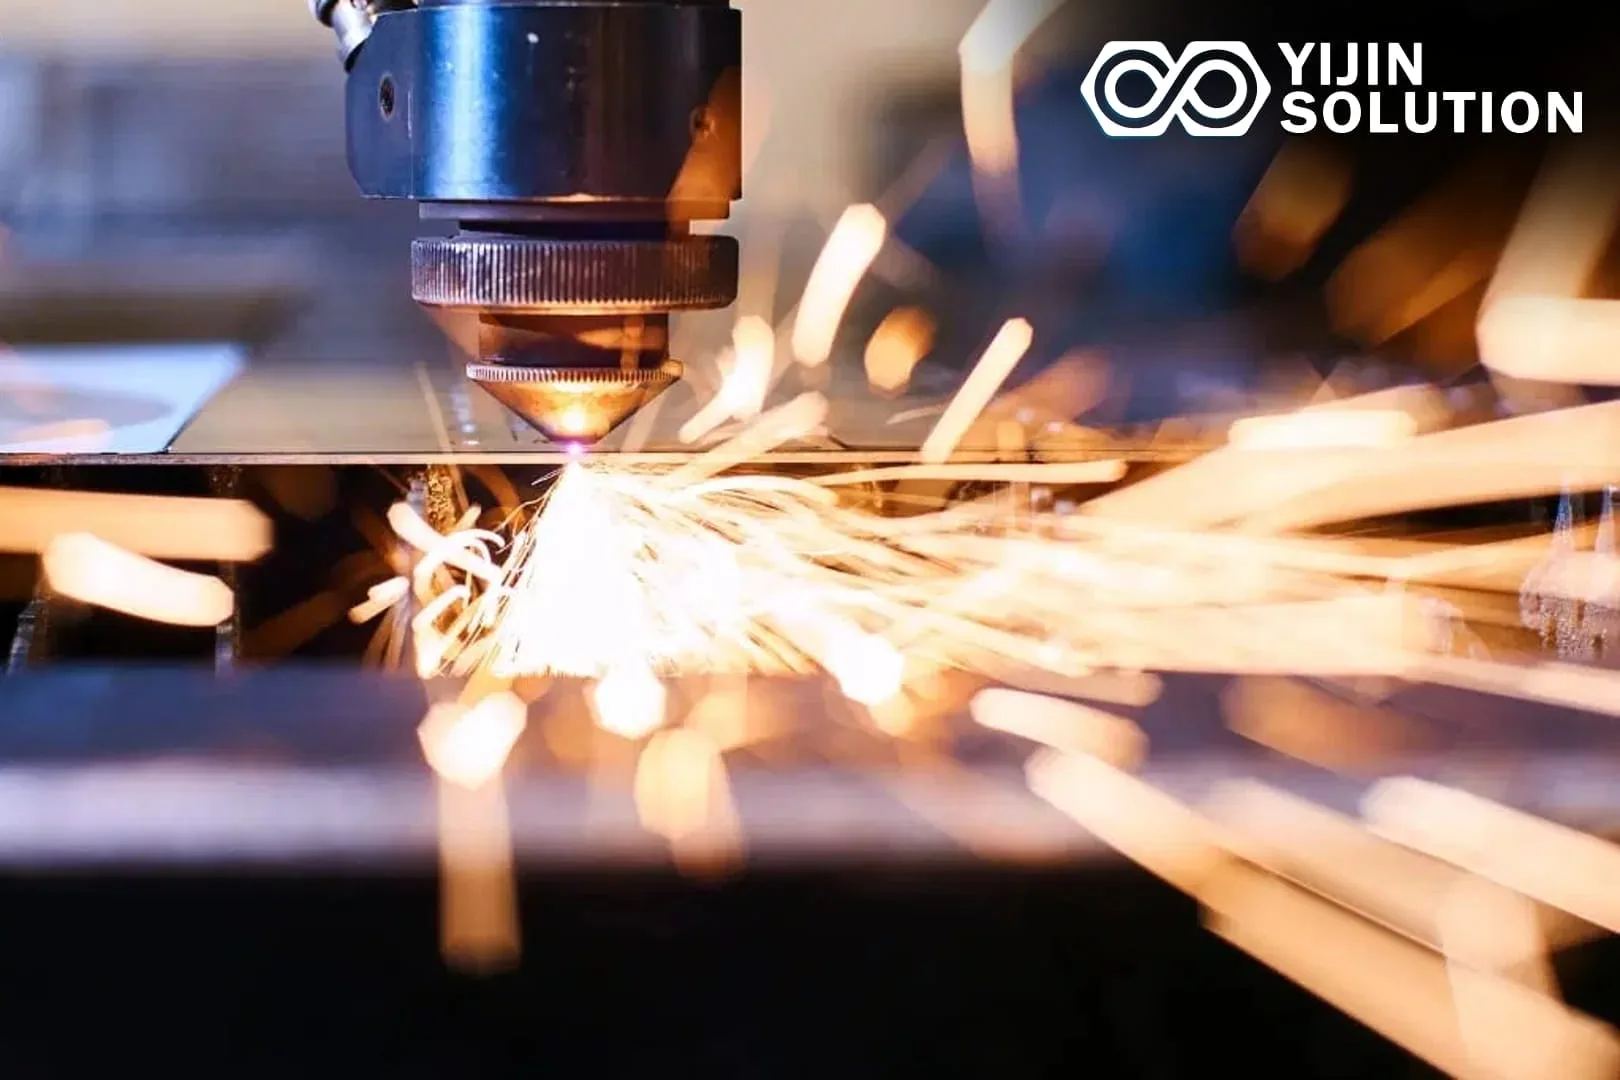
Plasmaschneiden ist ein thermisches Trennverfahren, bei dem ein elektrisch leitfähiges Gas, genannt Plasma, zum Schmelzen und Schneiden von Metall eingesetzt wird. Ein Hochgeschwindigkeitsstrom aus Druckluft, Sauerstoff oder Stickstoff strömt durch eine einschnürende Düse und wird durch einen Lichtbogen ionisiert. Das entstehende Plasma erreicht Temperaturen von über 20.000 °C und tritt mit nahezu Überschallgeschwindigkeit aus der Düse aus. Wenn der Plasmastrahl auf ein leitfähiges Werkstück trifft, schließt er den Stromkreis, schmilzt das Metall in seinem Pfad und der Gasstrom bläst das geschmolzene Material weg, sodass eine saubere Schnittfuge entsteht.

Plasmaschneiden ist der Kostensieger beim Schneiden von dickem Baustahl, Edelstahl und Aluminium mit hoher Geschwindigkeit. Es ist bei den meisten Blechen über 6 mm schneller als Wasserstrahlschneiden und bei Blechen über 15 mm wirtschaftlicher als Laser. Die Kompromisse sind eine breitere Schnittfuge als beim Laser (2 bis 5 mm gegenüber 0,1 bis 0,5 mm), eine kleine wärmebeeinflusste Zone und die Beschränkung auf elektrisch leitfähige Metalle. Für nichtleitende Materialien wie Stein, Glas oder Verbundwerkstoffe ist Wasserstrahlschneiden das richtige Verfahren.

Passivierung und Beizen
Feuerverzinkung und Galvanisierung

So funktioniert das Plasmaschneiden

Plasmaschneiden folgt vier Schritten von einem digitalen Entwurf bis zum fertigen Teil.

  1. Vom Design zum Programm: Ihre DXF-, DWG- oder STEP-Datei wird in der CAM-Software in Schneidbahnen umgewandelt. Die Software wählt Stromstärke, Gasgemisch, Verfahrgeschwindigkeit und Einstechhöhe je nach Material und Dicke.
  2. Rüsten: Der Bediener legt das Blech oder die Platte auf den Schneidtisch, stellt den Brennerabstand ein, wählt das Gas (Druckluft für Baustahl, Stickstoff für Edelstahl Stahl und Aluminium, Sauerstoff für das Schneiden von Schnellarbeitsstahl) und startet den Kühlwasserfluss bei HD-Systemen.
  3. Schneiden: Ein Pilotlichtbogen ionisiert das Gas in der Düse und geht dann auf das Werkstück über, wenn der Brenner den Abstand einhält. Der Plasmastrom erreicht über 36.000 °F (20.000 °C) und Schnitte mit 1.000 bis 8.000 mm/min je nach die Werkstoff und Dicke. Das Schneiden kann über dem Tisch (trocken) oder mit im Wasser liegendem Blech erfolgen, um Rauch und Lärm zu kontrollieren.
  4. Entgraten und Prüfen: Die geschnittenen Teile werden entnommen, Grat wird an der Unterkante durch mechanisches Entgraten oder Schleifen entfernt, und die Teile werden vor der Oberflächenbehandlung oder dem Versand gegen die Zeichnung geprüft.

Ein typischer Prototypenzyklus dauert 3 bis 7 Tage. Serienchargen dauern 2 bis 4 Wochen.

Warum Yijin Solution für das Plasmaschneiden wählen

Wir kontrollieren jeden Schritt des Plasmaschneidens von der Programmierung über das Schneiden, Entgraten, die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Kantenqualität und direkte Fabrikpreise ohne Händlermargen.

Präzision und Qualität

Zeiss CMMs, Laserinterferometer und optische Komparatoren prüfen jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serien standardmäßig enthalten.
fast turnaround
Schneller Turnaround

Prototypen werden in 3 bis 7 Werktagen geliefert, Serienlieferungen in 2 bis 4 Wochen. Plasmatische plus interne Entgratung, Biegen und Schweißen halten die Teile in Bewegung, ohne Lieferantenübergaben.
Jede Stückzahl bestellbar
Jede Stückzahl

Einzelstück-Prototypen und Serien mit über 100.000 Teilen laufen über dieselben Maschinen und dieselben Prüfstandards. Keine Mindestbestellmenge. Die Stückzahl ändert nichts an den Qualitätsprüfungen.
Von Prototypen bis zur Serienfertigung
Vom Prototyping zur Produktion

Ihre Prototypen- und Serienteile kommen von denselben Tischen mit demselben Programm. Keine Requalifizierung, keine neue Lieferantenanbindung und keine Prozessabweichung beim Skalieren von der Validierung zur Serie.
Große Materialauswahl
Materialvielfalt

Kohlenstoffstahl bis 80 mm, Edelstahl bis 50 mm, Aluminium bis 40 mm. Schweißnahtvorbereitung mit Fase in einem Arbeitsgang. Plasma deckt Dickenbereiche ab, in denen der Laser zu langsam und Wasserstrahlschneiden pro Teil zu teuer ist.
cost effective
Kostengünstig

Direkte Fabrikpreise ohne Händlermargen. Unser Engineering-Team prüft Ihre Zeichnung, bevor die Programmierung beginnt, um Verschachtelung, Common-Line-Schnitt und Einfahr-Optimierungen zu identifizieren, die die Zykluszeit und die Kosten pro Teil senken.
Starten Sie Ihr Plasmaschneid-Projekt

FAQs zum Plasmaschneiden

Häufige Fragen zu Plasma-Schneidverfahren, Materialien und unserem Produktionssystem.

1. Wie entscheide ich mich zwischen 3-Achs-, 4-Achs- sowie Schräg- und 5-Achs-Plasmaschneiden?

Die Wahl hängt von Kantenqualität, Toleranz und Materialstärke ab.

Konventionelles Plasma ist der Kostensieger für Konstruktions- und nicht sichtbare Teile aus 6 bis 80 mm Kohlenstoffstahl. Die Schnittfuge beträgt 2,5 bis 5 mm, und die Schnittkante hat eine kleine Fase und eine sichtbare wärmebeeinflusste Zone. Akzeptabel, wenn das Teil geschweißt, geschliffen oder in einer Baugruppe verborgen wird.

Hochauflösendes (HD) Plasmaschneiden verwendet eine eingeschnürte Düse und ein Sauerstoff- oder Argon-Wasserstoff-Gasgemisch, um eine nahezu quadratische Schnittkante mit einer Toleranz von ±0,2 mm und einer Kantenqualität der Bereiche 2-3 gemäß ISO 9013 zu erzeugen. Der Kompromiss sind etwas höhere Betriebskosten. Wählen Sie HD-Plasma für sichtbare Teile, Schweißvorbereitungskanten und jede Anwendung, bei der Laser bisher die Standardwahl war.

Bei Blechen über 25 mm Dicke liefert HD-Plasma noch saubere Schnitte, wo Laser unwirtschaftlich wird. Unser Engineering-Team empfiehlt die passende Plasmaklasse im Rahmen der DFM-Analyse.

2. Worin unterscheiden sich Plasma- und Laserschneiden?

Plasma und Laser sind beides thermische Trennverfahren, eignen sich aber für unterschiedliche Dickenbereiche und Budgets.

Laserschneiden (Faser oder CO2) hält engere Toleranzen von ±0,1 mm und erzeugt eine schmale Schnittfuge von 0,1 bis 0,3 mm. Am besten für dünnes und mittleres Blech von 0,5 bis 25 mm, besonders wenn die Kantenqualität schweiß- oder lackierfertig ohne Entgraten sein muss.

Plasmaschneiden hält ±0,2 mm mit HD-Systemen und ±0,5 mm mit konventionellen Systemen, schneidet aber deutlich schneller bei Blech über 15 mm und zu geringeren Anlagenkosten. Am besten für Blech von 6 bis 80 mm Dicke geeignet, wenn Geschwindigkeit und Stückkosten wichtiger sind als die engste Schnittqualität.

Eine übliche Aufteilung in der Fertigung: Laser für die dünnen Teile und HD-Plasma für das dicke Blech derselben Baugruppe. Beide Verfahren laufen in unserem Betrieb nach aufeinander abgestimmten Zeitplänen.

3. Welche Materialien können plasmageschnitten werden?

Plasmaschneiden erfordert ein elektrisch leitfähiges Material. Das Verfahren funktioniert bei jedem Metall, das Strom leitet.

Baustahl und Kohlenstoffstahl von 1 bis 80 mm, einschließlich A36, Q235, S235JR, S355 und HARDOX-Verschleißblech. Kohlenstoffstahl ist das dominierende Plasmaschneidmaterial, da die Sauerstoff-Plasma-Verbrennung den Schnitt beschleunigt.

Edelstahl von 1 bis 50 mm, einschließlich 304, 316, 321, 430 und 2205 Duplex. Schnitt mit Stickstoff oder Argon-Wasserstoff-Gas, um die Kante blank zu halten.

Aluminium von 1 bis 40 mm, einschließlich Platten aus 1050, 5052, 6061 und 7075. Stickstoffplasma erzeugt sauberere Kanten als Luftplasma bei Aluminium.

Kupfer, Messing und Bronze in begrenzten Dickenbereichen. Diese leitfähigen Nichteisenmetalle lassen sich bei kleineren Stückzahlen gut schneiden, für Serien ist Wasserstrahlschneiden jedoch oft wirtschaftlicher.

Materialien, die Plasma nicht schneiden kann: Glas, Stein, Keramik, Kunststoff, Verbundwerkstoffe, Holz und jedes nicht leitfähige Substrat. Verwenden Sie für diese Materialien Wasserstrahl oder Laser.

4. Welche Toleranzen und Kantenqualität erreicht das Plasmaschneiden?

Die Genauigkeit hängt von der Plasma-Klasse, der Materialdicke und der Verfahrgeschwindigkeit ab.

Konventionelles Plasmaschneiden hält eine typische Positionstoleranz von ±0,5 mm bei Kantenqualität nach ISO 9013 Bereich 3–5. Geeignet für Strukturrohteile, Knotenbleche und Teile, bei denen die Schnittkante geschweißt oder verdeckt wird.

Hochauflösendes Plasma hält typisch ±0,2 mm mit Kantenqualität nach ISO 9013 Range 2-3 ein. Erreicht auf Platten bis 25 mm nahezu die Leistung von Faserlasern. Standard für sichtbare Teile, Schweißvorbereitung und Teile, die zuvor Laser erforderten.

Die Toleranz wird mit der Dicke weiter: ±0,2 mm bei 1 bis 6 mm, ±0,3 mm bei 7 bis 15 mm, ±0,5 mm bei 16 bis 25 mm, ±0,8 mm bei 26 bis 50 mm und ±1,2 mm bei 51 bis 80 mm beim HD-Plasmaschneiden.

Der Fasenwinkel an der Schnittfläche beträgt 1 bis 3 Grad beim konventionellen Plasma und unter 1 Grad beim HD-Plasma unter 25 mm. 5-Achs-Fasenköpfe gleichen den Verzug aus und schneiden gezielte Schweißvorbereitungswinkel.

5. Wie groß ist die maximale Dicke beim Plasmaschneiden?

Wir schneiden leitfähiges Metall bis 80 mm Dicke auf konventionellem Plasma mit über 200 Ampere.

Typische Dicke nach Werkstoff: Baustahl und Kohlenstoffstahl bis 80 mm in der Produktion (100 mm mit Trenneinstellungen), Edelstahl bis 50 mm, Aluminium bis 40 mm, Kupfer und Messing bis 25 mm, bevor die Kantenqualität nachlässt.

Die maximale Blechgröße beträgt 2440 × 1220 mm, mit Tischverlängerungen für längere Platten. HD-Plasma liegt bei engtolerierten Arbeiten typischerweise bei maximal 25 bis 30 mm; oberhalb dieser Dicke ist konventionelles Plasma die Standardwahl.

6. Wann sollte ich Plasma statt Laser oder Wasserstrahl wählen?

Jedes Verfahren hat seinen optimalen Einsatzbereich.

Wählen Sie Laser, wenn das Material dünnes Blech ist (0,5 bis 12 mm), die Kantenqualität schweiß- oder lackierfertig sein muss und Toleranzen unter ±0,1 mm zählen.

Wählen Sie Wasserstrahlschneiden, wenn das Material nicht leitfähig (Stein, Glas, Keramik, Verbundwerkstoffe), wärmeempfindlich (gehärteter Stahl, wärmebehandelte Legierungen) oder dicker als 80 mm ist.

Wählen Sie Plasma beim Schneiden von leitfähigem Blech mit 6 bis 80 mm Dicke, insbesondere Baustahl, wenn die Kosten pro Teil oder der Durchsatz im Vordergrund stehen. Plasma ist auch die richtige Wahl für die Schweißnahtvorbereitung mit Fase an dickem Blech, da 5-Achs-Plasmaköpfe dies in einem Arbeitsgang erledigen, der sonst Wasserstrahlschneiden plus zweite Bearbeitung erfordern würde.

Viele reale Fertigungsprogramme nutzen zwei oder drei Verfahren: Laser für die dünnen Bleche, HD-Plasma für das Strukturblech, Wasserstrahl für die Verbundwerkstoffe oder schweißempfindlichen Materialien in derselben Baugruppe.

7. Können plasmageschnittene Teile nachbearbeitet werden?

Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.

Eloxieren ist bei Aluminiumteilen Standard für Korrosions- und Verschleißschutz. Eloxieren nach Typ II trägt 5 bis 25 µm auf; Harteloxieren nach Typ III trägt 25 bis 75 µm für stark beanspruchte Anwendungen auf.

Pulverbeschichtung ist Standard bei Stahlteilen für den Außenbereich oder Umgebungen mit hoher Salzbelastung. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit bei 60 bis 120 μm Schichtdicke.

Passivierung ist bei Edelstahlteilen für Medizin- und Lebensmittelanwendungen erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).

Feuerverzinkung und Galvanik sorgen für glänzendes Chrom, Nickel, Zink oder Zinn als dekorative und funktionale Oberflächen auf Stahl und Messing. Die Galvanik erhöht die Bauteilmaße um 5 bis 30 µm.

Polieren bis Ra 0,2 bis 0,8 μm ist für optische Flächen, Dichtflächen und Spiegeloberflächen verfügbar. Geben Sie in der Zeichnung an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt.

Legen Sie die Anforderungen an die Oberflächenbehandlung während der DFM-Analyse fest, da sie häufig die Materialauswahl und die Maßtoleranz beeinflussen.

8. Welche Dateiformate akzeptieren Sie, und wie läuft der Angebotsprozess ab?

Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.

  1. Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.

  2. CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.

  3. Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,02 mm verwendet.

  4. Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.

  5. Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).

  6. Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.

  7. Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.

Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.

Plasmaschneid-Ratgeber

Alle Artikel anzeigen
Verbindungselemente-Hersteller für die Luftfahrt: Was Einkäufer prüfen sollten

Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten

Gavin Oktober 1, 2026

Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
🡕
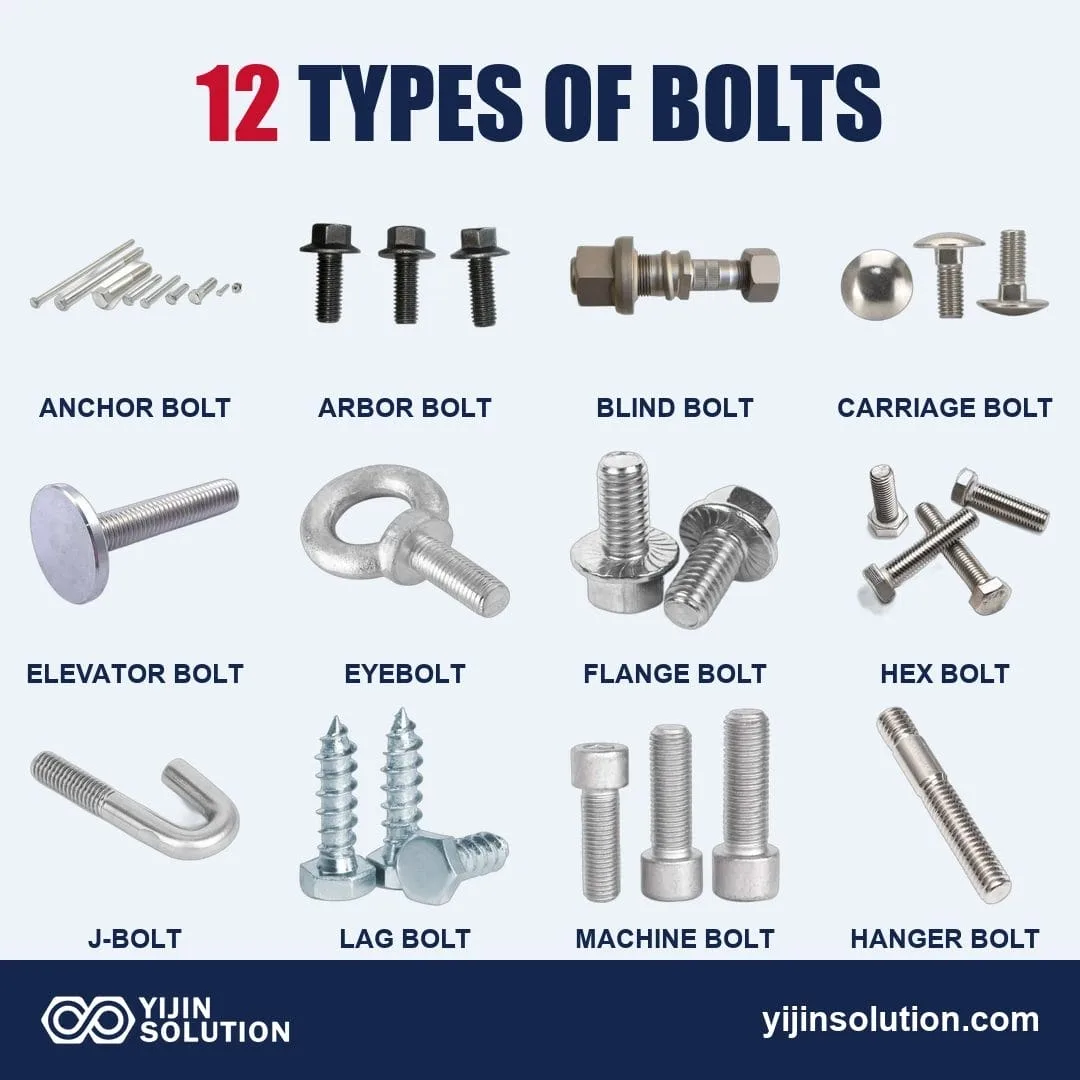
Infografik zu Schraubenarten 01

12 Arten von Bolzen mit Bildern und Namen

Gavin Mai 26, 2026

Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
🡕
Arten von Blechbefestigungselementen - ein vollständiger Leitfaden zur Auswahl

Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl

Gavin März 31, 2026

Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

🡕

Beginnen Sie noch heute. Teile schnell herstellen lassen.

CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.

Angebot anfordern
Yijin Solution Logo

Beste CNC-bearbeitete Teile Hersteller und Fabrik in China.

Wir bieten schnelle und kosteneffiziente CNC-Bearbeitungsdienstleistungen aus einer Hand.

Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.

Facebook Linkedin Tiktok Youtube

Über

  • Über uns
  • Hauptveranstaltungen & Kultur
  • Werksansicht
  • FAQ
  • Inhaltsverzeichnis
  • Datenschutz
  • Impressum
  • Cookie-Einstellungen

Dienstleistungen

  • CNC-Bearbeitung
  • CNC-Drehen
  • CNC-Fräsen
  • CNC-Holzfräsen
  • Blechbearbeitung
  • Laserschneiden
  • Plasmaschneiden
  • Metallbiegen
  • Kundenspezifische Befestigungen
  • Druckguss

Schnelle Links

  • CNC-Bearbeitung China
  • Ressourcen
  • Videos
  • Kontakt

Kontakt

  • Tera
  • +1 844 598 7800
  • [email protected]
  • Chat
  • https://yijinsolution.de/
  • Anschrift: 1825 NW Corporate Blvd, Suite 110-I48, Boca Raton, FL 33431,
    Vereinigte Staaten
  • Anschrift: No. 228 Wanfeng Middle Road, Xinqiao Street, Bao’an District, Shenzhen, Guangdong, China
  • Anschrift: Wohnung E19, 10/f, No.52 Hung To Road, Kwun Tong, Hongkong

© 2026 Yijin Solution. Alle Rechte vorbehalten

E-Mail-Symbol

WhatsApp uns