
Ein Angebot für zehn CNC-Teile entspricht nicht immer dem Zehnfachen des Preises für ein Teil, und das ist kein Zufall. Die Zerspanung trägt einen Kostenblock, der nicht davon abhängt, wie viele Teile folgen.
Programmierung und Rüsten fallen einmal pro Serie an, und nur das erste Teil wird geprüft, ob es das einzige Teil oder das erste von 500 ist. Auf ein einzelnes Stück umgelegt, lässt dieser Block den Preis hoch erscheinen, auf 100 umgelegt verschwindet er fast.
Wo dieser Block angesiedelt ist, bestimmt, wie eine Kleinserie spezifiziert, kalkuliert und skaliert wird und welcher Lieferant für die Aufgabe geeignet ist.
Warum die CNC-Preisgestaltung bei Kleinserien so funktioniert
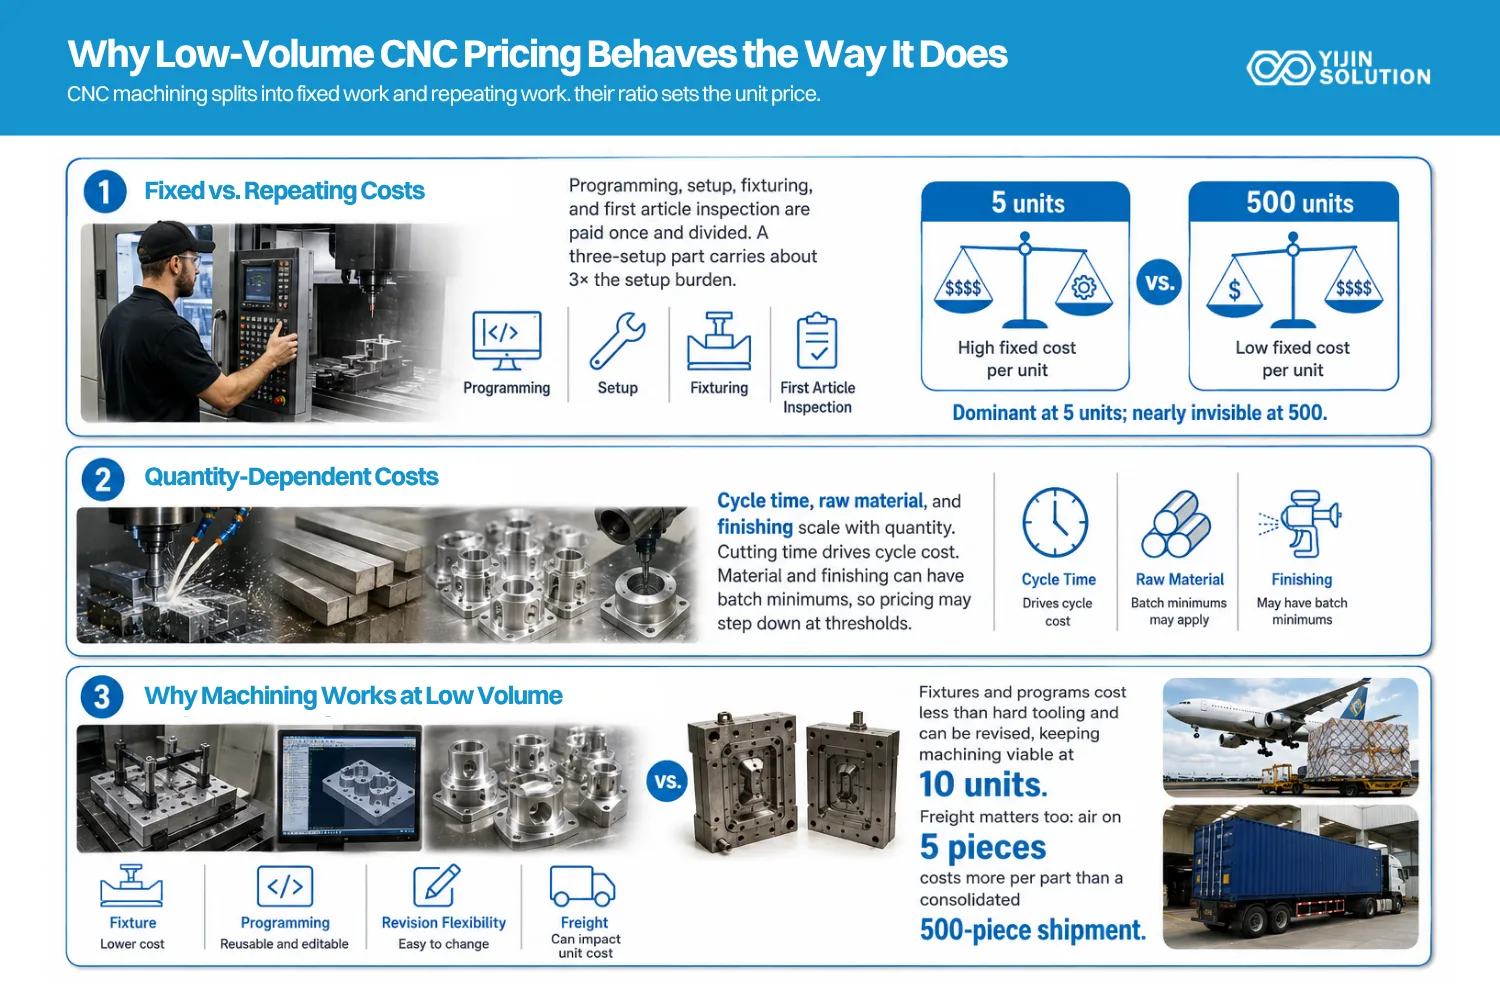
Die Preisgestaltung im CNC-Bereich für Kleinserien verhält sich so, weil die Bearbeitung in feste und wiederkehrende Arbeit aufgeteilt wird. Feste Arbeit wird einmal pro Serie oder pro Revision bezahlt. Wiederkehrende Arbeit wird pro Teil bezahlt. Das Verhältnis zwischen beiden bestimmt den Stückpreis bei jeder Stückzahl.
Die Kosten, die nicht mit der Stückzahl skalieren
Programmierung, Rüsten, Vorrichtungsbau und Erstmusterprüfung werden einmal bezahlt und dann aufgeteilt. Ein Teil, das drei Aufspannungen erfordert, trägt bei gleicher Stückzahl etwa das Dreifache des Rüstaufwands eines Teils mit einer einzigen Aufspannung. Dieser Aufwand ist bei 500 Stück nahezu unsichtbar und bei 5 Stück dominierend.
Das Rüsten ist der Posten, den Einkäufer am häufigsten unterschätzen. Das Aufspannen eines Auftrags, das Einrichten der Werkstückaufnahme, das Einfahren des ersten Teils und das Anpassen der Offsets verbrauchen Maschinenstunden, bevor ein verkaufsfähiges Teil existiert.
Die Kosten, die mit der Stückzahl skalieren
Zykluszeit, Rohmaterial und Oberflächenbehandlung ändern sich alle mit der Stückzahl. Die Zykluszeit ist der ehrliche Faktor. Sie gibt an, wie lange das Werkzeug tatsächlich schneidet, und ändert sich nur mit Geometrie, Material und Werkzeugwahl.
Das Material verhält sich weniger vorhersehbar. Halbzeug kommt als Stange oder Platte an, sodass eine 5-Stück-Bestellung und eine 30-Stück-Bestellung aus demselben Einkauf stammen können. Die Oberflächenbehandlung hat häufig ein eigenes Chargenminimum, was bedeutet, dass die Stückkosten für die Oberflächenbehandlung an einer Schwelle stufenweise sinken statt gleichmäßig zu fallen.
Warum das Fehlen harter Werkzeuge die Kalkulation ändert
Die Werkzeugkosten für Spritzguss- und Gusskomponenten fallen vorab an und müssen über den gesamten Fertigungsprozess wieder eingespielt werden. Bei der Zerspanung gibt es kein Äquivalent dazu. Vorrichtungen und Programme kosten etwas, typischerweise eine Größenordnung weniger als harte Werkzeuge, und sie lassen sich anpassen, wenn sich die Konstruktion ändert.
Genau dieser eine Unterschied hält die Zerspanung bei 10 Stück wirtschaftlich und macht sie bei 10.000 Stück zu teuer.
Die Fracht fällt für Einkäufer, die aus China beziehen, in dieselbe Kategorie. Luftfracht bei einer Bestellung von 5 Stück trägt einen Anteil pro Teil, den eine konsolidierte Sendung von 500 Stück nie sieht. Frühe Kostenmodelle lassen diese Position häufig ganz weg.
Tabelle 1. Wo die Kosten in einem CNC-Kleinauftrag liegen
| Kostenklasse | Was ausschlaggebend ist | Verhalten von 1 bis 500 Stück |
|---|---|---|
| CAM-Programmierung und Prozessplanung | Teilekomplexität, Anzahl der Merkmale und Anzahl der Flächen, die Werkzeugzugang benötigen. | Wird einmal pro Revision berechnet. Der Anteil pro Stück sinkt am stärksten zwischen 1 und 25 Stück und flacht danach ab. |
| Rüsten | Anzahl der Arbeitsgänge, Wechsel der Aufspannung, Werkzeugwechsel und die Freigabe des ersten Teils. | Pauschal pro Serie statt pro Teil. Ein Wiederholungslauf auf einem bewährten Programm hat in der Regel ein kürzeres Rüsten. |
| Vorrichtungen und Werkstückaufnahme | Ob Weichbacken ausreichen oder die Geometrie eine eigene Vorrichtung erfordert. | In den meisten Fällen eine einmalige Konstruktion. Die Wiederverwendung bei Wiederholungsbestellungen bringt die Einsparungen bei Serienstückzahlen. |
| Erste Artikelprüfung | Anzahl der Maße in der Zeichnung, Toleranzangaben und der erforderliche Umfang der Dokumentation. | Fest pro Revision. Ein vollständiger Maßbericht hat bei Stückzahlen unter 10 Stück einen hohen Anteil pro Einheit. |
| Zykluszeit | Zerspanungsvolumen, Werkzeugwege sowie die Vorschübe und Schnittgeschwindigkeiten, die der Werkstoff zulässt. | Skaliert nahezu linear mit der Stückzahl. Er wird zum dominierenden Faktor, wenn die Stückzahlen 500 Einheiten erreichen. |
| Rohmaterial | Halbzeuggröße, Legierungsgüte und wie viel vom Rohmaterial zerspant wird. Bei einigen Güten gibt es Mindestabnahmemengen. | Skaliert mit der Stückzahl. Der Einkauf von Stangen- oder Plattenmaterial in größeren Losen senkt die Materialkosten pro Einheit häufig ab etwa 100 Stück. |
| Oberflächenbehandlung | Art der Oberflächenbehandlung, Anforderungen an die Maskierung und ob die Arbeiten im Haus oder bei einem Partner für Oberflächenbehandlung ausgeführt werden. | Oft gilt ein eigenes Mindestlos. Die Stückkosten sinken an dieser Schwelle sprunghaft statt gleichmäßig. |
| Fracht und Verpackung | Teilegröße, Gewicht und Versandart. | Fälle mit Sammelsendungen. Luftfracht bei einer Bestellung über 5 Stück hat einen Anteil, den eine konsolidierte Sendung über 500 Stück nicht hat. |
Wie die Preiskurve von 1 bis 500 Stück aussieht
Die Kurve fällt steil ab und flacht dann ab. Der größte Teil des Rückgangs tritt vor 100 Einheiten auf, was Käufer oft überrascht, die erwarten, dass sich die Einsparungen bei höheren Stückzahlen zeigen.
1 bis 10 Stück, wo das Rüsten dominiert
Bei einem einzelnen Stück machen Programmierung, Rüsten und Prüfung meist den größten Teil des Preises aus. Der Schritt von 1 auf 10 Stück bringt die stärkste Reduzierung der gesamten Kurve, weil dieselbe feste Arbeit nun auf zehn Teile verteilt wird.
Bei einem gefrästen Aluminiumteil mit zwei Aufspannungen und moderater Zykluszeit liegt eine 10er-Bestellung üblicherweise zwischen einem Drittel und der Hälfte des Einzelstückpreises. Teile mit langen Zykluszeiten sinken weniger, da der Fixkostenanteil von Anfang an kleiner war.
10 bis 100 Stück, bei denen sich die Amortisation rechnet
Käufer, die CNC-Teile aus China in der Größenordnung von 10 bis 100 Stück beziehen, befinden sich im verhandlungsfähigsten Teil der Kurve. Der Fixkostenblock ist zu diesem Zeitpunkt weitgehend absorbiert, und die Wiederverwendung von Vorrichtungen beginnt eine Rolle zu spielen.
Eine Vorrichtung, die für den ersten Auftrag gebaut wurde, ist bereits bezahlt. Ein Wiederholauftrag mit dieser Vorrichtung trägt nur das Rüsten, weshalb zweite Aufträge oft günstiger ausfallen, als Einkäufer erwarten.
100 bis 500 Stück, wo Zykluszeit und Material übernehmen
Ab etwa 100 Stück ist der Fixkostenblock auf einen kleinen Anteil geschrumpft, und der Preis richtet sich zunehmend nach Maschinenstunden. Hier zählt es mehr, 30 Sekunden Zykluszeit einzusparen, als alles, was der Käufer am Rüsten ändern kann.
Material, das in größeren Mengen eingekauft wird, kann zu einem weiteren Preisrückgang führen. Mindestmengen bei der Oberflächenbehandlung können dasselbe Band in die entgegengesetzte Richtung abflachen, sodass die Kurve selten so glatt ist, wie ein Diagramm vermuten lässt.
Tabelle 2. Indizierte Stückkosten über den Stückzahlbereich
| Stückzahlband | Indizierte Stückkosten | Dominanter Kostentreiber | Was den Wert beeinflusst |
|---|---|---|---|
| 1 Stück | 100 | Programmierung, Rüsten und Erstmusterprüfung machen zusammen den größten Teil des Preises aus. | Ein Bauteil mit 3 Rüstvorgängen liegt in diesem Index deutlich über einem Bauteil mit einem Rüstvorgang. |
| 10 Stück | 35 bis 45 | Amortisation des Rüstens. Dieselbe Programmierung und dasselbe Rüsten verteilt auf 10 Teile. | Teile mit langen Zykluszeiten fallen weniger stark, da der Fixkostenanteil von Anfang an geringer war. |
| 100 Einheiten | 20 bis 28 | Vorrichtungen wiederverwenden und Material in Losen einkaufen. | Eine Oberfläche mit eigenem Chargenmindestmaß kann dieses Band verflachen. |
| 500 Stück | 15 bis 20 | Zykluszeit und Material. Die Fixkosten sind zu diesem Zeitpunkt weitgehend abgedeckt. | Unterhalb dieser Grenze übernehmen in der Regel werkzeuggebundene Verfahren wie Druckguss oder Spritzguss. |
Beispielhafte Zahlen. Der Index beschreibt ein gefrästes Aluminiumteil mit 2 Rüstvorgängen, moderater Zykluszeit und ohne feste Vorrichtungen, bepreist bei 1 Stück als 100. Tatsächliche Angebote variieren mit Geometrie, Material, Toleranz, Oberfläche und Terminplan.
Vom Prototyp zur Serie ohne Werkwechsel
Der größte versteckte Kostenfaktor in einem Kleinserienprojekt ist nicht der Prototyp. Es ist der Übergang in die Serie, wenn dieser Übergang an einem anderen Ort stattfindet.
Welche Requalifizierungskosten entstehen bei einem Lieferantenwechsel
Ein neuer Lieferant programmiert das Teil neu, baut neue Vorrichtungen und fertigt ein neues Erstmuster. Maße, die bei einem Betrieb komfortabel in der Toleranzmitte lagen, können bei einem anderen nahe an einer Grenze landen, weil Werkzeugwege, Vorrichtungen und Maschinendynamik alle unterschiedlich sind.
Die Planungskosten übersteigen in der Regel die Stückkosten. Eine Requalifizierung kostet Wochen und fällt genau an dem Punkt eines Programms an, an dem Wochen am schwersten zu finden sind.
Design-Freeze und wie Änderungen zwischen den Serien gehandhabt werden
Kleinserien werden konstruktiv iteriert, daher ist Revisionsdisziplin hier wichtiger als in einer eingefahrenen Serie. Jede Revision setzt einen Teil der Programmier- und Prüfarbeit zurück.
Konstruktionsänderungen zu bündeln, statt sie einzeln freizugeben, ist der praktische Ansatz. Zwei gemeinsam bearbeitete Revisionen kosten in der Regel weniger als dieselben zwei, die eine Woche auseinander bearbeitet werden.
Das Design vor der Serie einzufrieren ist die andere Hälfte der Disziplin. Eine Serie, die gestartet wird, während das Modell noch in Bewegung ist, neigt dazu, Teile zu liefern, die gegen eine Revision korrekt sind, nach der niemand mehr fertigt.
Was bei steigender Stückzahl konstant bleibt
Programme, Vorrichtungen, Prüfmethoden und das Qualitätssystem sind die Werte, die übertragen werden. Wenn sie bestehen bleiben, übernimmt eine Serie einen bewährten Prozess, statt einen neuen zu starten.
Der Markt entwickelt sich seit einiger Zeit in diese Richtung. Mordor Intelligence beziffert den Markt für Produktprototyping im Jahr 2026 auf 25,75 Mrd. USD, mit einem jährlichen Wachstum von 11,41 % bis 2031. Dieselbe Analyse stellt fest, dass Rapid Tooling und Kleinserienfertigung die Grenze zwischen Prototyping und Fertigung zunehmend verwischen.
Yijin-Lösung führt Prototyping und Serienfertigung im selben Werk in Shenzhen unter einem ISO 9001-Qualitätssystem durch. Prototyping dauert in der Regel 7 Tage, die Serienfertigung in der Regel 2 bis 4 Wochen. Teile, die innerhalb dieser Struktur skaliert werden, behalten ihre Programme und Vorrichtungen stabil und konsistent.
Wann Kleinserien-CNC die richtige Wahl ist und wann nicht
Zerspanung ist nicht die Antwort auf jedes Kleinserienteil. Die folgenden Wege überschneiden sich, und die sinnvolle Wahl hängt meist von der Geometrie, der Materialtreue und davon ab, wie ausgereift das Design ist.
Tabelle 3. Vergleich der Wege für Kleinserien
| Route | Volumenbereich, in dem sich die Kosten rechnen | Materialtreue | Lieferzeitprofil | Kompromiss |
|---|---|---|---|---|
| CNC-Bearbeitung | 1 bis etwa 500 Stück, bei einfacher Geometrie auch mehr | Metalle in Serienqualität und technische Kunststoffe. Eigenschaften entsprechen dem Endteil. | Prototypen in der Regel 7 Tage. Serienfertigung in der Regel 2 bis 4 Wochen. | Die Geometrie ist durch den Werkzeugzugang begrenzt. Innenliegende Hinterschneidungen und tiefe Taschen erfordern zusätzliches Rüsten. |
| 3D-Druck | 1 bis etwa 20 Stück bei komplexer Geometrie | Gedruckte Polymere und Metalle. Die mechanischen Eigenschaften sind meist richtungsabhängig. | Typischerweise 2 bis 5 Tage. | Toleranzbänder und Oberflächengüte sind weiter als bei der Zerspanung. Anisotropie ist bei lasttragenden Teilen wichtig. |
| Herstellung von Blechen | Ab 1 Stück für Teile, die sich für Flachmaterial und Biegungen eignen | Dieselben Legierungen wie das Endteil. | Prototypen in der Regel 7 Tage. | Geeignet für Gehäuse, Halter und Paneele. Massive oder tiefe Kavitäten liegen außerhalb des Verfahrens. |
| Spritzgießen | Typischerweise über 1.000 Stück, damit sich die Werkzeugkosten amortisieren | Produktionspolymere passend zu den Eigenschaften des Endteils. | Werkzeuge und Muster in der Regel 25 bis 35 Tage, danach 7 Tagen pro Serie. | Vorab-Werkzeugkosten und ein Design-Freeze, bevor der Stahl geschnitten wird. |
| Druckguss | Typischerweise über 1.000 Stück | Produktionsaluminium- und Zinklegierungen. | Werkzeuge und Muster in der Regel 25 bis 35 Tage, danach 7 bis 15 Tage pro Serie. | Vorlaufkosten für Werkzeuge. Wandstärke und Entformungsschrägen schränken die Konstruktion ein. |
Die Lieferzeiten sind typische Bereiche bei normaler Kapazität und variieren je nach Teilegröße, Oberfläche und Auftragsplanung.
3D-Druck
3D-Druck gewinnt bei Geometriefreiheit und Geschwindigkeit bei sehr kleinen Stückzahlen. Die Bearbeitung gewinnt bei Materialtreue und Toleranz, da das Teil aus demselben Rohmaterial geschnitten wird, das auch für das Serienteil verwendet wird.
Der Vergleich entscheidet sich oft danach, was nach dem Verlassen der Maschine passiert. Stützstrukturen entfernen, Polieren und Wärmebehandlung können 30 bis 40 % der gesamten Ausgaben für additive Prototypen. Dieser Anteil verringert die Kostendifferenz, die Käufer ursprünglich zum Drucken bewogen hat.
Die Toleranz ist das andere Unterscheidungsmerkmal. Bearbeitete Merkmale halten engere Bereiche reproduzierbarer ein, und gedruckte Teile weisen mechanische Eigenschaften auf, die meist mit der Bauorientierung variieren. Teile unter Last oder Teile, die mit etwas bereits in Serie Befindlichem zusammenpassen, werden aus diesem Grund meist bearbeitet.
Statt auf Werkzeuge für Spritzguss oder Druckguss zu warten
Werkzeuggebundene Verfahren liefern bei hohen Stückzahlen einen niedrigeren Stückpreis und erfordern vorab Werkzeugkosten und einen Design-Freeze. CNC-Bearbeitung eignet sich für das Zeitfenster, in dem sich das Design noch ändert oder die Stückzahl den Werkzeugbau noch nicht rechtfertigt.
Der Übergangspunkt ist keine feste Zahl. Er verschiebt sich mit der Teilegröße, der Kavitätenzahl und dem erwarteten Umfang der Designänderungen nach der ersten Serie.
Blechverdient neben beiden eine Erwähnung. Gehäuse, Halter und Paneele, die zu Flachmaterial und Biegungen passen, entstehen als Blechkonstruktionen schneller und günstiger als als gefräste Vollteile, und die Legierungen entsprechen dem Serienteil.
Was macht ein Angebot für Kleinserien schnell und präzise?
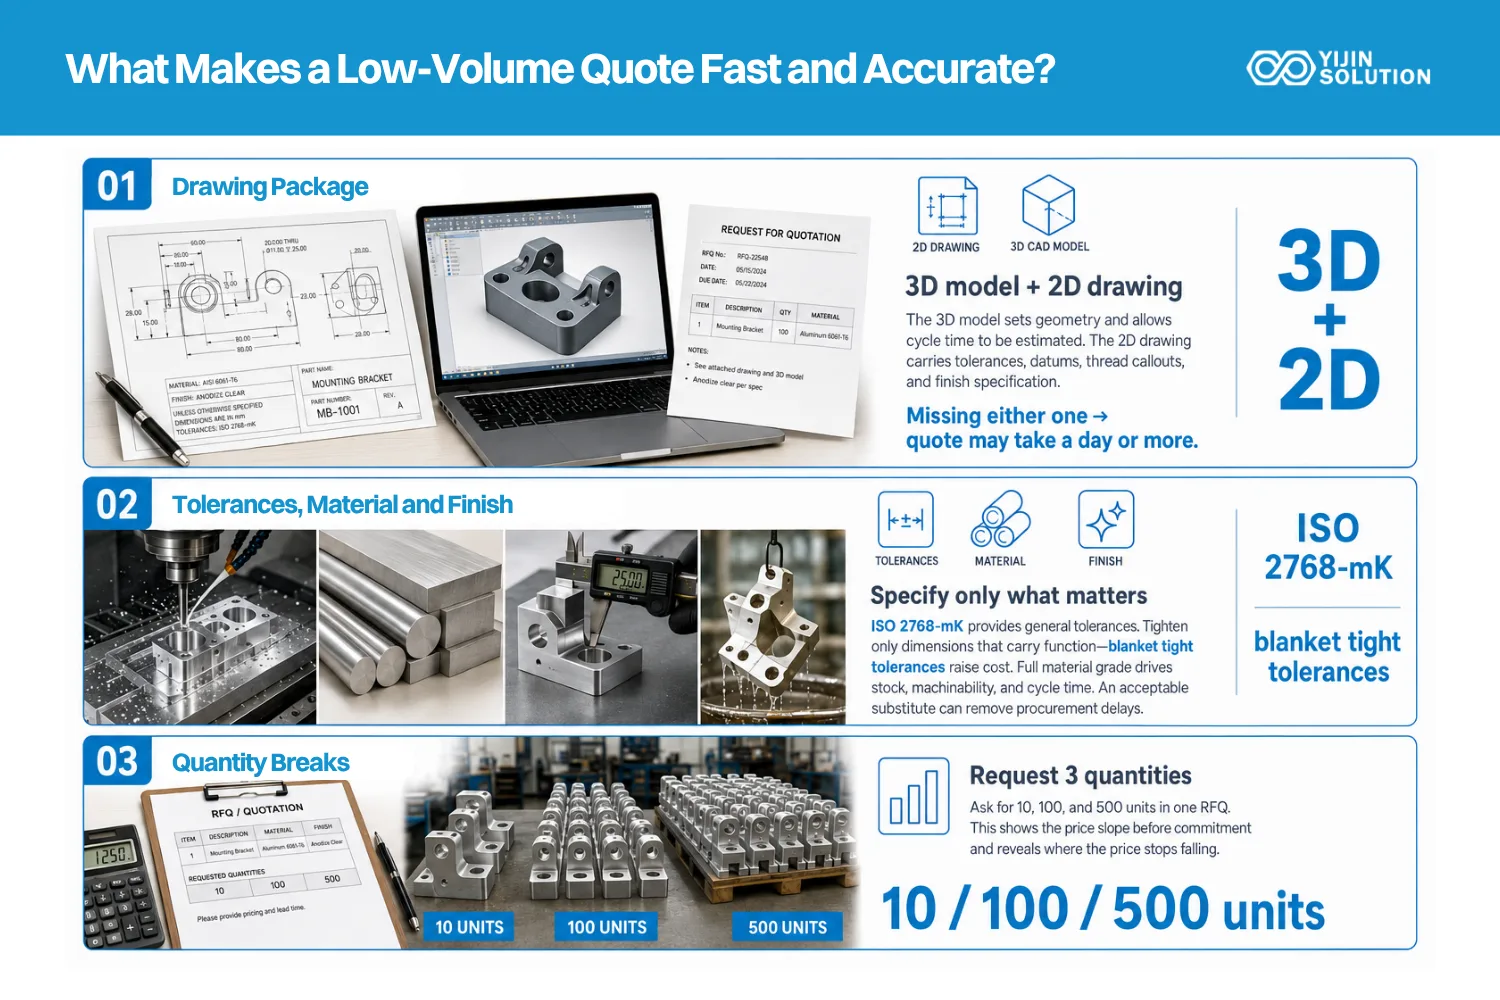
Ein Angebot für eine Kleinserie ist eine Schätzung auf Basis unvollständiger Informationen. Die Vollständigkeit der Konstruktionsunterlagen bestimmt, wie lange diese Schätzung dauert und wie gut sie Bestand hat, sobald der Auftrag in die Fertigung geht.
Die Zeichnungsunterlagen
Ein 3D-Modell legt die Geometrie fest und ermöglicht die Schätzung der Zykluszeit. Eine 2D-Zeichnung enthält, was das Modell nicht abbilden kann: Toleranzen, Bezüge, Gewindeangaben und Oberflächenspezifikationen. Pakete, die nur eines von beidem enthalten, verlängern die Angebotserstellung häufig um einen Tag oder mehr.
Toleranzen, die ihren Preis wert sind
ISO 2768 definiert Allgemeintoleranzen in vier Klassen für Maße ohne Einzelangabe. Die gängige Bezeichnung auf CNC-Zeichnungen ist ISO 2768-mK, wobei die mittlere Klasse bei einem Maß zwischen 30 und 120 mm etwa ±0,3 mm zulässt.
Eine allgemeine Klasse zu benennen und dann nur die funktionsrelevanten Maße zu verschärfen, ist der Ansatz, der die Kosten niedrig hält. Pauschale enge Toleranzen verteuern jedes Merkmal, auch die, an denen nichts anliegt. Teile für die Abnahme in Nordamerika können zusätzlich eine Messtechnik nach der ASME-B89-Reihe vorschreiben; das sollte in der Anfrage genannt werden, statt es anzunehmen.
Material, Oberflächenbehandlung und zulässige Alternativen
Die vollständige Werkstoffbezeichnung bestimmt Lagereinkauf, Zerspanbarkeit und Zykluszeit. ISO 513 gruppiert Werkstückmaterialien in sechs Klassen, von Stählen bis zu gehärteten Materialien über 45 HRC, und die Klasse bestimmt weitgehend die Werkzeuge und wie schnell das Werkzeug verfahren kann.
Nennt man neben der bevorzugten Güte einen akzeptablen Ersatzwerkstoff, kann der Lieferant gegen tatsächlich verfügbaren Lagerbestand kalkulieren – das spart manchmal eine Woche Beschaffung.
Mengenstaffeln, die sich anzufragen lohnen
Wenn Sie in einer Anfrage drei Stückzahlen abfragen, zeigt das die Steigung der Kurve, bevor Sie sich festlegen. Für ein Kleinserienprojekt geben 10, 100 und 500 Stück ein brauchbares Bild davon, wo der Preis nicht weiter fällt.
Tabelle 4. Was eine Kleinserien-Anfrage benötigt
| Anfrageposition | Warum es das Angebot beeinflusst | Was Sie senden sollten |
|---|---|---|
| 3D-Modell | Legt die Geometrie fest und ermöglicht die Schätzung der Zykluszeit. Eine Anfrage ohne diese fügt üblicherweise einen Tag oder mehr hinzu. | STEP oder IGES in der aktuellen Revision. Eine Datei pro Teilenummer. |
| 2D-Zeichnung | Enthält die Toleranzen, Bezüge, Gewinde und Oberflächenangaben, die ein Modell nicht abbildet. | PDF-Zeichnung mit Revisionsstand und ausgefülltem Schriftfeld. |
| Revisionsstand | Hält das Angebot an die Geometrie gebunden, die tatsächlich bearbeitet wird. | Revision sowohl im Dateinamen des Modells als auch in der Zeichnung vermerkt. |
| Mengenstaffel | Zeigt den Verlauf der Preiskurve, bevor eine Verpflichtung eingegangen wird. | Mindestens 3 Stückzahlen. Für ein Kleinserienprogramm geben 10, 100 und 500 Einheiten ein brauchbares Bild. |
| Werkstoff und Werkstoffgüte | Beeinflusst Materialeinkauf, Zerspanbarkeit und Zykluszeit. | Vollständige Werkstoffbezeichnung wie Aluminium 6061-T6 oder Edelstahl 316L. Akzeptable Alternativen angeben. |
| Kritische Toleranzen | Enge Toleranzangaben erfordern zusätzliche Arbeitsgänge und Prüfzeit. Pauschale enge Toleranzen verteuern jedes Merkmal. | Identifizieren Sie die Maße, die funktionsrelevant sind. Überlassen Sie den Rest den allgemeinen Toleranzen nach ISO 2768, wo dies geeignet ist. |
| Oberflächengüte | Finish-Art und Maskierung ändern den Ablauf und können ein Mindestlos auslösen. | Oberflächenspezifikation je Fläche, mit abgedeckten Bereichen, die auf der Zeichnung markiert sind. |
| Prüfanforderungen | Die Maßberichterstattung verursacht messbare Stunden pro Charge. | Geben Sie an, ob ein Erstmusterbericht, ein vollständiger Maßbericht oder CMM-Daten erforderlich sind. |
| Anwendungshinweise | Gibt dem Engineering-Team genügend Kontext, um in der DFM-Phase kostensenkende Änderungen vorzuschlagen. | Ein oder zwei Zeilen zu Funktion, Belastung, Gegenstücken und Einsatzumgebung. |
DFM-Hinweise, die Kosten bei Kleinserien senken
Konstruktionsentscheidungen beeinflussen die Kosten in der Kleinserie stärker als Verhandlungen, denn der größte Teil des Preises steckt in festen Arbeiten, die die Konstruktion selbst verursacht.
Die Einsparungen sind früh verfügbar und werden zunehmend schwerer zu realisieren. Sobald ein Programm angeboten und mit Vorrichtungen ausgestattet ist, sind die meisten dieser Entscheidungen bereits fixiert.
Funktionsauswahl, die zusätzliches Rüsten erfordert
Jede Fläche, die einen Werkzeugzugang erfordert, ist ein Kandidat für ein weiteres Rüsten. Merkmale auf fünf Seiten kosten in der Regel mehr als dieselben Merkmale auf zwei Seiten, selbst wenn die Bearbeitungszeit ähnlich ist.
Tiefe Taschen und innenliegende Hinterschnitte wirken in dieselbe Richtung. Tiefe Taschen erfordern lange Werkzeuge und leichtere Schnitte, und Hinterschnitte erfordern oft ein spezielles Werkzeug oder eine fünfte Achse.
Hinweise, die zusätzliche Arbeitsgänge erfordern
Angaben zur Oberflächenbeschaffenheit, Gewindeart und Kantenausführung erfordern jeweils zusätzliche Arbeitsgänge, die sich leicht spezifizieren, aber langsam fertigen lassen. Eine Oberflächenangabe über das gesamte Bauteil, obwohl nur eine Seite sichtbar ist, ist eine häufige Quelle vermeidbarer Kosten.
Toleranzangaben, die zusätzliche Prüfzeit verursachen
Pauschale enge Toleranzen erhöhen die Kosten auch bei Merkmalen ohne funktionale Anforderung, da jedes tolerierte Maß Zeit im Erstmusterprüfbericht kostet. Wenn Sie eine allgemeine Toleranzklasse benennen und nur die Merkmale enger tolerieren, die mit etwas anderem zusammenpassen, bleibt der Prüfumfang proportional zu dem, was das Teil tatsächlich benötigt.
Standzeit und Kalkulationszuschläge
Die Standzeit der Werkzeuge hängt von diesen Entscheidungen ab, und sie ist weniger gesichert, als es scheint. ISO 8688 definiert einen standardisierten Standzeitversuch für Fräswerkzeuge, wobei ein mittlerer Freiflächenverschleiß von 0,3 mm als Standzeitende-Kriterium dient. Unabhängige Vergleichsdaten zu dieser Methode sind nach wie vor rar, sodass die meisten veröffentlichten Standzeitangaben von Werkzeugherstellern stammen, die unter eigenen Bedingungen testen. Schätzungen darauf verdienen einen Sicherheitsabstand.
Die Kleinserienbearbeitung belohnt Einkäufer, die wissen, wo die Fixkosten liegen, und die den Prototyp und die Serie unter einem Dach halten. Yijin Solution bearbeitet Kleinserie und Prototyp Aufträge in Shenzhen und überführt dieselben Programme, Vorrichtungen und Prüfmethoden in die Serie.
Ingenieure mit aktuellem Modell und Zeichnung können senden ihre Zeichnungsunterlagen um zu sehen, wo das Teil auf der Kostenkurve landet und zu bestätigen, dass dasselbe Programm ohne Requalifizierungsschritt in die Serie skaliert.
FAQs zur CNC-Kleinserien- und Prototypenfertigung in China
Wie hoch ist die Mindestbestellmenge für Prototypen-CNC-Bearbeitung in China?
Die meisten etablierten chinesischen Bearbeitungslieferanten nehmen Einzelstücke an, da keine feste Vorrichtung im Weg steht. Das praktische Minimum ergibt sich aus der Wirtschaftlichkeit, nicht aus einer Vorgabe, und Einzelstücke komplexer Teile kosten manchmal fast so viel wie eine Charge von fünf.
Wie lange dauert ein CNC-Prototyp, wenn er in China gefertigt wird?
Die Bearbeitungszeit für einen Prototyp beträgt bei Lieferanten mit Lagerbestand und freier Kapazität üblicherweise 3 bis 7 Tage. Oberflächenbehandlung und internationaler Frachtaufwand kommen hinzu, und Fracht ist die Variable, die Käufer am häufigsten aus dem Zeitplan weglassen.
Ab welcher Stückzahl ist CNC-Bearbeitung nicht mehr der günstigere Weg?
Bei Teilen, die sich für Spritzguss oder Gießen eignen, liegt die Schwelle häufig oberhalb von 1.000 Stück. Teile mit einfacher Geometrie und kurzen Zykluszeiten bleiben auch darüber hinaus wettbewerbsfähig, da der Bearbeitungspreis weiterhin einem niedrigen Stundensatz folgt.
Kann derselbe Lieferant einen Prototyp auf 500 Stück skalieren, ohne eine erneute Qualifizierung?
Ja, wenn Prototyp und Serie eine Fertigung, ein Qualitätssystem und eine Prüfmethode teilen. Die Skalierung über getrennte Lieferanten oder ein Händlernetz führt den Erstmusterprüfungsschritt wieder ein, den ein Ein-Standort-Weg vermeidet.
Welche Toleranzen sind bei einem Prototypenteil realistisch?
Ein Erstmuster liegt in der Regel näher am Nennmaß als die nachfolgenden Teile, da es individuelle Aufmerksamkeit und Offset-Anpassung erhält. Käufer, die einen Erstmusterbericht als repräsentativ für eine Serie von 500 Stück lesen, lesen ihn etwas optimistisch, weshalb die Prozessfähigkeit über eine Charge mehr zählt als ein einzelnes gemessenes Teil.
Benötigt ein Lieferant in China die 2D-Zeichnung, wenn ein 3D-Modell bereitgestellt wird?
Ja, bei allem, was Toleranzen oder Oberflächenanforderungen trägt. Ein Modell definiert nur die Form. Das Modell ohne die Zeichnung zu senden, verlagert die Interpretation auf den Lieferanten, und genau bei der Interpretation driften die dem Angebot zugrunde liegenden Annahmen und die gelieferten Teile auseinander.
Wie viele Mengenstaffeln sollte eine Kleinserien-Anfrage enthalten?
Drei sind in der Regel ausreichend, um den Verlauf der Kurve zu erkennen. Eine einzelne Stückzahl abzufragen liefert eine einzelne Zahl ohne Kontext, und sechs abzufragen erhöht die Angebotszeit, ohne viel mehr Information zu liefern, als die mittleren drei bereits zeigen.
Zurück zum Anfang: CNC-Lohnfertigung für Kleinserien und Prototypen in China