
Ein Angebot für CNC-Fräsen kann schnell steigen, wenn kritische Merkmale erst spät in der Prüfung auftauchen, denn tiefe Taschen, dünne Wände, enge Bohrungen und Sichtflächen ändern jeweils den Fertigungsplan.
Leistungsfähige CNC-Fräsen-Dienstleistungen bewerten diese Anforderungen, bevor die Programmierung beginnt, anstatt nur zu beweisen, dass eine Maschine die Geometrie schneiden kann.
Der Lieferant muss geeignete Vorrichtungen, Werkzeugzugang, Rüstanzahl, Materialverhalten und Prüfmethoden bestimmen. Diese Entscheidungen beeinflussen Kosten, Lieferzeit und Maßhaltigkeit.
Eine praktische Prüfung beginnt mit der Teilefamilie und ihren funktionalen Merkmalen, definiert dann realistische Toleranzen, wählt ein geeignetes Material aus und bereitet die Informationen für die Angebotserstellung auf.
Was ist CNC-Fräsen?
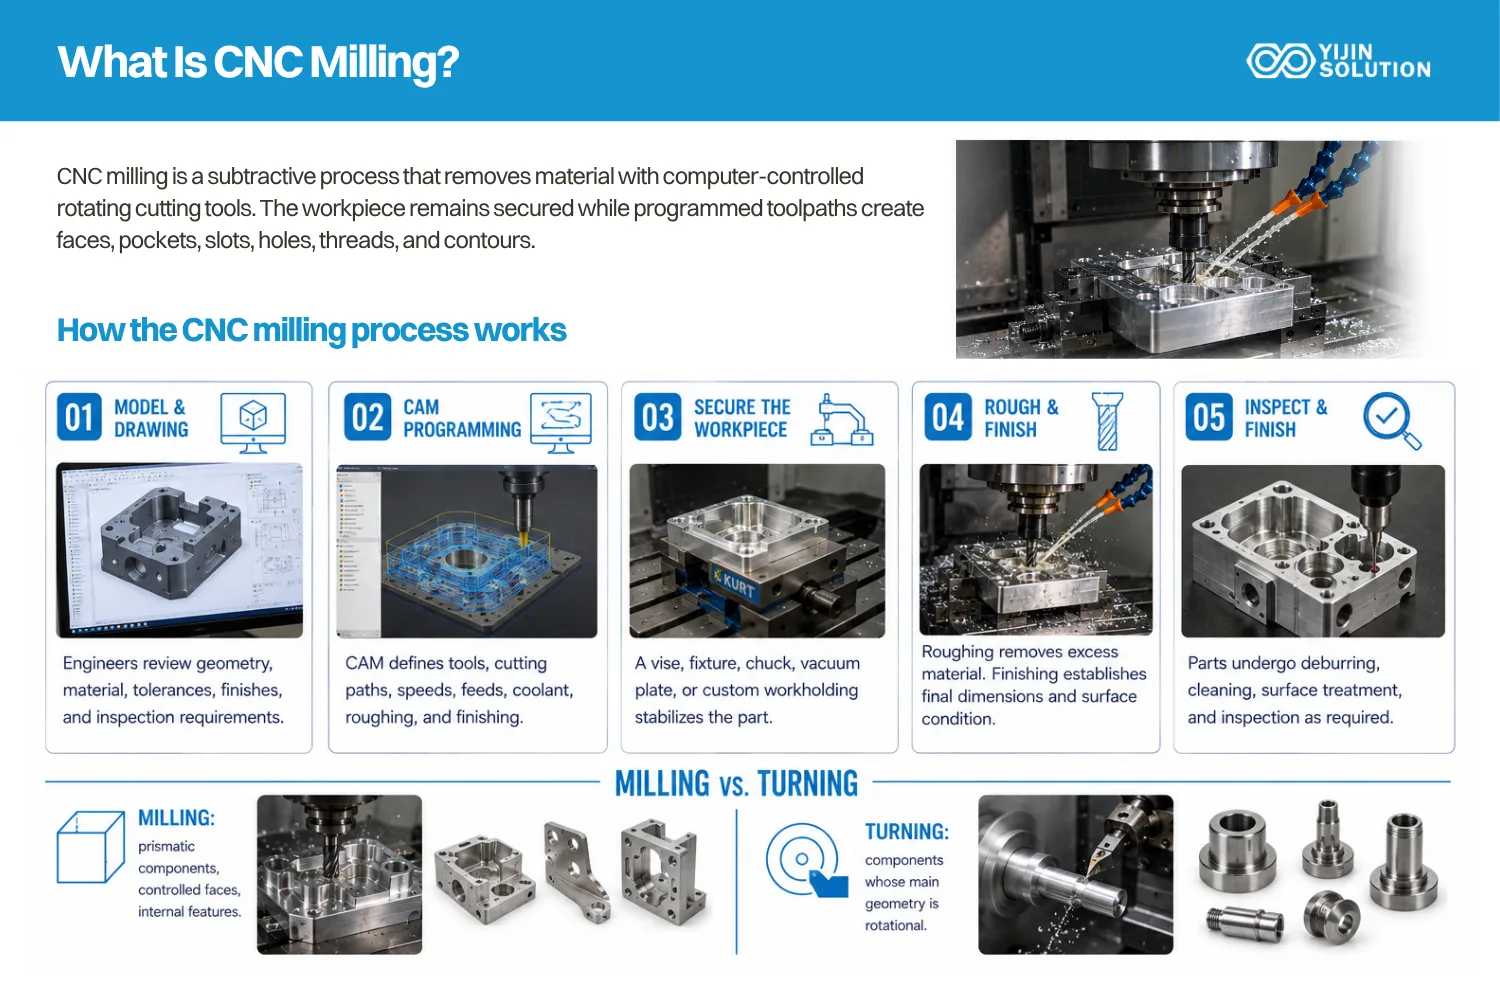
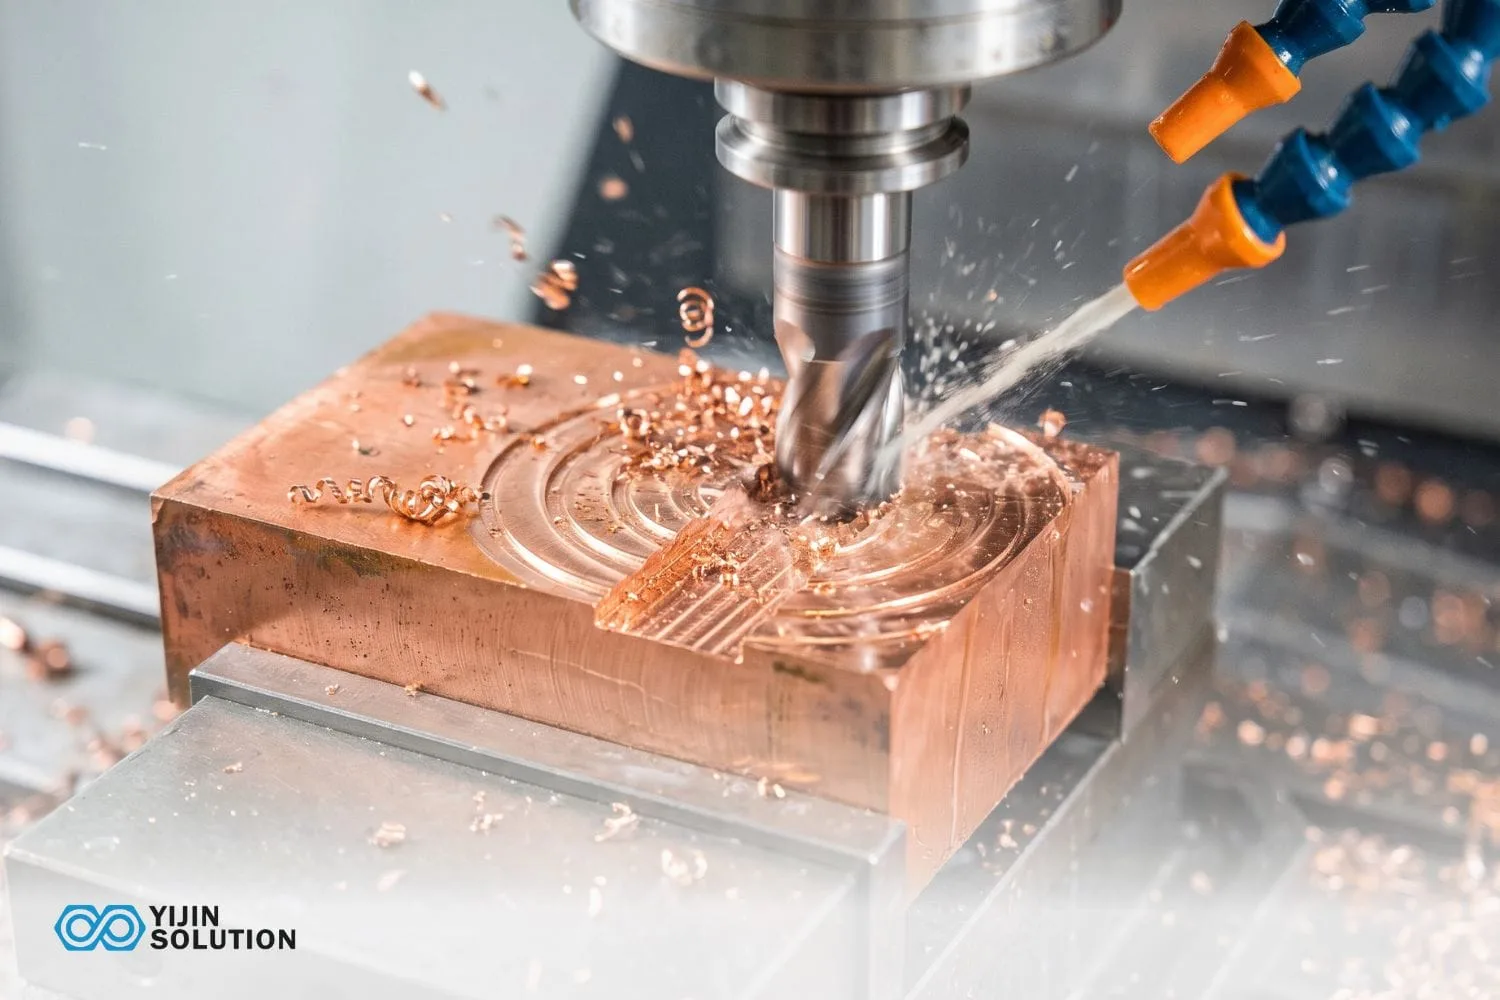
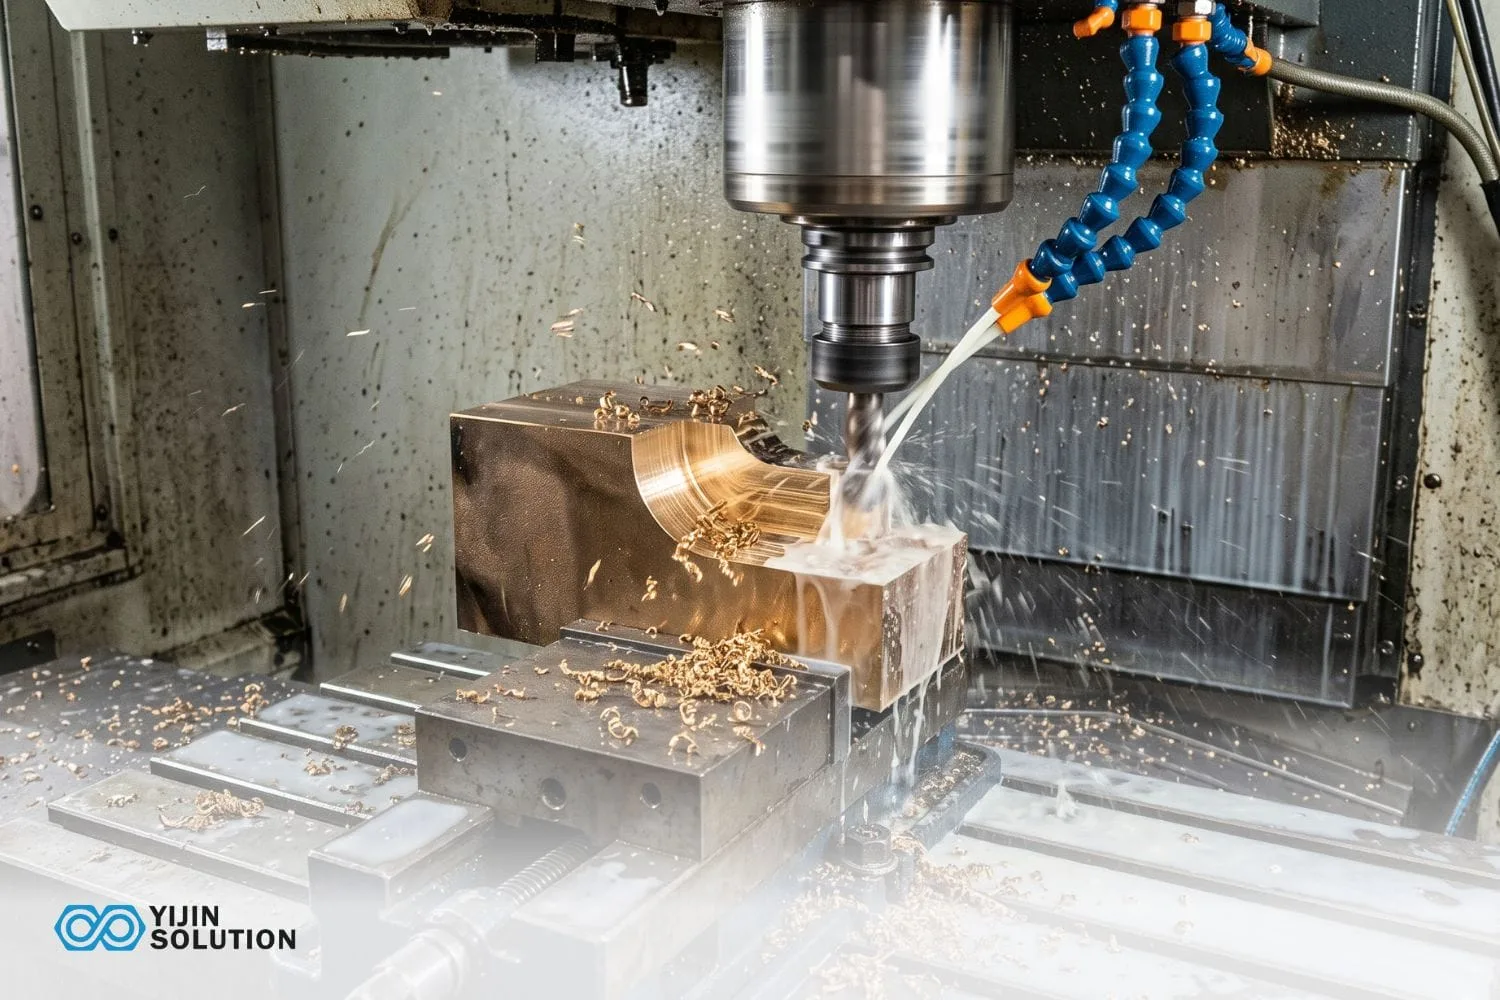
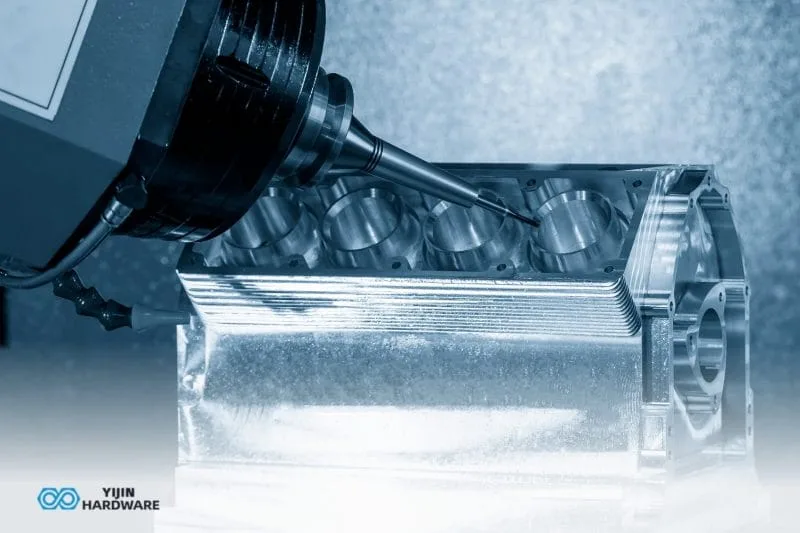
CNC-Fräsen ist ein subtraktives Verfahren, bei dem Material mit computergesteuerten rotierenden Schneidwerkzeugen abgetragen wird. Das Werkstück bleibt gespannt, während programmierte Werkzeugwege Flächen, Taschen, Nuten, Bohrungen, Gewinde und Konturen erzeugen. Rundtische können das Werkstück beim Mehrachsen-Fräsen neu positionieren.
So funktioniert das CNC-Fräsen
Der Prozess beginnt mit einem 3D-Modell und einer bemaßten 2D-Zeichnung. Unsere Konstrukteure prüfen Geometrie, Werkstoffe, Toleranzen, Oberflächen und Prüfanforderungen, bevor programmiert wird.
Die CAM-Programmierung legt Werkzeuge, Schnittwege, Drehzahlen, Vorschübe, Kühlmitteleinsatz sowie die Reihenfolge von Schruppen und Schlichten fest.
Anschließend wird das Rohteil mit einem Schraubstock, einer Vorrichtung, einem Spannfutter, einer Vakuumplatte oder einem kundenspezifischen Spannsystem gesichert. Eine stabile Werkstückspannung begrenzt die Bewegung und hält die erforderlichen Merkmale zugänglich.
Beim Schruppen wird der größte Teil des überschüssigen Materials abgetragen. Die Schlichtgänge legen anschließend die endgültigen Maße, geometrischen Beziehungen und die Oberflächenbeschaffenheit fest.
Das fertige Bauteil durchläuft je nach Anforderung Entgraten, Reinigen, Oberflächenbehandlung und Prüfung. CNC-Bearbeitungsdienstleistungen kann Fräsen mit Drehen, Schleifen, EDM und Nachbearbeitung kombinieren.
Fräsen eignet sich in der Regel für prismatische Komponenten mit tolerierten Flächen und Innenmerkmalen. Drehen eignet sich in der Regel für Komponenten, deren Hauptgeometrie rotationssymmetrisch ist.
Welche Teile eignen sich für CNC-Fräsen?
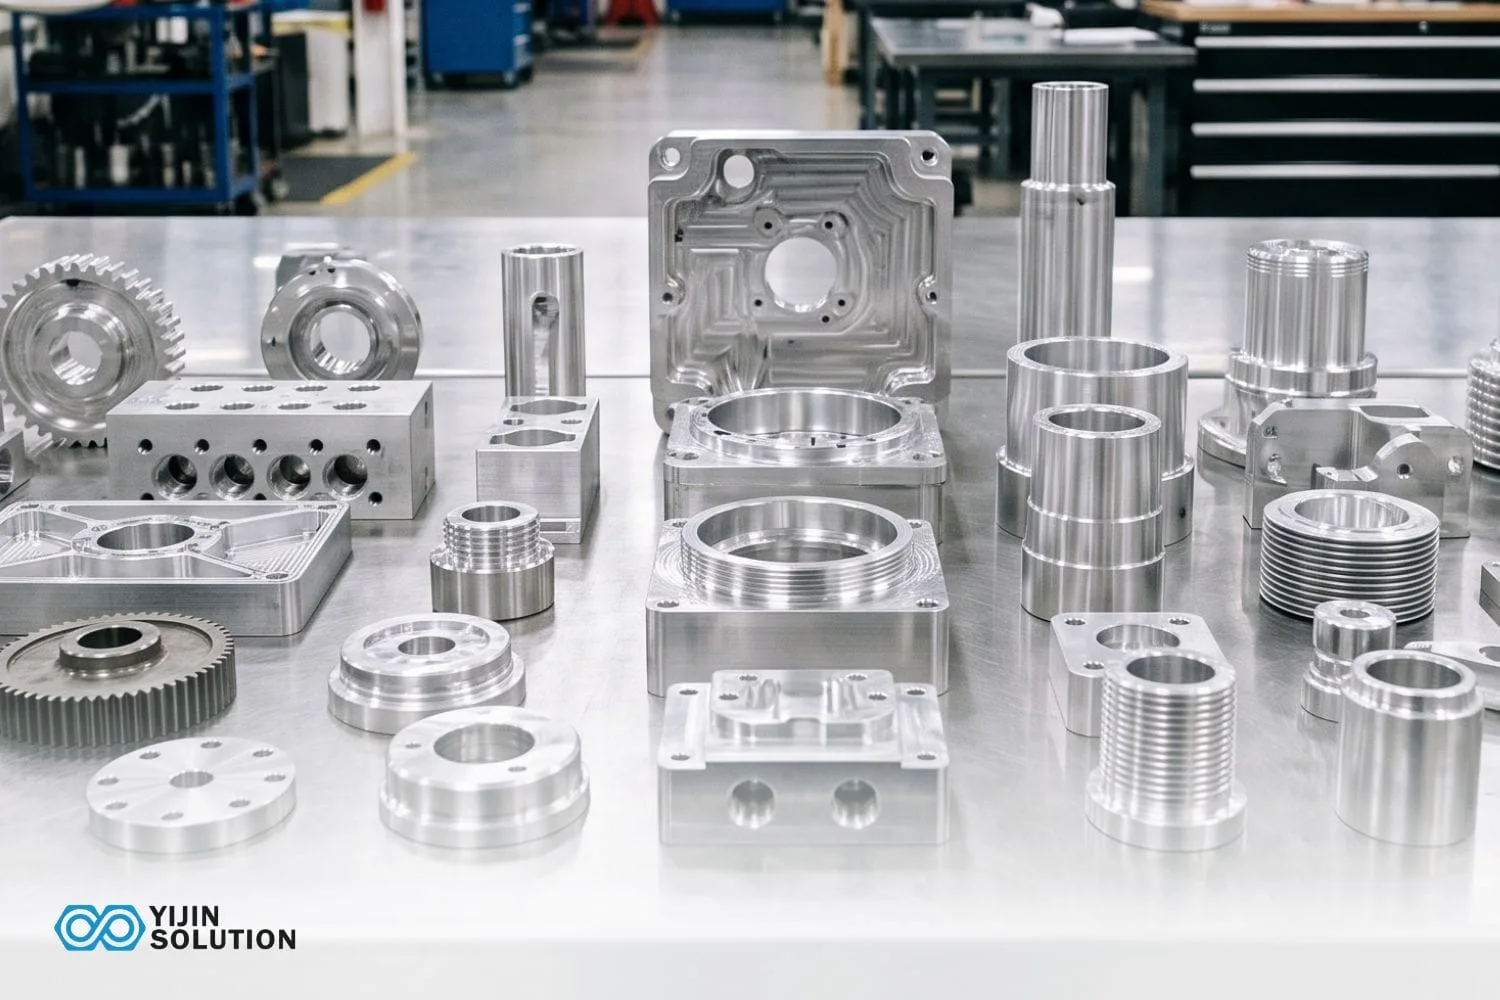
CNC-Fräsen eignet sich für Komponenten, die auf flachen Flächen, Taschen, Nuten, Erhebungen, Lochbildern und konturierten Oberflächen basieren. Die besten Kandidaten bieten praktikablen Werkzeugzugang und stabile Spannbereiche.
Gängige Familien gefräster Teile
Gehäuse und Umhausungen enthalten häufig Taschen, Befestigungserhebungen, Anschlussöffnungen und Dichtflächen. Tiefe Kavitäten und dünne Böden können die Anforderungen an die Werkzeugreichweite und das Verzugsrisiko erhöhen.
Halterungen und Montageplatten kombinieren häufig ebene Flächen, Absätze, Nuten und Positionierbohrungen. Ebenheit und Bohrungsposition sind oft wichtiger als visuelle Komplexität.
Verteiler enthalten Anschlüsse, sich kreuzende Kanäle, Gewinde und Dichtflächen. Ihr Fertigungsplan muss innere Grate, Sauberkeit der Kanäle und Beziehungen zwischen mehreren Ausrichtungen berücksichtigen.
Vorrichtungen und Werkzeugplatten beruhen auf wiederholbaren Lochbildern, Passstiftpositionen und Referenzflächen. Positionsbeziehungen können funktional wichtiger sein als Gesamtlänge oder -breite.
Wenn ein anderes Verfahren besser zur Geometrie passt
Rotationssymmetrische Komponenten können CNC-Drehen statt Fräsen erfordern. Dünne Platten eignen sich möglicherweise für Blechfertigung, insbesondere wenn Biegen umfangreichen Materialabtrag ersetzen kann.
Drahterodieren kann schmale Nuten, kleine Innenradien und präzise Merkmale in leitfähigen Materialien ermöglichen. Das Verfahren ist besonders relevant nach einer Wärmebehandlung oder dort, wo Schnittkräfte unerwünscht sind.
Welche Toleranzen kann CNC-Fräsen einhalten?
Die Toleranz beim CNC-Fräsen hängt vom tolerierten Merkmal, Material, Größe, Werkzeugzugang, der Werkstückaufnahme, der Anzahl der Aufspannungen, der Temperatur und der Prüfmethode ab. Eine einzelne Zahl kann nicht jedes Merkmal eines Teils beschreiben.
Eine Präzisionsbohrung verhält sich anders als eine breite Fläche oder eine dünne Wand. Die Zeichnung sollte engere Toleranzen nur dort vorgeben, wo Funktion, Passung, Dichtheit, Ausrichtung oder Bewegung sie erfordern.
Die folgenden Werte sind praktische RFQ-Ausgangspunkte. Endgültige Zusagen erfordern eine Zeichnungsprüfung und einen merkmalspezifischen Prozessplan.
| Merkmal Typ | Indikativer Ausgangspunkt | Bedingungen, die ihn beeinflussen | Typische Verifikation |
|---|---|---|---|
| Allgemeine Längenmaße | ±0,05 mm für stabile und zugängliche Metallmerkmale | Teilegröße, Material, Wandsteifigkeit, Rohteilzustand und Aufspannungsänderungen | Messschieber, Mikrometer oder KMG |
| Präzisionsbohrungen und Passungen | ±0,01 bis ±0,02 mm nach kontrollierter Endbearbeitung | Bohrungstiefe, Durchmesser, Werkzeugzugang, Temperatur und Oberflächengüte | Innenmessgerät oder KMG |
| Bohrungsposition | 0,05 mm sind möglicherweise innerhalb einer kontrollierten Aufspannung realisierbar | Bezugsqualität, Teilegröße, Merkmalstiefe und Vorrichtungswiederholgenauigkeit | KMG |
| Ebenheit und Parallelität | 0,05 bis 0,10 mm über 100 mm für starre Teile | Spannweite, Querschnittsdicke, Eigenspannung, Einspannung und Materialabtrag | Messplatte oder KMG |
| Dünne Wände und tiefe Taschen | Zeichnungsspezifische Prüfung erforderlich | Wandhöhe, Wandstärke, Materialsteifigkeit, Fräserreichweite, Wärme und Spannkraft | Mikrometer oder CMM |
| Bearbeitete Oberfläche | Ra 0,8 bis 3,2 µm auf zugänglichen Oberflächen | Material, Schneidengeometrie, Werkzeugweg, Schnittdaten und optische Anforderungen | Profilometer und visueller Standard |
Wie Zeichnungen Toleranzen kommunizieren sollten
ISO 2768 bietet einen Rahmen für allgemeine Toleranzen bei linearen und Winkelmaßen ohne einzelne Toleranzangaben. Die Zeichnung muss weiterhin die zutreffende Klasse und alle engeren Merkmalskontrollen angeben.
ISO führt die neue Ausgabe zum Zeitpunkt der Erstellung als in Veröffentlichung befindlich. Zeichnungsinhaber sollten die geforderte Ausgabe bestätigen, bevor sie Fertigungsdaten freigeben.
Kritische Merkmale benötigen individuelle Prüfungen, die an ein funktionales Bezugssystem angebunden sind. Beispiele sind Bohrungsdurchmesser, Positionstoleranz, Ebenheit, Parallelität und Rauheit der Dichtfläche.
Der breite Einsatz enger Toleranzen erhöht die Zahl der Schlichtgänge und den Prüfaufwand. Er kann zudem das Prozessfenster verengen, ohne die Bauteilfunktion zu verbessern.
Wie die Prüfung die Toleranzzusage belegt
Eine Toleranz wird beschaffungsrelevant, wenn sich Lieferant und Einkäufer auf die Messmethode einigen. Auch Stichprobenumfang, Berichterstellung, Temperatur und Abnahmeregeln sollten definiert werden.
Die ASME B89.7.2 Norm zur Planung dimensionaler Messungen erklärt, warum ein freigegebener Messplan wichtig ist. Die Messunsicherheit muss zur Toleranz und zu den geschäftlichen Folgen der Entscheidung passen.
Yijin-Lösung setzt die Zeiss-CMM-Prüfung für zeichnungsdefinierte Maß- und Positionsprüfungen ein. Die angegebene CNC-Fähigkeit liegt bei ±0,05 mm Standardtoleranz und ±0,01 mm Präzisionstoleranz unter geeigneten Bedingungen.
Wie wählen Konstrukteure ein Material für das CNC-Fräsen aus?
Die Materialauswahl beginnt mit den Betriebsanforderungen und nicht allein mit der Bearbeitungsgeschwindigkeit. Festigkeit, Steifigkeit, Korrosionsbelastung, Temperatur, Verschleiß, Gewicht, elektrisches Verhalten und Oberflächenanforderungen bestimmen die Auswahl.
Werkzeugverschleiß, Schnittgeschwindigkeit, Materialverfügbarkeit, Verzug, Prüfung und Oberflächenbehandlung können den Gesamtpreis des Teils verändern.
ISO 513 klassifiziert harte Schneidstoffe nach ihren Zerspanungsanwendungen. Die Gruppen helfen Ingenieuren, das Werkstoffverhalten mit der Schneidstoffsorte und der Prozessplanung zu verknüpfen.
Austenitische Edelstähle fallen in die M-Gruppe. Aluminium, Kupferlegierungen und viele Kunststoffe fallen in die N-Gruppe.
Diese Klassifizierungen erklären, warum eine einzige Werkzeugstrategie nicht jede Materialfamilie abdecken kann. Jede Gruppe erzeugt ein anderes Gleichgewicht aus Wärme, Adhäsion, Schnittkraft und Werkzeugverschleiß.
| Material | Häufige Verwendungszwecke | Auswahlgrund | Hauptkompromiss |
|---|---|---|---|
| Aluminium 6061 | Gehäuse, Halter, Platten und Vorrichtungen | Breite Verfügbarkeit, mittlere Festigkeit, geringere Dichte, Zerspanbarkeit und Eloxierverhalten | Geringere Festigkeit als 7075 und mögliche Verformung nach starkem Materialabtrag |
| Aluminium 7075 | Belastete Halter, Strukturbauteile und Präzisionsvorrichtungen | Höhere Festigkeit als gängige 6xxx-Legierungen bei relativ geringer Dichte | Höhere Materialkosten und eingeschränkte Schweißeignung |
| Edelstahl 303 | Fittings, Verbindungselemente, Wellen und Gewindeteile | Verbesserte Zerspanbarkeit innerhalb der 300er-Familie | Korrosions- und Schweißanforderungen müssen mit 304 oder 316 verglichen werden |
| Edelstahl 304 oder 316 | Fluidtechnik, Medizintechnik und korrosionsgefährdete Teile | Korrosionsbeständigkeit, Haltbarkeit und breite Verfügbarkeit | Kaltverfestigung, Schnittkräfte, Werkzeugverschleiß und längere Taktzeit |
| Messing C36000 | Fittings, Verbinder, Ventile und elektrische Hardware | Hohe Zerspanbarkeit, saubere Merkmalsausbildung, Leitfähigkeit und Korrosionsbeständigkeit | Dichte, Rohstoffkosten und Anforderungen an den Bleigehalt |
| POM oder Acetal | Buchsen, Führungen und reibungsarme Bauteile | Maßhaltigkeit, geringe Reibung und vorhersehbares Zerspanungsverhalten | Temperatur, Kriechen und Dauerbelastung erfordern Prüfung |
| Nylon | Rollen, Abstandshalter und Verschleißteile | Zähigkeit, Verschleißverhalten, Dämpfung und geringes Bauteilgewicht | Feuchtigkeitsaufnahme und Flexibilität können die Fertigmaße verändern |
| PEEK | Hochtemperatur-, Chemikalien-, Medizin- und Elektrobauteile | Temperaturbeständigkeit, Chemikalienbeständigkeit, Steifigkeit und geringes Gewicht | Rohmaterialkosten, Materialverfügbarkeit und Dokumentationsanforderungen |
Aluminium für Gehäuse, Halter und Vorrichtungen
Aluminium 6061 bietet eine ausgewogene Kombination aus Verfügbarkeit, Zerspanbarkeit, mittlerer Festigkeit und Flexibilität bei der Oberflächenbehandlung. Aluminium 7075 bietet höhere Festigkeit, verursacht jedoch höhere Materialkosten und ein anderes Korrosionsverhalten.
Dünne Aluminiumteile können sich verziehen, wenn innere Spannungen freigesetzt werden. Ausgewogener Materialabtrag und geplante Schlichtgänge können die Maßhaltigkeit verbessern.
Edelstahl für Korrosionsbeständigkeit und Langlebigkeit
Edelstahl 303 ermöglicht eine effiziente Bearbeitung von Fittings, Wellen und Gewindeteilen. Die Sorten 304 und 316 eignen sich für breitere korrosionsempfindliche Anwendungen, können jedoch eine längere Bearbeitungszeit erfordern.
Messing für detaillierte und leitfähige Teile
Messing C36000 eignet sich für detaillierte Gewinde, Fittings, Steckverbinder und Ventilkomponenten. Dichte, Legierungskosten und Beschränkungen zum Bleigehalt erfordern dennoch eine Anwendungsprüfung.
Technische Kunststoffe für Gewichtsersparnis und spezielle Umgebungen
POM eignet sich für reibungsarme Bauteile, während Nylon zusätzlich Zähigkeit und Verschleißfestigkeit bietet. Feuchtigkeit kann die Maßhaltigkeit von Nylon beeinflussen.
PEEK eignet sich für höhere Temperaturen und chemische Umgebungen. Materialpreis und Dokumentationsaufwand können das Angebot dominieren.
Hinweise zu bearbeitbaren Kunststoffen betont Unterschiede bei Steifigkeit, Gratbildung, Verzug und Eigenspannung. Diese Verhaltensweisen erfordern materialspezifische Vorrichtungen und Schnittstrategien.
3-Achs- oder 5-Achs-CNC-Fräsen?
Die Anzahl der Achsen sollte sich nach dem Zugang zu den Merkmalen, der Oberflächengeometrie, der Anzahl der Ausrichtungen und den Anforderungen an die Vorrichtung richten. Mehr Achsen führen nicht automatisch zu einem niedrigeren Preis oder engeren Toleranzen.
Eine 3-Achs-Fräse bewegt sich entlang X, Y und Z. Ein 5-Achs-System fügt zwei Rotationsbewegungen hinzu, die das Werkzeug oder das Werkstück ausrichten.
| Teil-Geometrie | 3-Achs-Position | 5-Achs-Position | Praktische Entscheidung |
|---|---|---|---|
| Platten und Halter mit einer Hauptfunktionsfläche | In der Regel effizient | Zusätzliche Bewegung kann nur begrenzten Nutzen bringen | 3-Achs-Bearbeitung verwenden, sofern Seitenmerkmale nicht den Rüstplan ändern |
| Offene Gehäuse mit zugänglichen Taschen | Geeignet für ein oder mehrere Rüsten | Nützlich, wenn mehrere Außenflächen zerspannt werden müssen | Anzahl der Rüstvorgänge, Bezugswechsel und Prüfung vergleichen |
| Verteiler mit Anschlüssen in mehreren Ausrichtungen | Unter Umständen sind mehrere Vorrichtungen erforderlich | Indizierte Positionierung kann mehr Merkmale in einem Rüsten halten | 5-Achs-Bearbeitung in Betracht ziehen, wenn die Beziehungen der Anschlüsse dies rechtfertigen |
| Flächen in Verbundwinkeln | Angestellte Vorrichtungen können erforderlich sein | Durch Schwenkpositionierung wird der direkte Werkzeugzugang verbessert | Geometrie und Wiederholgenauigkeit sollten die Auswahl bestimmen |
| Durchgehend konturierte Oberflächen | Begrenzt durch Werkzeugausrichtung und Zugänglichkeit | Gleichzeitige Bewegung hält die Werkzeugausrichtung | 5-Achs-Bearbeitung für durchgehend mehrachsiges Schneiden in Betracht ziehen |
Wann 3-Achs die wirtschaftliche Wahl ist
3-Achs-Fräsen eignet sich oft für Platten, Halter, offene Taschen und Standard-Lochbilder. Programmier- und Maschinenstundensätze können niedriger bleiben, wenn das Bauteil nur wenige Aufspannungen erfordert.
Mehrere Aufspannungen können dennoch ein wirtschaftliches Verfahren ergeben, wenn die Vorrichtungen einfach sind. Der Lieferant muss den Bezugswechsel und die wiederholte Positionierung bei der Prüfung berücksichtigen.
Wenn die Geometrie 5-Achs-Fräsen rechtfertigt
5-Achs-Fräsen wird sinnvoll, wenn Merkmale auf mehreren Flächen oder in zusammengesetzten Winkeln liegen. Es kann auch kürzere Werkzeuge ermöglichen, indem der Zugang zu tiefen oder schrägen Bereichen verbessert wird.
Weniger Rüstvorgänge können die Beziehungen zwischen Ports, Bohrungen und Dichtflächen schützen. Allerdings müssen Programmierzeit und Maschinenkosten weiterhin mit den eingesparten Vorrichtungen und der Handhabung verglichen werden.
Welche DFM-Entscheidungen senken die Fräskosten?
Die Fräskosten hängen oft von der Kombination der Merkmale ab und nicht von der Gesamtbauteilgröße. Tiefe Taschen, enge Ecken, dünne Wände, wiederholtes Rüsten und umfangreiche Toleranzangaben wirken sich auf verschiedene Angebotspositionen aus.
Innenecken und Werkzeugzugang
Innenradien sollten praktikable Fräserdurchmesser berücksichtigen. Kleine Eckradien können kleinere Werkzeuge, langsamere Vorschübe und mehr Schlichtgänge erfordern. Ein größerer Innenradius kann auch die Oberflächenkonsistenz und die Standzeit verbessern.
Taschentiefe
Die Taschentiefe sollte gegen ihre Öffnungsbreite und die verfügbare Werkzeugreichweite geprüft werden. Tiefe, schmale Taschen erhöhen Durchbiegung, Vibration und die Anforderungen an die Späneabfuhr. Getrennte Wand- und Bodenbearbeitungen können erforderlich sein. Der Werkzeugzugang kann wichtiger sein als das entfernte Volumen.
Wand- und Bodenstärke
Wände und Böden benötigen ausreichend Steifigkeit für das Spannen und die Zerspanung. Die praktischen Abmessungen hängen von Material, Höhe, ungestützter Länge und benachbarten Merkmalen ab.
Für Aluminiumteile mit typischen Seitenverhältnissen kann 0,8 mm ein Diskussionspunkt sein. Eine technische Prüfung bleibt vor der Freigabe erforderlich.
Bohrungen und Gewinde
Standard-Bohrergrößen und gut zugängliche Gewindepositionen können Sonderwerkzeuge reduzieren. Sacklöcher benötigen zudem Platz für Bohrerspitzen, Späne und Gewindeauslauf.
Die Gewindetiefe sollte dem erforderlichen Einschraubweg folgen. Übermäßige Tiefe erhöht die Zykluszeit, ohne immer nützliche Festigkeit zu bringen.
Bezugs- und Toleranzstrategie
Bezüge sollten Montage- und Prüffunktionen widerspiegeln. Kritische Kontrollen sollten auf Passung, Dichtheit, Ausrichtung, Bewegung und wiederholbare Positionierung ausgerichtet sein.
Eine stimmige Bezugsstruktur kann Unklarheiten beim Rüsten reduzieren und eine konsistente Prüfberichterstattung unterstützen.
Planung der Oberflächenbehandlung
Zeichnungen sollten Sichtflächen, Dichtflächen und Maskierungsanforderungen ausweisen. Optische Anforderungen sollten getrennt von numerischen Rauheitsanforderungen bleiben.
Oberflächenbehandlungen können die Dicke erhöhen oder den Oberflächenzustand verändern. Kritische Bohrungen, Gewinde, Kontakte und Dichtflächen können eine Zugabe oder Maskierung erfordern.
Was bestimmt die Kosten und Lieferzeit beim CNC-Fräsen?
Ein Angebot für CNC-Fräsen enthält Material, Programmierung, Maschinenzeit, Rüsten, Vorrichtungen, Werkzeuge, Oberflächenbehandlung, Prüfung und Stückzahl.
Beim CNC-Fräsen in China sollte der Stückpreis mit Fracht, Einfuhrkosten, Prüfung und Kommunikationszeit verglichen werden. Der niedrigste Stückpreis führt nicht unbedingt zu den niedrigsten Gesamtkosten.
| Angebotstreiber | Wirtschaftlichkeit | Auswirkung auf die Lieferzeit |
|---|---|---|
| Werkstoff und Halbzeugform | Sondergüten und überdimensionierte Lagerware erhöhen die Materialkosten | Nicht ab Lager verfügbare Werkstoffe verlängern die Beschaffung |
| Geometrie und abgetragenes Volumen | Tiefe Taschen und umfangreiches Schruppen erhöhen die Spindelzeit | Längere Zyklen reduzieren die Tagesleistung |
| Rüsten und Vorrichtung | Mehrere Aufspannungen erfordern zusätzliche Programmierung, Vorrichtungen und Arbeitszeit | Die Vorrichtungsvorbereitung verzögert den ersten Lauf |
| Achsenanforderung | Erweiterte Maschinenzeit kann einen höheren Satz bedeuten | Weniger Rüstvorgänge können Planungszeit einsparen |
| Toleranzen und Prüfung | Enge Kontrollen erhöhen den Aufwand für Oberflächenbehandlung und Messung | CMM-Programmierung und Berichte erfordern eingeplante Kapazität |
| Oberflächenbehandlung | Eloxieren, Passivieren, Galvanisieren oder Strahlen verursacht Prozesskosten | Chargenprozesse erhöhen die Wartezeit |
| Menge | Programmierung und Vorrichtungen verursachen bei Kleinserie höhere Kosten pro Teil | Größere Aufträge erfordern Chargenplanung und Prüfung |
Das Materialverhalten beeinflusst auch den Werkzeugverbrauch. Edelstahl, Titan, gehärteter Stahl, Aluminium und Kunststoffe erfordern unterschiedliche Schneidstoffsorten und Schnittdaten.
ISO 8688 Standzeitprüfung standardisiert die Prüfbedingungen für das Planfräsen. Vergleiche der Standzeit sind nur begrenzt aussagekräftig, wenn Materialien, Werkzeuge, Schnittdaten, Kühlmittel und Verschleißkriterien abweichen.
Die übliche Lieferzeit beim CNC-Fräsen beträgt 7 Tage für Prototypen und 2 bis 4 Wochen für die Serienfertigung, abhängig von Material, Geometrie, Oberflächenbehandlung und Prüfumfang.
Die maximale Bauteilgröße hängt von Maschine, Vorrichtung und Bauteilausrichtung ab und sollte daher anhand der Zeichnung bestätigt werden, nicht aus einem allgemeinen Leistungswert abgeleitet werden.
Was sollte eine CNC-Fräsen-Anfrage enthalten?
Eine vollständige Anfrage ermöglicht es dem Lieferanten, Material, Rüsten, Toleranzen, Oberflächenbehandlung, Prüfung und Stückzahl gegen dieselbe Revision zu kalkulieren. Fehlende Angaben kommen oft als Annahmen oder Rückfragen zurück.
Die Anfrage sollte diese Punkte enthalten:
- Ein natives 3D-Modell oder eine neutrale CAD-Datei
- Eine bemaßte 2D-Zeichnung
- Die Werkstoffsorte und der Zustand
- Prototypen- und Serienstückzahlen
- Kritische Maße und Bezugssystem
- Oberflächenrauheit und Sichtbereiche
- Anforderungen an Oberflächenbehandlung, Abdeckung und Farbe
- Prüfberichte und Materialzeugnisse
- Lieferziel und gewünschter Termin
- Anforderungen an Zeichnungsrevision und NDA
Das 3D-Modell definiert die Nenngeometrie. Die 2D-Zeichnung steuert Toleranzen, Oberflächen, Hinweise, Prüfung und Abnahmeanforderungen.
Beide Dateien sollten übereinstimmende Revisionsangaben enthalten. Jeder genehmigte Austausch oder jede Abweichung sollte vor Beginn der Bearbeitung dokumentiert werden.
Bauteilgeometrie, Merkmalstoleranzen, Materialverhalten und Prüfanforderungen sollten als ein Frässystem betrachtet werden. Yijin Solution setzt merkmalsbezogene DFM-Analysen und Zeiss-CMM-Prüfung ein, um CNC-Frästeile über Prototypen- und Serienfertigung. Ingenieure und Einkäufer können 3D-Modell einreichen, 2D-Zeichnung, Werkstoffgüte, Stückzahl und kritische Merkmale, um zu sehen, welche Toleranzen und Merkmale Kosten verursachen, bevor das Teil aufgespannt wird.
FAQ zum CNC-Fräsen
Wie hoch ist die Mindestbestellmenge für CNC-Frästeile?
Die Mindestbestellmenge hängt vom Lieferanten, der Vorform, der Charge der Oberflächenbehandlung und dem Prüfumfang ab. Viele On-Demand-Lieferanten akzeptieren Einzelstück-Prototypen, wobei die Rüstkosten den Stückpreis erhöhen.
Können CNC-Frästeile Materialzeugnisse enthalten?
Materialzeugnisse und Chargenrückverfolgbarkeit können angefordert werden, wenn der Lieferant und die Lagerquelle dies unterstützen. In der Anfrage sollte das erforderliche Zeugnis vor dem Materialkauf festgelegt werden.
Verändert Eloxieren die Maße eines Frästeils?
Beim Eloxieren wird eine Oxidschicht aufgebaut, während ein Teil des Grundmaterials verbraucht wird. Kritische Gewinde, Bohrungen, Dichtflächen und elektrische Kontakte können Aufmaße oder Maskierung erfordern.
Wie sollten Sichtflächen spezifiziert werden?
Optische Anforderungen sollten kontrollierte Flächen, Textur, Farbe, Faserrichtung, zulässige Markierungen und Verpackung benennen. Ein Referenzmuster kann eine gleichbleibende visuelle Abnahme unterstützen.
Wann sollte eine Erstmusterprüfung angefordert werden?
Eine Erstmusterprüfung kann sich bei neuen Zeichnungen, Revisionsänderungen, Bauteilen mit mehreren Rüstvorgängen oder Komponenten mit mehreren kritischen Beziehungen anbieten. In der Anfrage sollten das Berichtsformat und die Prüfmenge festgelegt werden.
Zurück zum Anfang: CNC-Fräsen | Ein praktischer Leitfaden zu Teilen, Toleranzen und Materialauswahl