
Pulverbeschichtung trägt echtes Material auf ein Bauteil auf, daher sind die Maße entscheidend, die Sie für den beschichteten Film planen, nicht für das blanke Metall. Berücksichtigen Sie dies von Anfang an, und das Bauteil passt beim ersten Mal, wenn es vom Beschichter zurückkommt.
Ein typischer ausgehärteter Film liegt bei 60 bis 120 Mikrometern auf jeder beschichteten Oberfläche. Bei engen Passungen reicht das aus, um ein Loch zu schließen oder eine Passung zu straffen – genau deshalb gehört es in die Konstruktion und nicht in eine Überraschung bei der Montage.
Die gute Nachricht: Es ist vorhersehbar. Sobald Sie den Schichtbereich kennen und wissen, wo er liegt, können Sie Bohrungen, Wellen und Passflächen so dimensionieren, dass sie nach der Beschichtung noch passen.
Dieser Leitfaden behandelt Standard-Dickenbereiche, was Abweichungen verursacht, wie man sie misst und wie man Teile konstruiert, die nach der Beschichtung passen.
Wie dick ist eine Pulverbeschichtung?
Die Pulverbeschichtungsdicke ist die Trockenfilmdicke der ausgehärteten Beschichtung auf einem Substrat, ausgedrückt in Mikrometern oder Mil. Standardmäßige elektrostatisch aufgesprühte Pulverbeschichtungen härten auf 60 bis 120 Mikrometer aus, etwa 2 bis 5 Mil.
Das ist deutlich dicker als die meisten anderen gängigen Oberflächen. Typ-II-Eloxieren liegt bei 5 bis 25 Mikrometern. Standard-Elektroplattieren liegt bei 5 bis 50 Mikrometern. Für Teile mit engen Toleranzen oder Präzision Passflächen – dieser Unterschied beeinflusst echte Konstruktionsentscheidungen in der Fertigungsphase.
Standardbereiche für die Dicke der Pulverbeschichtung
Die folgende Tabelle zeigt typische Bereiche der Trockenfilmdicke im ausgehärteten Zustand nach Anwendungstyp. Der Maßzuschlag pro Oberfläche ist der Wert, der für Toleranzberechnungen benötigt wird. Multiplizieren Sie mit zwei für jedes Merkmal, das auf beiden Seiten beschichtet wird.
| Anmeldung | Beschichtungsart | Standard-Dickenbereich | Maßzugabe pro Oberfläche | Typische Verwendung |
|---|---|---|---|---|
| Allgemeine Industrie | Duroplastisches Polyester oder Epoxid-Polyester-Hybrid | 60 bis 80 Mikrometer | 0,06 bis 0,08 mm pro Oberfläche | Halter, Gehäuse, Geräterahmen |
| Architektonische Außenanwendung | Polyester oder Fluorpolymer | 60 bis 120 µm | 0,06 bis 0,12 mm pro Oberfläche | Fensterrahmen, Vorhangfassaden, Paneele |
| Komponenten für die Automobilindustrie | Polyester oder Acryl | 50 bis 80 µm | 0,05 bis 0,08 mm pro Oberfläche | Teile im Motorraum, Felgen, Zierleisten |
| Hochfester Korrosionsschutz | Epoxid oder schmelzgebundenes Epoxid | 100 bis 300+ Mikrometer | 0,10 bis 0,30+ mm pro Oberfläche | Bewehrungsstahl, Rohrleitungsarmaturen, Marine-Hardware |
| Dekorativ oder Möbelbau | Polyester oder Polyurethan | 50 bis 80 µm | 0,05 bis 0,08 mm pro Oberfläche | Büromöbel, Regale, Verkaufsdisplays |
| Wirbelsinterbeschichtung | Thermoplastisches Nylon oder PVC | 200 bis 500+ Mikrometer | 0,20 bis 0,50+ mm pro Oberfläche | Geschirrspülerkörbe, Medizinbehälter, schwere Drahtwaren |
Die tatsächliche Schichtdicke an einem bestimmten Teil hängt von der Pulverchemie, der Bauteilgeometrie und den Applikationsparametern ab. Bestätigen Sie den Zielbereich stets mit dem technischen Datenblatt des Pulverherstellers für das konkret eingesetzte Produkt.
Pulverbeschichtung vs. andere Oberflächen: Schichtdickenvergleich
Wenn die Pulverbeschichtungsdicke zu Passproblemen an Ihren Teilen führt, lohnt es sich zu prüfen, ob eine dünnere Beschichtung für die Anwendung besser geeignet wäre. Die folgende Tabelle vergleicht die gängigsten Alternativen.
| Finish | Typischer Dickenbereich | Dimensionale Auswirkungen | Am besten für |
|---|---|---|---|
| Pulverbeschichtung | 60 bis 120 µm | 0,06 bis 0,12 mm pro Oberfläche (additiv) | Langlebige Oberflächen auf Haltern, Gehäusen, Blenden |
| Eloxieren Typ II | 5 bis 25 µm | Etwa die Hälfte wächst nach innen, die Hälfte nach außen; die Netto-Maßauswirkung entspricht in der Regel der halben Schichtdicke pro Seite | Präzise Aluminiumteile |
| Eloxieren Typ III (Harteloxieren) | 25 bis 75 µm | Ähnliche Aufteilung nach innen/außen mit Legierungsvariation; die Netto-Maßänderung beträgt typischerweise die Hälfte der Beschichtungsdicke pro Seite | Verschleißfeste Aluminiumteile |
| Galvanisieren (Zink, Nickel) | 5 bis 50 µm | 0,005 bis 0,05 mm pro Oberfläche (additiv) | Korrosionsschutz auf Stahl mit minimaler Maßänderung |
| Nasslack | 25 bis 75 µm | 0,025 bis 0,075 mm pro Oberfläche (additiv) | Große Teile, wärmeempfindliche Substrate und Teile, die nicht ofengehärtet werden können |
Wenn das Teil Passflächen mit Toleranzen unter ±0,05 mm aufweist, erfordert die Pulverbeschichtung in der Regel eine Maskierung dieser Merkmale. Für ganzflächige Beschichtungen auf Präzisionsteilen bieten Eloxieren oder dünne Galvanisierung eine geringere Maßbeeinträchtigung.
Was beeinflusst die Pulverbeschichtungsdicke?
Die erreichbare Schichtdicke hängt von der Pulverchemie, dem Auftragsverfahren, den Einstellungen der Sprühpistole, der Bauteilgeometrie und dem Substratmaterial ab. Es gibt keine einzelne Zahl, die für jedes Projekt gilt.
Auftragmethode und Einstellungen der Spritzpistole
Elektrostatisches Sprühen ist die Standardmethode für technische Teile. Das Pulver wird an der Pistolenspitze aufgeladen und vom geerdeten Teil angezogen, was dem Anwender Kontrolle über Abscheiderate und Gleichmäßigkeit gibt. Pistolenspannung, Luftdruck, Pulverflussrate und Abstand zwischen Pistole und Teil beeinflussen alle, wie viel Pulver auf der Oberfläche landet. Der praktische Sprühabstand beträgt typischerweise 6 bis 10 Zoll. Näher als das trägt Pulver ungleichmäßig auf; weiter entfernt reduziert die Abdeckung und kann eine Orangenschalentextur im gehärteten Film erzeugen.
Das Wirbelschicht-Tauchbeschichten erzeugt deutlich dickere Schichten, 200 bis über 500 Mikrometer. Ein erhitztes Teil wird in ein Bett aus fluidisierten Pulverpartikeln getaucht, und die Wärme schmilzt das Pulver beim Kontakt. Dieses Verfahren eignet sich für hochbelastbare Korrosionsschutz- und Funktionsbeschichtungen auf Drahtwaren, Gestellen und medizinischen Körben.
Bauteilgeometrie und vertiefte Bereiche
Ebene, offene Flächen lassen sich gleichmäßig beschichten. Vertiefungen, Innenecken, und tiefe Kavitäten erhalten weniger Pulver, weil sich die elektrostatischen Feldlinien auf Außenkanten und hervorstehende Merkmale konzentrieren, anstatt in Vertiefungen einzudringen. Kanten und Außenflächen werden dicker; Innenecken und enge Biegungen werden dünner. Bei Teilen mit komplexer Geometrie liegt die Dickenvariation über ein einzelnes Teil häufig bei 20 bis 50 Prozent oder mehr. Für diese Teile ist die Angabe einer Mindestbeschichtungsdicke auf kritischen Oberflächen realistischer als die Angabe eines einzelnen einheitlichen Zielwerts.
Einschicht- vs. Mehrschichtsysteme
Eine einzelne Beschichtung über etwa 120 bis 150 Mikrometer verursacht Probleme: Orangenhaut-Oberfläche, schwächere Haftung und das Risiko mechanischer Risse unter Last. Mehrschichtsysteme lösen dies, indem jede Schicht separat ausgehärtet wird. Ein Zweischichtsystem mit 80 plus 80 Mikrometern schneidet in der Regel besser ab als eine einzelne 160-Mikrometer-Schicht, weil jede ausgehärtete Schicht die inneren Spannungen zurücksetzt. Wenn die Anwendung Gesamtschichtdicken über 120 Mikrometer erfordert, ist ein Mehrschichtaufbau der zuverlässigere Weg.
Pulverchemie und Partikelgröße
Feinere Pulverpartikel erzeugen dünnere, glattere Schichten. Gröbere Partikel bauen schneller Dicke auf, hinterlassen aber mehr Oberflächentextur. Unterschiedliche Chemikalien haben unterschiedliche empfohlene Schichtdicken. Ein Polyesterprodukt könnte 60 bis 80 Mikrometer anstreben; ein Epoxid-Korrosionsschutzprodukt könnte 150 bis 300 Mikrometer anstreben. Der Beschichter arbeitet nach dem technischen Datenblatt des Pulverherstellers, daher muss jede Dickenanforderung vor Auftragsbeginn darin festgeschrieben werden.
Grundwerkstoff und Erdung
Aluminium leitet Wärme während des Aushärtungszyklus schneller ab als Stahl, was bei gleichen Ofenparametern zu etwas dünneren ausgehärteten Schichten führen kann. Auch die Oberflächenvorbereitung ist wichtig: Sandgestrahlte oder chemisch vorbehandelte Oberflächen nehmen Pulver gleichmäßiger auf als bearbeitete Oberflächen, da das Profil dem Pulver Halt gibt.
Die Erdungsqualität ist der Faktor, den Beschichter am genauesten überwachen. Eine schlechte Erdung schwächt die elektrostatische Anziehung und erzeugt dünnere, fleckigere Beschichtungen. Der Erdungswiderstand sollte während des Auftragens unter 1 Megaohm liegen. Eine lose Erdungsklemme oder ein verschmutzter Kontaktpunkt kann eine ganze Charge Teile ruinieren.
Wie die Pulverbeschichtungsdicke gemessen wird
Das richtige Messgerät hängt davon ab, wann Sie messen und um welches Substrat es sich handelt.
Messung der ausgehärteten Schicht
Nach dem Aushärten sind handgeführte Schichtdickenmessgeräte für trockene Filme das Standardprüfmittel. Magnetinduktive Messgeräte funktionieren auf Stahlsubstraten; Wirbelstrommessgeräte funktionieren auf Nichteisenmetallen wie Aluminium. Beide sind zerstörungsfrei und auf etwa plus oder minus 1 bis 3 Mikrometer genau. ASTM D7091 ist die Standardreferenz für diese Messungen.
Beproben Sie mehrere Punkte über das Bauteil hinweg. Vermeiden Sie Kanten, Schweißnähte und scharfe Ecken, da diese Stellen die Messwerte verfälschen. ISO 2808 gibt die Beprobungsdichte basierend auf der Bauteilgröße vor.
Messung vor dem Aushärten
Die Messung vor dem Einfahren des Teils in den Ofen deckt Dickenfehler auf, solange eine Nacharbeit noch unkompliziert ist. Pulverkämme messen die Höhe des ungehärteten Pulvers direkt, sind aber zerstörend und erfordern einen Reduktionsfaktor, um die ausgehärtete Dicke vorherzusagen. Berührungslose Ultraschallmessgeräte messen das ungehärtete Pulver ohne Oberflächenkontakt und zeigen ein prognostiziertes Ergebnis für die ausgehärtete Schicht an. ASTM D7378 behandelt beide Verfahren.
Was in einen Beschichtungsprüfplan gehört
Ein praktikabler Prüfplan deckt vier Punkte ab: den minimalen und maximalen Trockenfilmdickenbereich in Mikrometern, referenziert auf das Datenblatt des Pulverherstellers; die Anzahl der Messpunkte und deren Positionen; die für das Substrat geeignete Prüfmethode; und die Dokumentationsanforderungen, insbesondere ob ein formeller Dickenbericht mit den Teilen geliefert wird.
Die Powder Coating Institute veröffentlicht zusätzliche Leitlinien zu Prüfprotokollen, und die PCI 3000-Zertifizierung ist ein nützliches Signal bei der Qualifizierung eines neuen Beschichters.
So konstruieren Sie Teile, die nach dem Pulverbeschichten passen
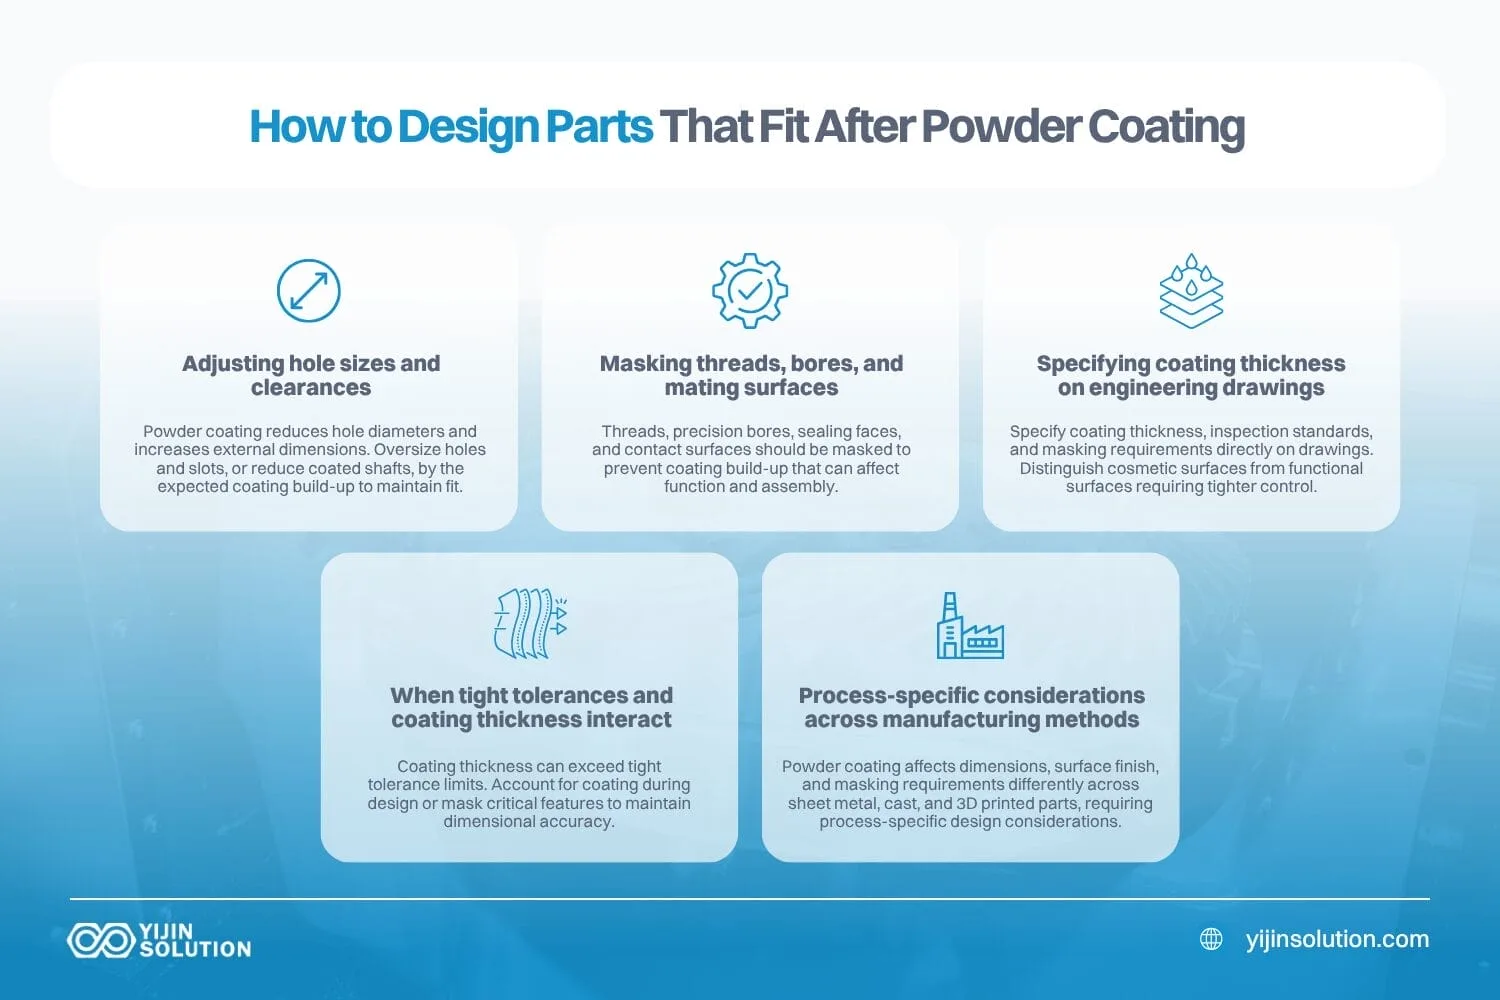
Die praktischen Auswirkungen auf die Konstruktion sind der Punkt, an dem die Pulverbeschichtungsdicke echte Ergebnisse beeinflusst. Der Standarddickenbereich ist Referenzwert. Was man in der Konstruktions- und Fertigungsphase daraus macht, verhindert, dass Baugruppen bei der Wareneingangsprüfung durchfallen.
Anpassung von Bohrungsgrößen und Spiel
Pulverbeschichten erhöht die Dicke jeder beschichteten Oberfläche. Ein Loch, dessen Innenwand beschichtet wird, verliert einen Durchmesser, der der doppelten Beschichtungsdicke entspricht, da beide Seiten der Bohrung Pulver aufnehmen. Bei einer Standardbeschichtung von 60 bis 80 Mikrometern wird aus einem Loch von 10,00 mm nach der Beschichtung etwa 9,84 mm. Bei Baugruppen mit engen Passungen verwandelt diese Verringerung eine Gleitpassung in eine Presspassung.
Bei einer Standardbeschichtung von 60 bis 80 Mikrometern vergrößern Sie Bohrungen und Schlitze in der Bearbeitungs- oder Fertigungsphase um 0,12 bis 0,16 mm. Bei Wellen und Außenmerkmalen, die beschichtet werden, reduzieren Sie den Außendurchmesser um denselben Betrag. Wenden Sie dies nur auf Merkmale an, die tatsächlich Pulver erhalten. Abgedeckte Merkmale behalten ihre ursprünglichen Maße.
Abdecken von Gewinden, Bohrungen und Passflächen
Pulverbeschichtung auf Gewinden, präzisen Bohrungen, Dichtflächen oder elektrischen Kontaktflächen macht diese Merkmale funktionsunfähig. Ein beschichtetes M6-Gewinde nimmt eine Standard-Schraube nicht mehr auf, ohne das Gewinde nachzuschneiden. Das Abdecken mit Hochtemperatur-Silikonstopfen, Kappen oder Klebeband ist Standardpraxis und muss ausdrücklich auf der technischen Zeichnung angegeben werden, mit den Flächen bezeichnet nach Merkmals-ID oder Positionshinweis. Wenn das Abdecken nicht auf der Zeichnung steht, beschichtet der Beschichter jede Oberfläche.
Angabe der Beschichtungsdicke in technischen Zeichnungen
Geben Sie den Trockenfilmdickenbereich und die Prüfmethode direkt auf der Zeichnung an. Ein sauberer Zeichnungshinweis sieht so aus: “Pulverbeschichtung nach [Farbe/Produktspezifikation], DFT 60 bis 80 Mikrometer, gemessen nach ASTM D7091.” Alle Gewindemerkmale und mit X markierten Flächen abdecken.”
Trennen Sie in der Zeichnungsangabe dekorative von funktionalen Oberflächen. Dekorative Flächen tolerieren Standard-Schwankungen der Schichtdicke. Funktionale Flächen, die mit anderen Teilen gefügt, abgedichtet oder positioniert werden, benötigen eine engere Schichtdickenkontrolle oder vollständige Maskierung.
Wenn enge Toleranzen und Beschichtungsdicke zusammenspielen
Teile mit Toleranzen enger als plus oder minus 0,1 mm auf beschichteten Merkmalen erfordern besondere Aufmerksamkeit. Ein Merkmal, das auf 25,00 mm plus oder minus 0,05 mm gefertigt und dann mit 80 Mikrometern pro Oberfläche beschichtet wird, gewinnt 0,16 mm und liegt deutlich außerhalb der ursprünglichen Spezifikation. Für Präzisionsbaugruppen fertigen Sie das Teil entweder mit Platz für die Beschichtungszugabe oder maskieren das Präzisionsmerkmal vollständig. In beiden Fällen sollten Sie die Ziele für die Beschichtungsdicke sowohl mit dem Hersteller als auch mit dem Beschichter abstimmen, bevor die Produktion beginnt.
Prozessspezifische Aspekte je Fertigungsverfahren
Die oben genannten Maßregeln gelten weitgehend, doch die Details der Beschichtungsstufe variieren je nach Bauteil und Substrat. Einige Punkte, die bereits in der Konstruktionsphase wichtig sind:
Teile mit umgeformten oder geschweißten Merkmalen: Pulverbeschichtung rundet Innenkanten von Biegungen ab und trägt eine Schicht auf ebene Flächen auf, was enge Passungen zwischen Nase und Nut sowie Scharnierspiele beeinträchtigen kann. Addieren Sie die doppelte Trockenschichtdicke zu den Passungen für jedes umgeformte Merkmal, das beschichtet wird. Bei Schweißkonstruktionen überbrückt und füllt die Beschichtung Schweißnahtübergänge, was die Optik verbessert, aber kleine Porositätsfehler verdeckt, die vor dem Beschichten behoben werden sollten.
Druckguss und andere Gussverfahren: Gussrohflächen sind rauer als bearbeitete Oberflächen und nehmen Pulver gut auf, aber die Porosität des Substrats kann während der Aushärtung ausgasen und Pinholes im Film erzeugen. Vorbehandlung und eine Gelcoat-Versiegelungsschicht sind für Gussteile typisch, was den gesamten Schichtaufbau und die Lieferzeit erhöht. Kritische bearbeitete Flächen an Gussteilen müssen weiterhin maskiert werden.
Metallische additive Teile: Pulverbeschichtung ist auf additiv gefertigten Metallteilen möglich, aber die Rauheit der gedruckten Oberfläche erfordert in der Regel zuerst eine Nachbearbeitung oder ein Glasperlenstrahlen. Andernfalls verstärkt der Film die Oberflächentextur, statt sie zu glätten.
Spezifikation der Pulverbeschichtungsdicke mit Ihrem Fertigungspartner
Die Dicke der Pulverbeschichtung muss bereits vor der Fertigung der Teile berücksichtigt werden, nicht erst, wenn sie vom Beschichter zurückkommen. Das Maß für die Beschichtung wird bereits in der Produktionsphase eingeplant, das heißt, der Hersteller und der Beschichter müssen sich vor Produktionsbeginn auf die Zieldicke abstimmen.
Yijin Solution bietet CNC-Lohnfertigung auf Abruf, Metallblech Fertigungund Druckguss mit DFM-Analyse, die Schichtdicke, Maskierungsanforderungen und Toleranzanpassungen als Teil des Angebotsprozesses berücksichtigt.
Laden Sie Ihre CAD-Datei hoch mit Ihren Oberflächenanforderungen, und unsere Ingenieure senden Ihnen DFM-Analyse und Angebot innerhalb von 24 Stunden.
FAQ zur Pulverbeschichtungsdicke
Was kostet Pulverbeschichten?
Die industrielle Pulverbeschichtung liegt in der Regel bei 1,50 bis 5 US-Dollar pro Quadratfuß für Teile mittlerer Komplexität, wobei Vorarbeiten und Maskierung separat berechnet werden. Rohpulver kostet 8 bis 20 US-Dollar pro Pfund und deckt bei einer Standard-Trockenfilmdicke von 60 bis 80 Mikrometern etwa 20 bis 30 Quadratfuß pro Pfund ab. Sonderfarben, Metallic-Oberflächen und Strukturpulver haben in der Regel einen Aufpreis von 20 bis 50 Prozent gegenüber Standardpolyester.
Wie viel Zeit fügt Pulverbeschichtung zur Lieferzeit hinzu?
Pulverbeschichten verlängert eine Bestellung in der Regel um 3 bis 7 Tage, abhängig von Chargengröße, Anforderungen an den Farbwechsel und Auslastung des Betriebs. Das Aufbringen und Aushärten einer einzelnen Schicht dauert 30 bis 45 Minuten pro Gestell. Der größte Teil der Lieferzeit entfällt auf Teilevorbereitung, Abkleben und Wartezeit zwischen den Chargen. Mehrschichtsysteme und Sonderfarben verlängern die Lieferzeit um 2 bis 4 Tage.
Welche Substrate können pulverbeschichtet werden?
Die meisten leitfähigen Metalle lassen sich pulverbeschichten: Baustahl, Edelstahl, Aluminium, Zink, Aluminium-Druckguss, Messing und verzinkter Stahl. Gussrohe Oberflächen mit Porosität können eine zusätzliche Vorbehandlung erfordern, um Pinholes während des Einbrennens zu vermeiden. Wärmeempfindliche Werkstoffe und die meisten Thermoplaste sind nicht geeignet, da der Standard-Einbrennzyklus 10 bis 20 Minuten bei 175 bis 205 °C läuft. Einige MDF-Werkstoffe und vorkonditionierte Kunststoffe lassen sich mit Niedertemperatur-Pulvern beschichten.
Kann ein pulverbeschichtetes Teil erneut beschichtet werden?
In den meisten Fällen ja. Kleinere Fehler wie Orangenhaut, leichte Verunreinigungen oder Vertiefungen können über den bestehenden ausgehärteten Film nachbeschichtet werden, sofern die Oberfläche sauber, intakt und richtig angeschliffen ist. Schwere Fehler oder vollständige Farbwechsel erfordern ein chemisches Abbeizen oder Abbrennen vor dem Nachbeschichten, was Kosten und Lieferzeit erhöht.
Erhöht Pulverbeschichtung die Korrosionsbeständigkeit oder nur die Farbe?
Beides. Eine Standard-Polyester-Decklackierung von 60 bis 80 Mikrometern auf ordnungsgemäß vorbehandeltem Stahl bietet typischerweise 500 bis 1.000 Stunden Salzsprühbeständigkeit gemäß ASTM B117. Ein zinkreicher Primer mit Polyester-Decklack verlängert dies auf 1.500 Stunden oder mehr für extreme Umgebungen. Die Korrosionsbeständigkeit hängt stark von der Vorbehandlung des Substrats ab. Ein schlecht vorbereitetes Substrat schneidet unabhängig von der Qualität der Decklackierung schlechter ab.
Zurück zum Anfang: Pulverbeschichtungsdicke: Dickenzunahme und Bedeutung für Ihre Teile