PVD-Beschichtungsservices
Wir stimmen jede PVD-Beschichtung auf die Anforderungen des Bauteils ab, sei es Verschleißfestigkeit, geringe Reibung, Oberflächenhärte oder eine dauerhafte metallische Farbe, die im Einsatz standhält.
- Substrate: Werkzeugstahl, Edelstahl, Titanlegierungen, Aluminium, Messing, Kupfer und technische Kunststoffe.
- Beschichtungen: TiN, TiCN, TiAlN, CrN, ZrN und DLC.
- Qualitätssystem: ISO 9001 zertifiziert.
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


PVD-Beschichtung mit Yijin Solution
Yijin Solution bietet PVD-Beschichtungen in einer Reihe von Beschichtungen, Farben und Oberflächen für gefräste, gefertigte und gegossene Metallteile. Sie geben Beschichtung und Oberfläche beim Angebot an, und wir beschichten das Teil auftragsbezogen.
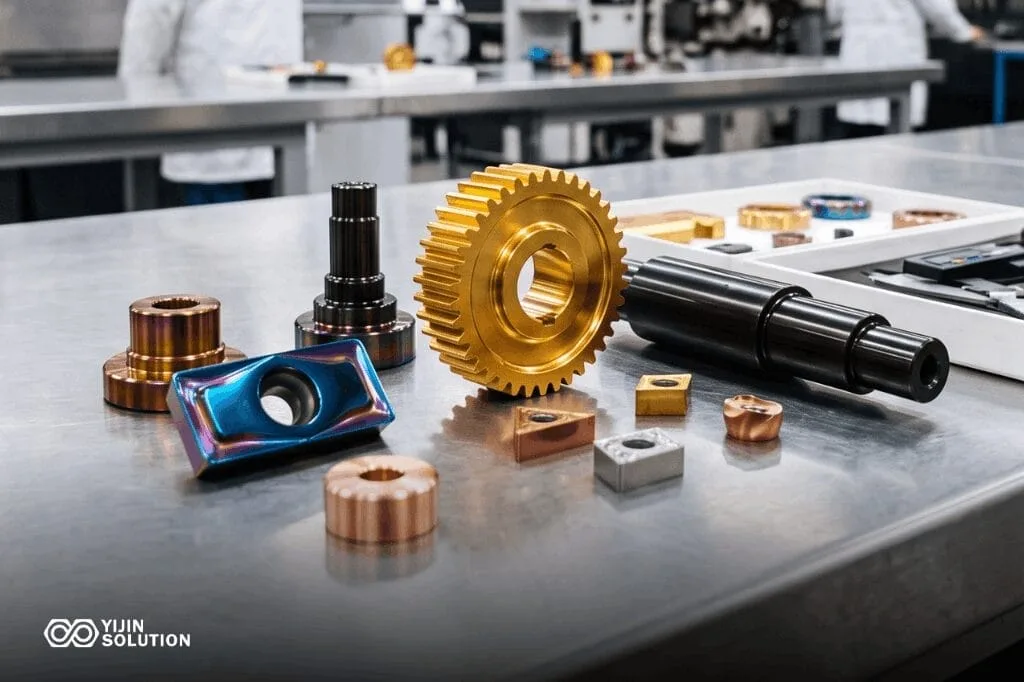
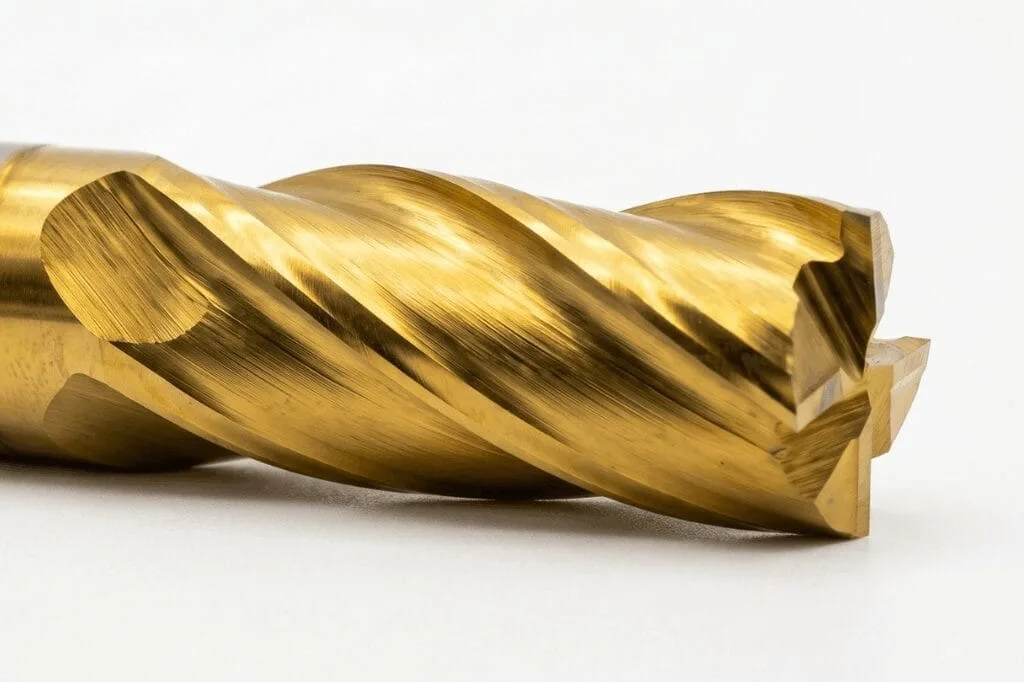
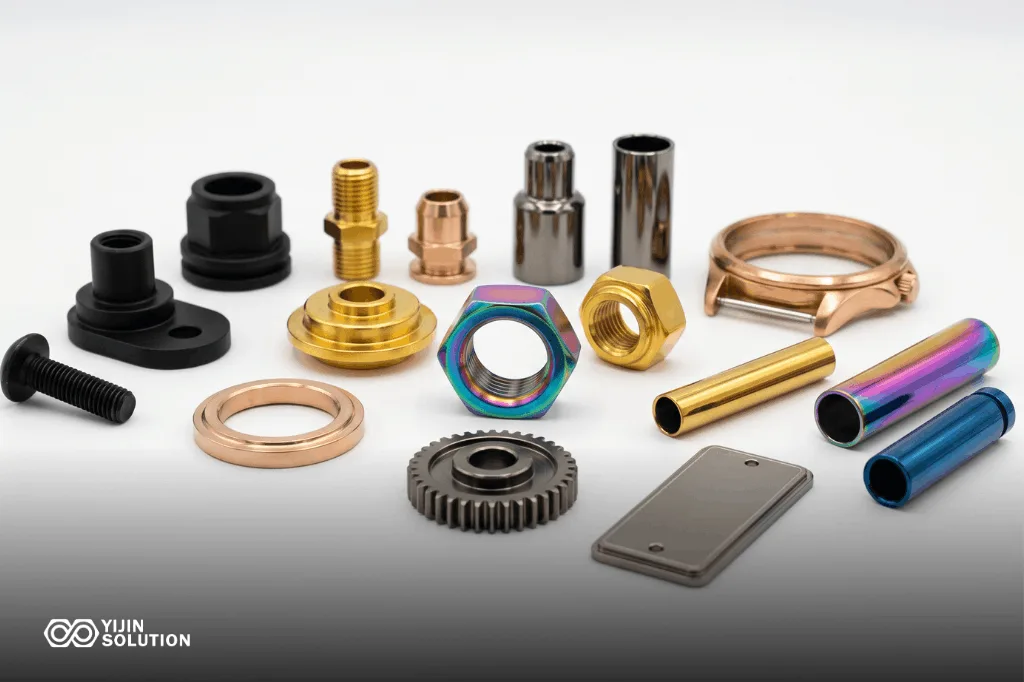
Beschichtungen wie TiN, ZrN und DLC erzeugen Farben von Gold bis Schwarz auf Substraten wie Werkzeugstahl, Edelstahl und Titanlegierungen. Diese Oberflächen erhöhen Verschleißfestigkeit, reduzieren die Reibung und steigern die Oberflächenhärte, was die Bauteilleistung und das Aussehen verbessert.
Beschichtete Teile kommen in Automotive, Luft- und Raumfahrt, Elektronik, Medizintechnik und industrieller Werkzeugtechnik zum Einsatz.
PVD-Beschichtungsmöglichkeiten
Die folgende Tabelle fasst unsere Standard-PVD-Beschichtungsspezifikationen zusammen.
| Parameter | Spezifikation |
|---|---|
| Angebotene Beschichtungsarten | TiN, TiCN, TiAlN, CrN, ZrN, DLC |
| Verfahrensmethoden | Sputtern, Kathodenzerstäubung |
| Typische Schichtdicke | 0,5 bis 5 Mikrometer, je nach Beschichtungstyp und Anwendung; bestätigt in der Angebotsphase |
| Härtebereich | HV 1.500 bis 5.000+, je nach Beschichtungsart |
| Verträglichkeit mit dem Grundwerkstoff | Werkzeugstahl, Edelstahl, Titanlegierungen, Aluminium mit Vorbehandlung, Messing, Kupfer, technische Kunststoffe |
| Prozesstemperatur | 150 bis 500 °C; verzieht wärmebehandelte Substrate nicht |
| Auswirkung auf die Maßhaltigkeit | Vernachlässigbar; Schichtdicke in Mikrometern gemessen |
| Konformität | ISO 9001, ISO 14001 |
PVD-Beschichtungsarten
Jede Beschichtung bietet eine andere Kombination aus Härte, Reibungskoeffizient, Farbe und thermischer Leistung. Nachfolgend finden Sie die PVD-Beschichtungen, die wir am häufigsten auftragen.

TiN (Titannitrid)
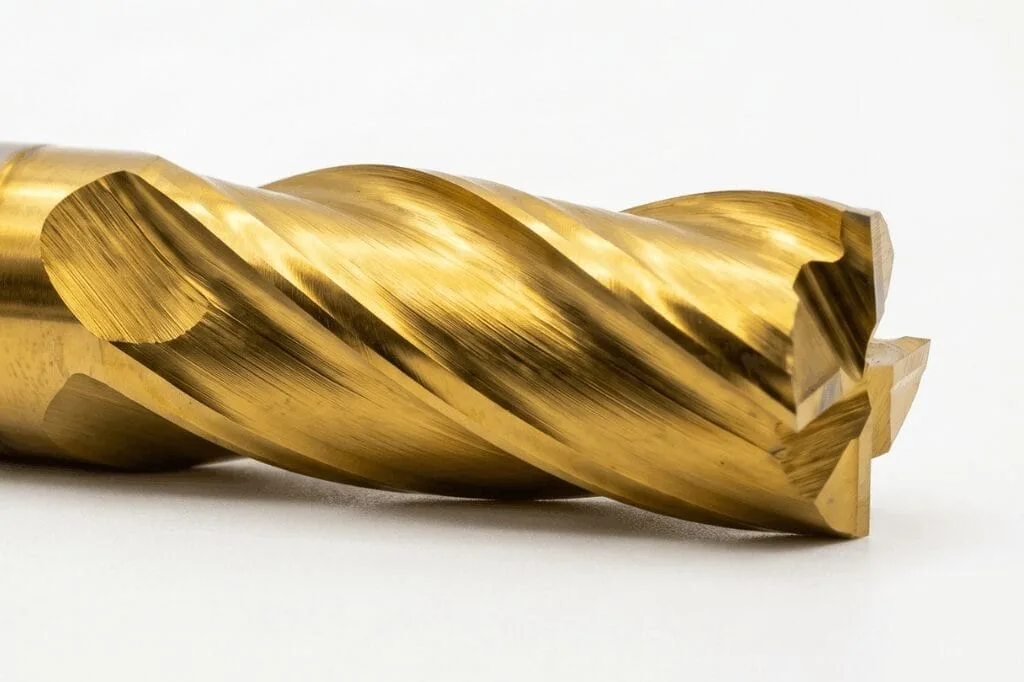
Gold, HV 2.000 bis 2.500, Reibung etwa 0,4. Allgemeine Verschleißfestigkeit und dekorative Beschläge. Häufigste PVD-Beschichtung für Werkzeuge und Konsumgüter.
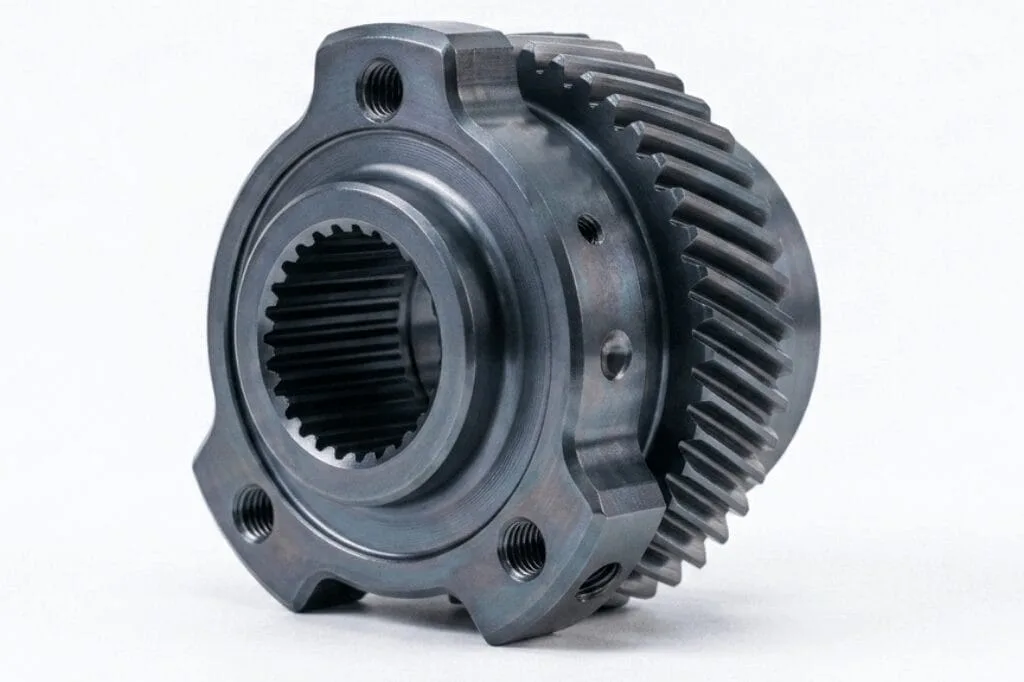
TiCN (Titancarbonitrid)
Graublau, HV 2.800 bis 3.200, Reibung etwa 0,3. Höhere Härte als TiN für unterbrochene Schnitte und Umformwerkzeuge.
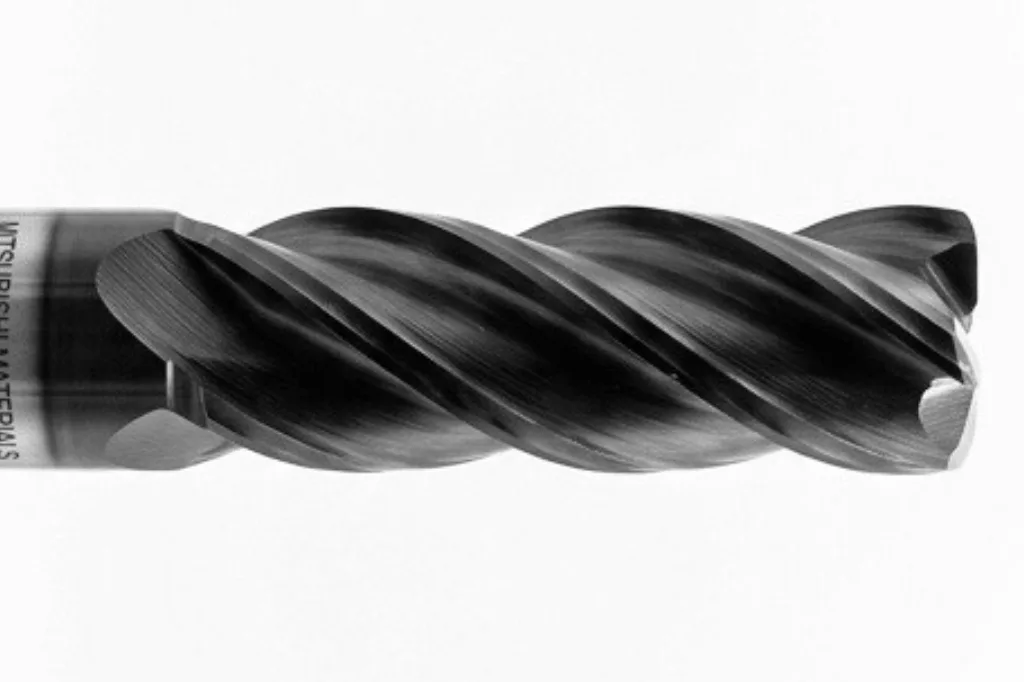
TiAlN (Titan-Aluminium-Nitrid)
Dunkelgrau, HV 3.000 bis 3.500, Reibung etwa 0,35. Hochtemperaturbeständigkeit bis 800 °C für Werkzeuge zur Trockenbearbeitung und Luftfahrtkomponenten.
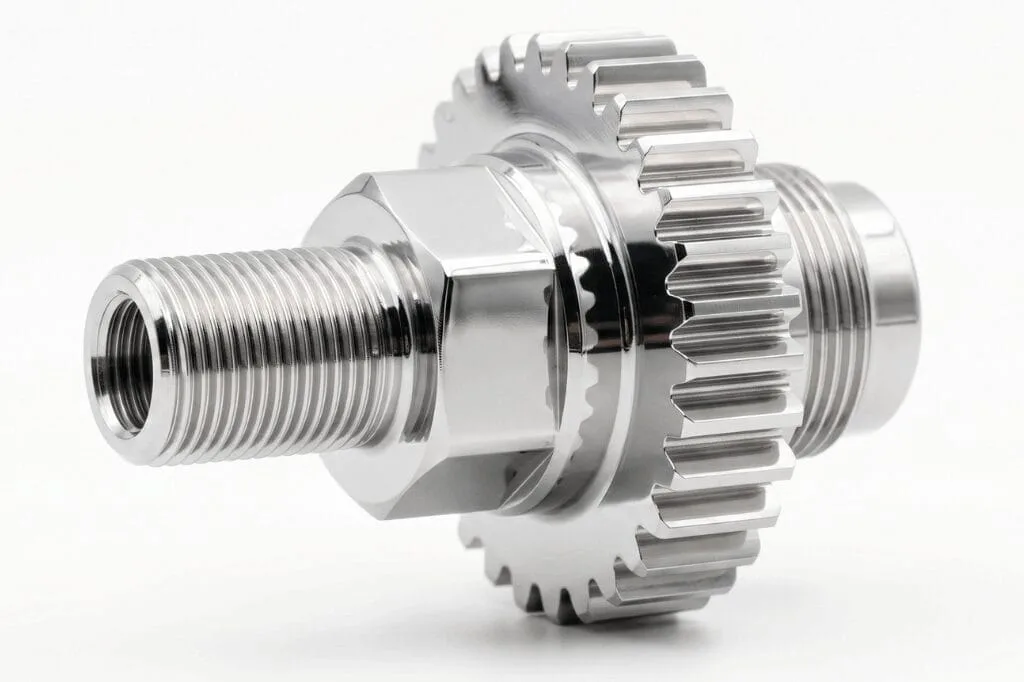
CrN (Chromnitrid)
Silber, HV 1.800 bis 2.200, Reibung etwa 0,5. Korrosionsbeständigkeit für Medizininstrumente und Hydraulikkomponenten.
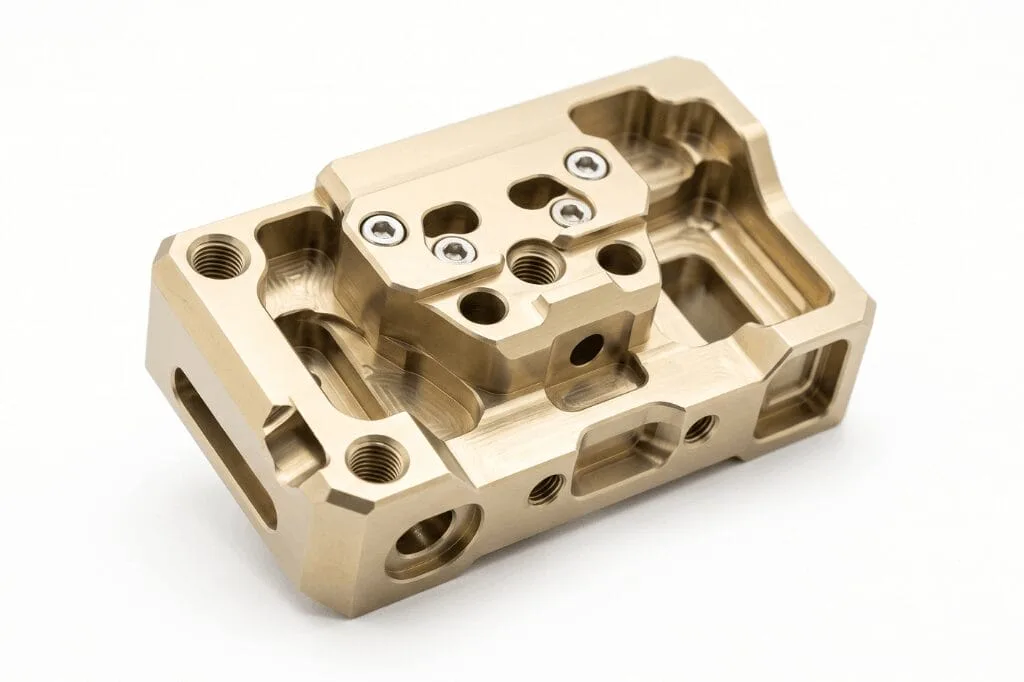
ZrN (Zirkoniumnitrid)
Goldgelb, HV 2.600 bis 3.000, Reibwert ca. 0,4. Biokompatibel für medizinische Anwendungen und eine dekorative Alternative zum Vergolden.
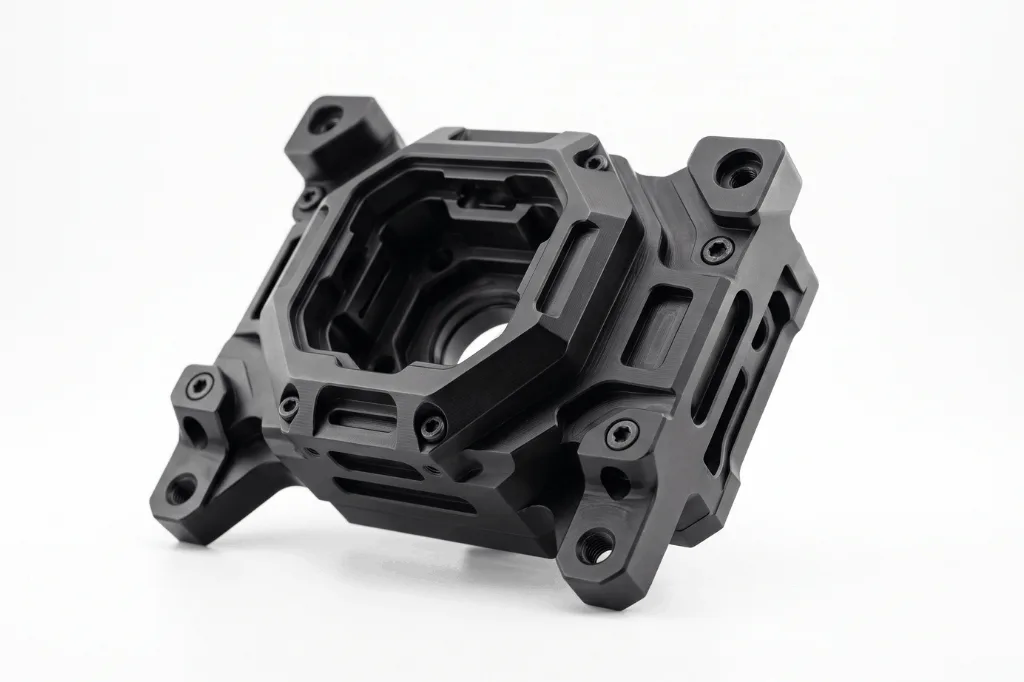
DLC (diamantähnlicher Kohlenstoff)
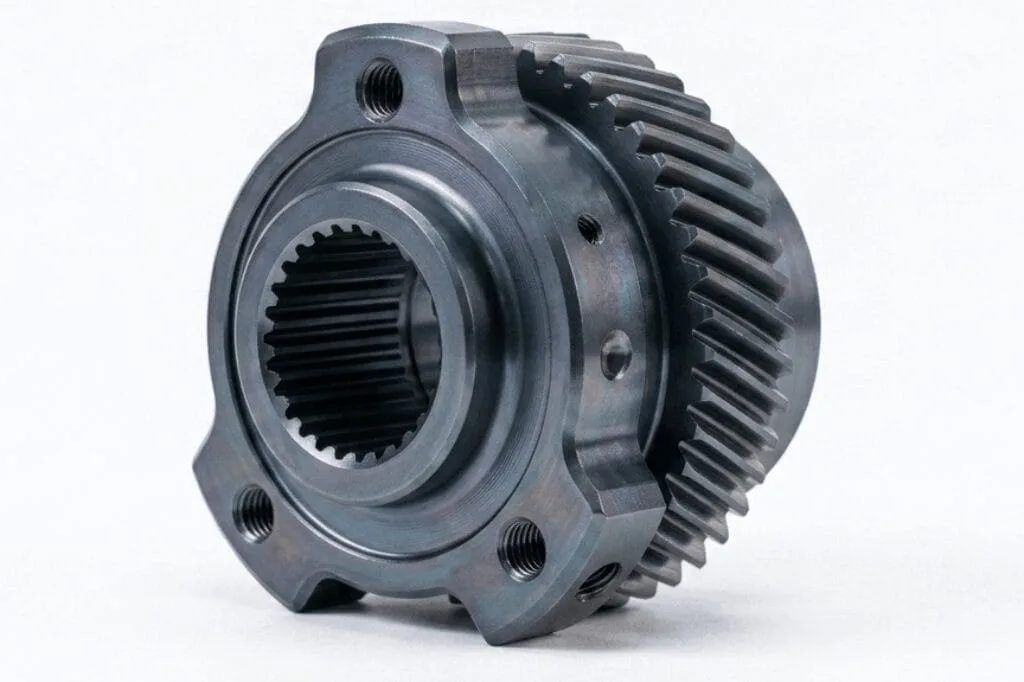
Schwarz, HV 2.000 bis 5.000+, Reibung etwa 0,1 bis 0,15. Niedrigster Reibungskoeffizient. Präzisionszahnräder für die Automobilindustrie, Medizintechnik und optische Komponenten.

Nickel
Korrosionsbeständigkeit und Verschleißfestigkeit. Vielseitig auf den meisten Substraten und häufig als Grundschicht für Chrom oder Gold verwendet.

Chrom
Hartverchromung für Verschleißflächen wie Hydraulikzylinder und Ventilgehäuse; dekorative Verchromung für optische Anwendungen wie Konsumentenhardware und Automobilzierleisten.

Zink
Wirtschaftlicher Korrosionsschutz für Stahlteile, oft kombiniert mit Chromat- oder Trivalent-Passivierung.

Zink-Nickel
Hochleistungs-Korrosionsschutz für Luftfahrt-Verbindungselemente und Strukturbeschläge sowie der moderne Ersatz für Cadmiumbeschichtung.

Gold
Elektrische Leitfähigkeit und Kontaktsicherheit für Steckverbinder, Halbleiterbauteile und Luftfahrtelektronik.

Kupfer
Grundierung für Haftung und Gleichmäßigkeit oder als eigenständige Beschichtung für EMI-Abschirmung und elektrische Leitfähigkeit.

Zinn
Lötbarkeit und Korrosionsbeständigkeit für Anschlüsse elektronischer Bauteile und Hardware mit Lebensmittelkontakt.

Silber
Hohe elektrische und thermische Leitfähigkeit für spezialisierte Elektronik- und Luft- und Raumfahrtanwendungen.
Materialien, die wir mit PVD beschichten
Das Grundmaterial bestimmt, welche Beschichtungen kompatibel sind und welche Oberflächenvorbehandlung nötig ist, bevor das Bauteil in die Beschichtungskammer gelangt.
Werkzeugstahl
PVD verlängert die Standzeit von Werkzeugen, indem es die Reibung an Schneidkanten, Umformwerkzeugen und Spritzgusskernen reduziert. Für dickere Beschichtungen oder höhere Abscheidetemperaturen kann CVD-Beschichtung besser geeignet sein.
Rostfreier Stahl
Ausgezeichnete Haftung. PVD erhöht die Verschleiß- und Kratzfestigkeit bereits korrosionsbeständiger Teile. Häufig bei Bauteilen für Medizintechnik und Lebensmittelbereich.
Titan-Legierungen
PVD verbessert die Biokompatibilität und ermöglicht Farbgebung zur Kennzeichnung medizinischer Implantate oder für dekorative Anwendungen.
Aluminium-Legierungen
Erfordern eine Nickel- oder Chromunterschicht für eine ordnungsgemäße Haftung. Geeignet für leichte Gehäuse von Konsumgütern, bei denen Kratzfestigkeit wichtig ist.
Messing und Kupfer
Dekoratives PVD ersetzt Lackierungen. Häufig bei Architekturbeschlägen, Sanitärarmaturen und Luxusgütern.
Technische Kunststoffe (ABS, Polycarbonat)
PVD kann vorveredelte Kunststoffe bei niedrigeren Abscheidetemperaturen beschichten. Zierleisten für Unterhaltungselektronik und Akzente im Automobilinterieur.
Unser PVD-Beschichtungsprozess
Jeder PVD-Beschichtungsauftrag folgt demselben strukturierten Ablauf vom Angebot bis zum Versand und läuft parallel zu unserem breiteren CNC-Bearbeitung und Blechfertigung Dienstleistungen.
- Angebot und DFM-Analyse anhand hochgeladener CAD-Dateien. Beschichtungsart, Dicke, Farbe und Maskierungsanforderungen werden in dieser Phase bestätigt.
- Teilefertigung per CNC-Bearbeitung, Blechbearbeitung oder 3D-Druck, wenn als integrierte Leistung bestellt.
- Vorbereitung des Substrats, einschließlich Ultraschallreinigung oder Lösungsmittelentfettung, und eine Oberflächenrauheitsprüfung. Dekorative Beschichtungen erfordern Ra unter 0,4 Mikrometer; funktionale Beschichtungen erlauben bis zu Ra 0,8 Mikrometer.
- Abkleben von Gewinden, Passflächen, Lagerbohrungen und anderen Bereichen, die unbeschichtet bleiben müssen.
- Vakuumabscheidung im Haus. Die Kammer wird evakuiert, das Targetmaterial verdampft, das Reaktionsgas eingeleitet und die Beschichtung bei 150 bis 500 °C abgeschieden.
- Prüfung nach der Beschichtung, einschließlich Sichtprüfung, Haftungstest, Farbüberprüfung und Maßstichprobe, wo erforderlich.
- Verpackung und Versand aus unserem Werk in Shenzhen oder Florida.
Branchen und Anwendungen
PVD-beschichtete Teile werden in Branchen eingesetzt, die Verschleißfestigkeit, geringe Reibung, Härte oder eine dauerhafte metallische Farbe auf Bauteilebene vorschreiben.
Schaltknäufe, Innenraumverkleidungen, Getriebekomponenten und Ventiltriebteile. Langlebige dekorative Oberflächen, die UV und Abrieb widerstehen; verschleißfeste Beschichtungen, die die Lebensdauer von Antriebskomponenten verlängern.
Beschichtungen für Turbinenschaufeln, Verschleißflächen von Verbindungselementen und Aktorkomponenten. Hochtemperatur-PVD-Beschichtungen verlängern die Lebensdauer von Teilen unter anspruchsvollen thermischen und mechanischen Belastungen.
Uhrengehäuse, Telefongehäuse, Akzente an Laptop-Chassis und Steckerstifte. Fingerabdruckbeständige Metallic-Farben in dünnen Schichten, die eng tolerierte Gehäuse nicht auftragen.
Chirurgische Instrumente, Implantatschrauben und orthopädische Führungsstifte. Biokompatible Beschichtungen reduzieren die Reibung bei wiederverwendbaren Instrumenten und ermöglichen eine Farbcodierung zur Implantatidentifikation.
Zerspanwerkzeuge, Umformwerkzeuge, Stempel und Angusskerne von Spritzgießwerkzeugen. PVD-beschichtete Werkzeuge halten länger zwischen dem Nachschleifen und erzeugen bessere Oberflächen auf bearbeiteten Teilen.
Warum Yijin für PVD-Beschichtung
Yijin Solution führt PVD-Beschichtung und Teilefertigung in einem Werk durch. Die folgenden Punkte behandeln Lieferzeit, Konstruktionsprüfung, Beschichtungsspektrum und Qualitätskontrolle.

Präzision und Qualität
Die DFM-Analyse in der Angebotsphase zeigt PVD-relevante Konstruktionsprobleme früh auf. Oberflächenrauheitsziele für dekorative gegenüber funktionalen Beschichtungen, der Maskierungsaufwand und die Substratverträglichkeit werden vor Produktionsbeginn identifiziert. Qualitätsmanagementsysteme nach ISO 9001 und ISO 14001, mit Zeiss-Koordinatenmessung zur Maßprüfung nach der Beschichtung.
Schneller Turnaround
Die PVD-Beschichtung im Haus läuft neben der CNC-Bearbeitung, der Blechbearbeitung und anderen Fertigungsprozessen in einer Anlage. Teile werden von der Fertigung zur Beschichtung ohne Übergabe an Dritte bewegt, was die Lieferzeit und das Risiko von Handhabungsschäden zwischen den Anlagen reduziert.
Jede Stückzahl
PVD-Beschichtung ist sowohl für Kleinserien im Prototypenbau als auch für Serienfertigung in hohen Stückzahlen verfügbar. Die Mindestbestellmengen sind flexibel, sodass Käufer die Beschichtungsauswahl an einer kleinen Charge validieren können, bevor sie sich auf volle Produktionsmengen festlegen.
Vom Prototyping zur Produktion
Die während der Prototypenprüfung festgelegten Beschichtungsparameter werden direkt in die Serie übernommen. Dickentoleranzen, Maskierungsvorgaben und Haftungsanforderungen, die in der Musterphase bestätigt wurden, werden in den Serienprozess übernommen, sodass keine erneute Qualifizierung bei Serienstückzahlen erforderlich ist.
Materialvielfalt
Sechs PVD-Beschichtungsvarianten werden neben Galvanik, Eloxieren und Pulverbeschichtung angeboten. Dies gibt Einkäufern Flexibilität bei der Auswahl der Oberflächenbehandlung je nach Leistung, Verschleißfestigkeit und ästhetischen Anforderungen über Metalle, Hartmetalle und technische Substrate hinweg.
Kostengünstig
PVD-Beschichtung in derselben Fertigung wie die Teileherstellung eliminiert die Kosten und Lieferzeiten einer Fremdbeschichtung. Konsolidierte Rechnungsstellung, Qualitätskontrolle aus einer Hand und reduzierter Handlingsaufwand zwischen den Prozessen halten die Stückkosten der Beschichtung sowohl bei Prototypen als auch in der Serie wettbewerbsfähig.
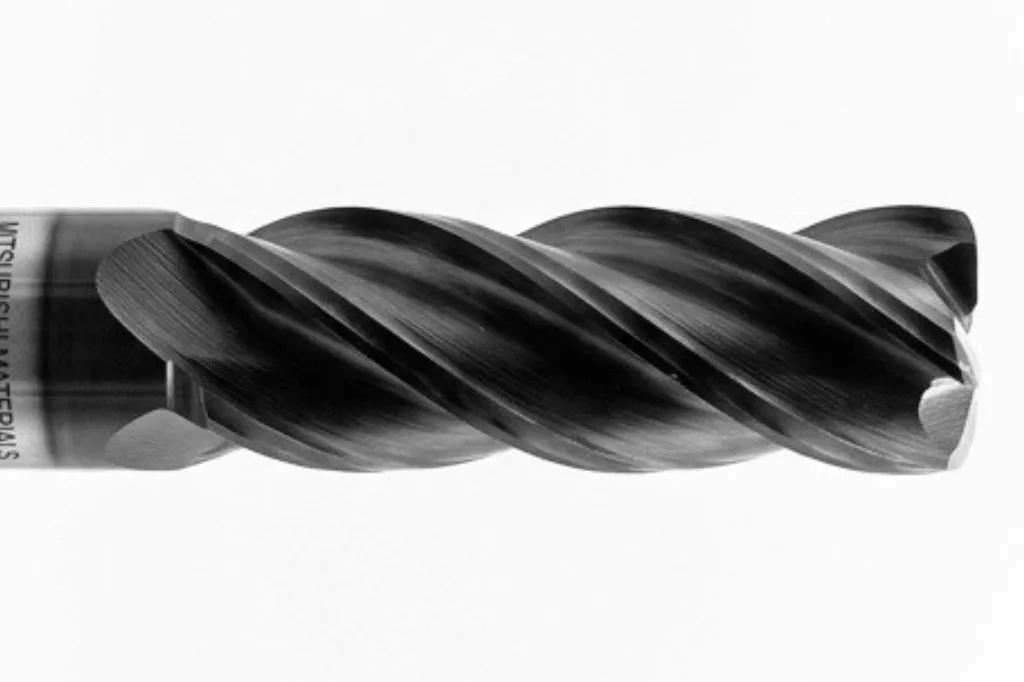
Galerie der PVD-beschichteten Teile
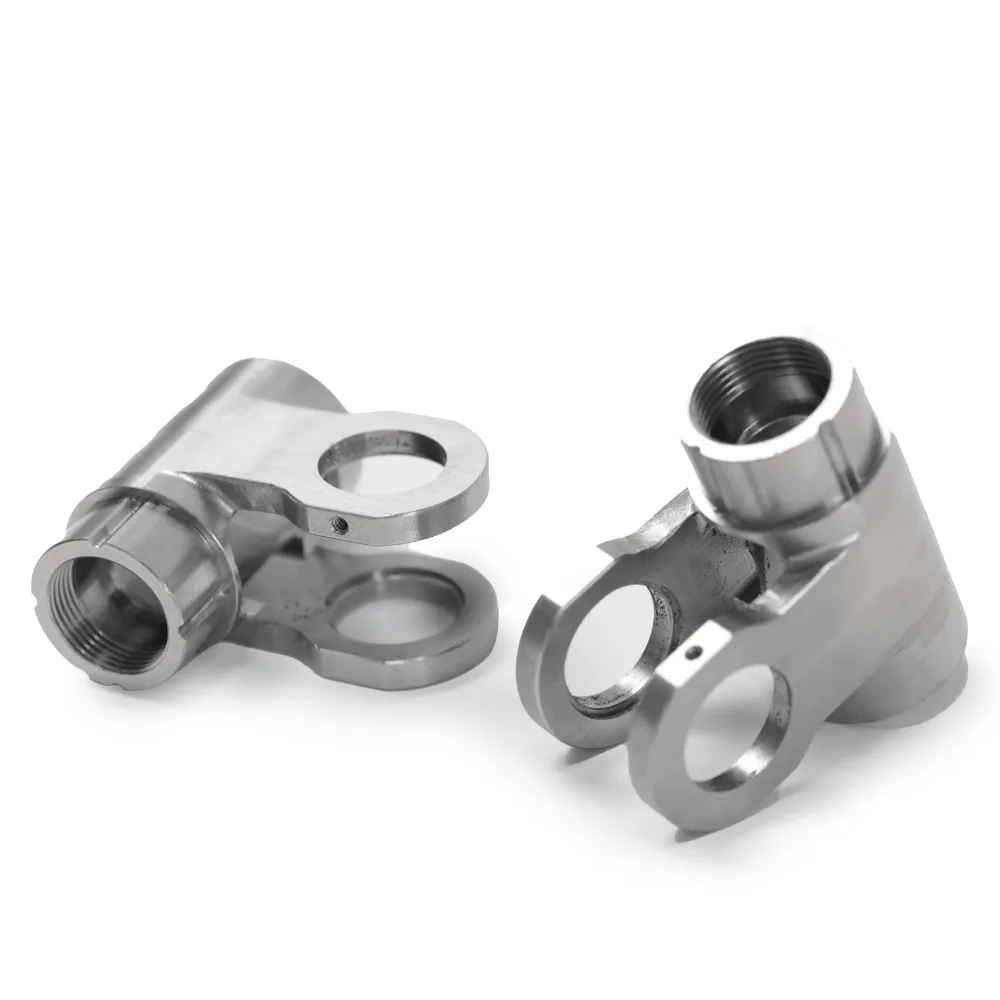
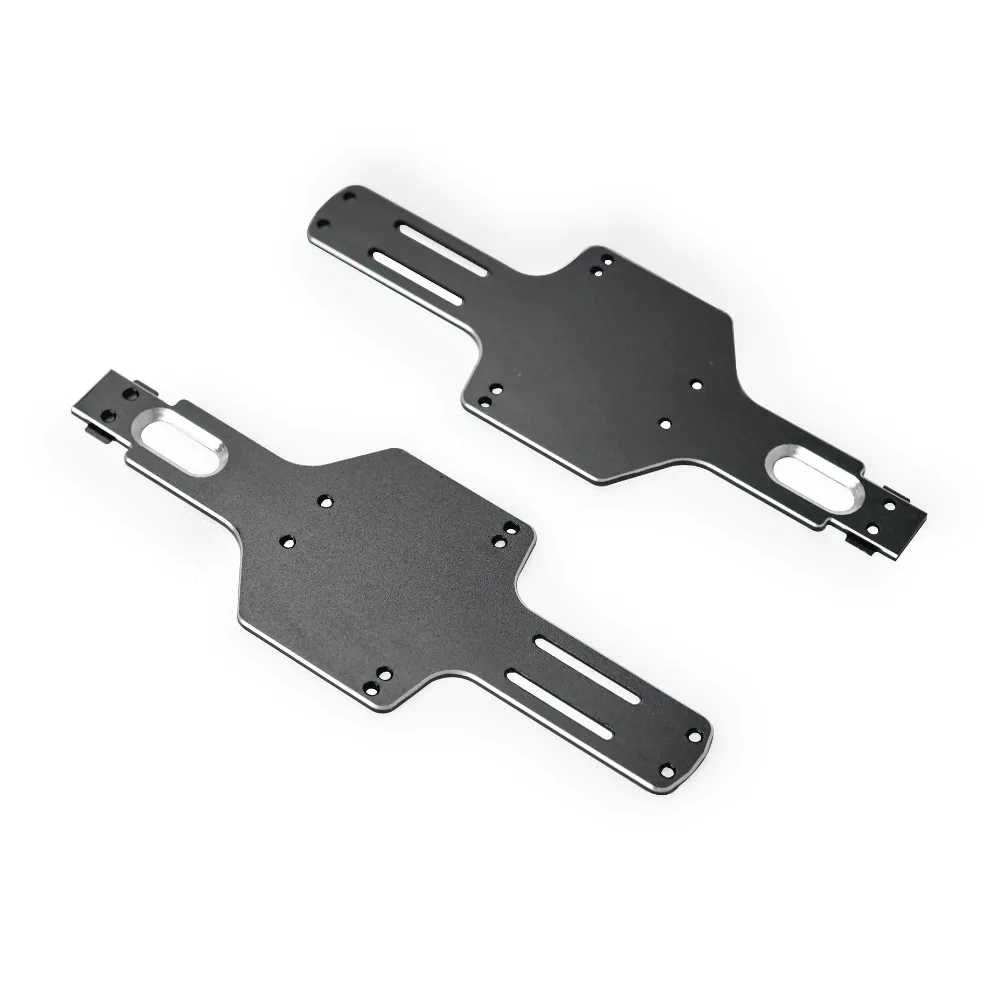
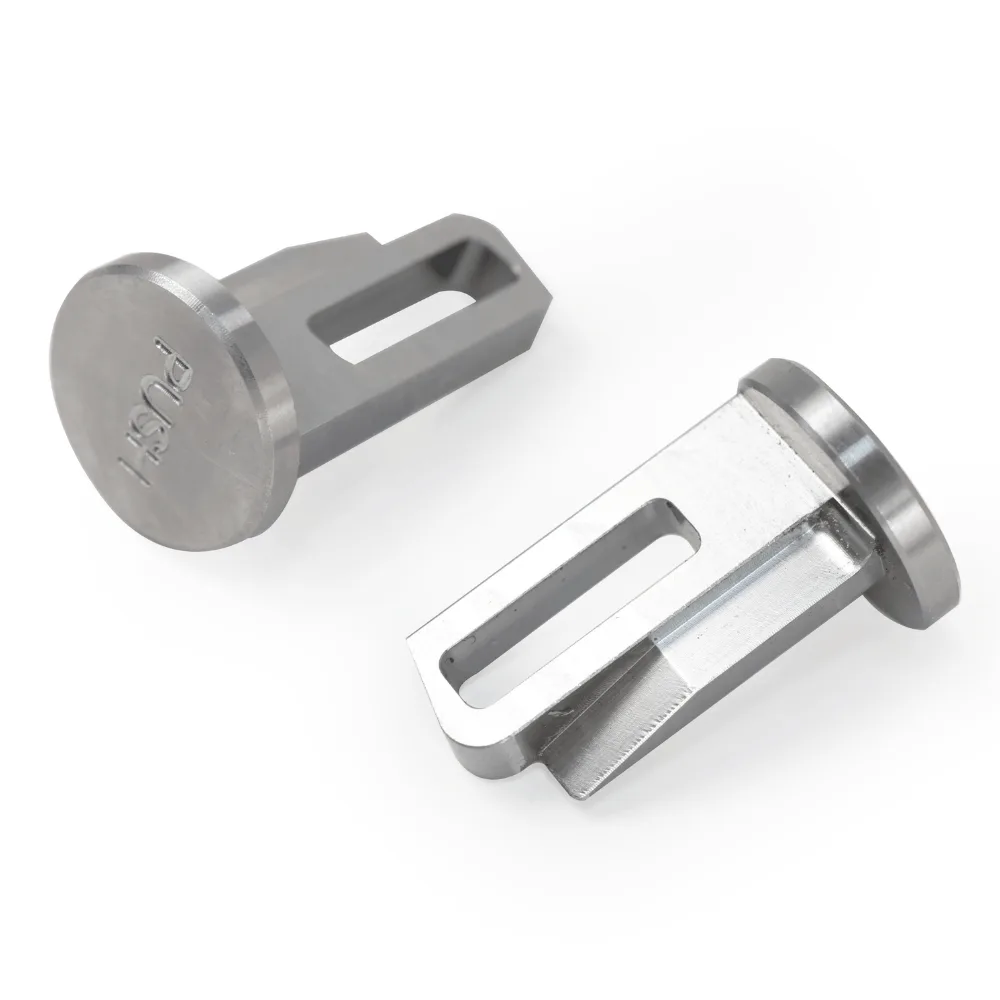
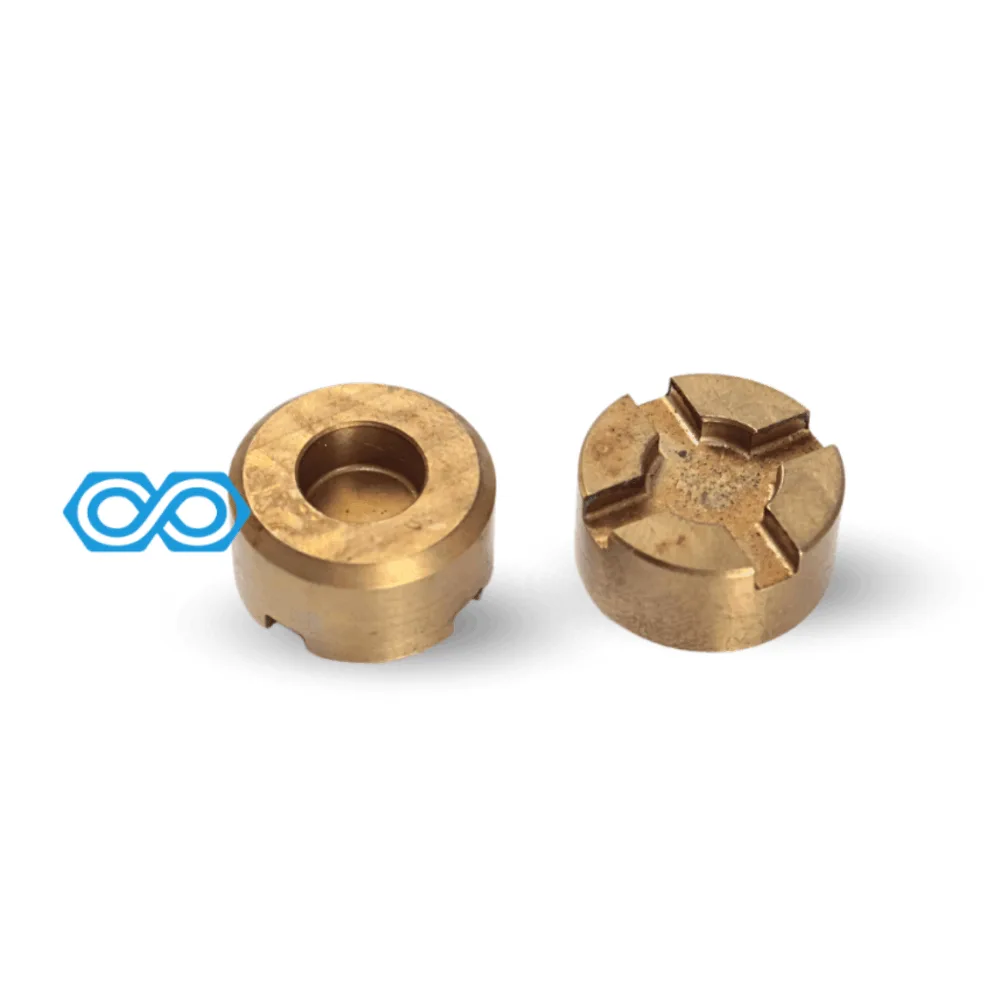
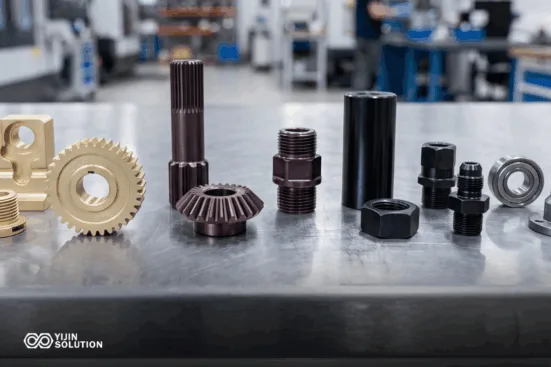
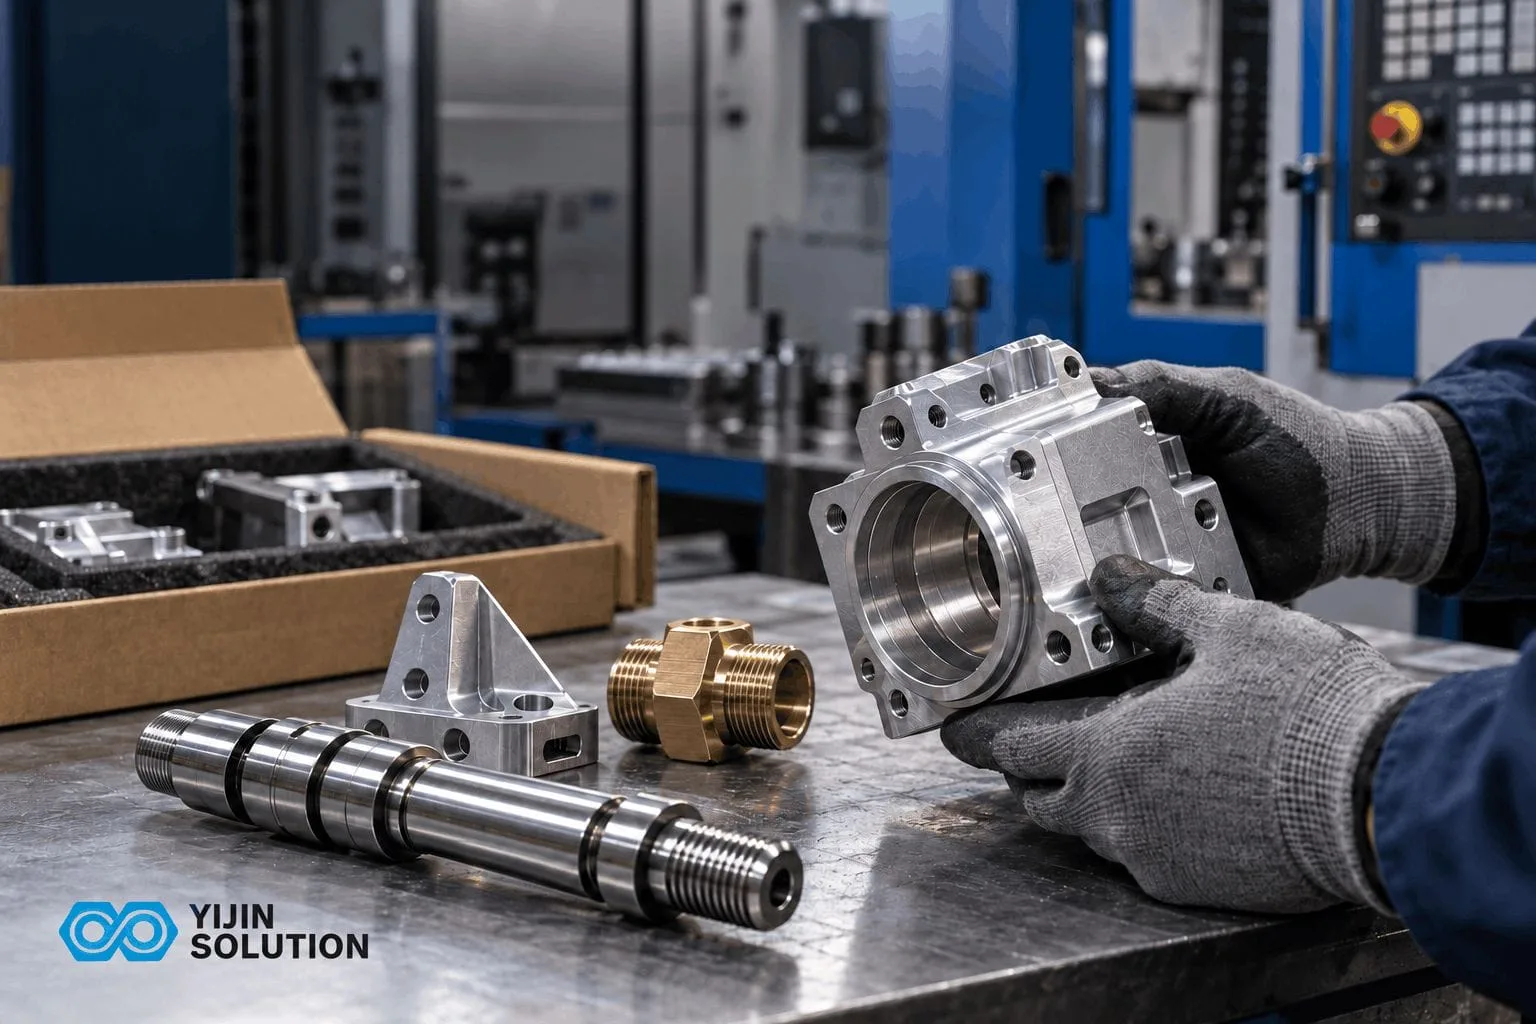
Die Galerie zeigt PVD-beschichtete Teile für Anwendungen in der Automobilindustrie, Luft- und Raumfahrt, Elektronik, Medizintechnik und industriellen Werkzeugbau.
FAQ zur PVD-Beschichtung
Welche Schichtdicke lässt sich mit PVD erreichen?
Standard-PVD-Beschichtungen reichen von 0,5 bis 5 Mikrometern. Dünnere Schichten unter 1 Mikrometer erhalten die engsten Toleranzen, und dickere Schichten von 3 bis 5 Mikrometern bieten maximale Verschleißlebensdauer. Die spezifische Dicke hängt vom Beschichtungswerkstoff und den Anwendungsanforderungen ab.
Verändert PVD-Beschichtung meine Teilemaße?
Die Maßänderung ist für die meisten technischen Toleranzen vernachlässigbar, da die Schicht in Mikrometern gemessen wird. Bei Teilen mit Toleranzen enger als ±0,01 mm sollten Abklebung und Schichtdickenziele bereits in der Angebotsphase mit unserem Engineering-Team besprochen werden.
Welche PVD-Beschichtungsfarben bieten Sie an?
Standardfarben je Beschichtungsart sind Gold bei TiN, Dunkelgrau bei TiAlN, Silber bei CrN, Schwarz bei DLC und Goldgelb bei ZrN. Bestätigen Sie die verfügbaren Farben mit unserem Technikteam, bevor Sie sich auf eine Spezifikation festlegen.
Können Sie bestimmte Bereiche maskieren, damit sie unbeschichtet bleiben?
Ja. Gewinde, Passflächen, Lagerbohrungen und andere kritische Merkmale werden maskiert, bevor die Bauteile in die Kammer geladen werden. Die Maskierungsanforderungen werden während der DFM-Analyse bestätigt.
Wie schlägt sich PVD im Vergleich zum Eloxieren bei Aluminiumteilen?
PVD erzeugt einen härteren, dünneren Film und funktioniert auf verschiedenen Substraten, während Eloxieren auf Aluminium beschränkt ist. Für Aluminiumteile, die Kratzfestigkeit und enge Toleranzen erfordern, ist PVD eine Option, erfordert jedoch in der Regel eine Vorbehandlung als Unterschicht. Eloxieren ist einfacher und kostengünstiger für Anwendungen, die ausschließlich Aluminium betreffen.
Wie lang ist die übliche Lieferzeit für PVD-Beschichtung auf CNC-Teilen?
Die Lieferzeit hängt vom Auftragsvolumen, der Teilekomplexität und dem Oberflächenplan ab. Bei den meisten Aufträgen läuft die PVD-Beschichtung parallel zum Fertigungsplan, statt eine separate Oberflächenwarteschlange hinzuzufügen. Unser Engineering-Team bestätigt den Zeitplan in der Angebotsphase.
Bieten Sie PVD-Beschichtung als eigenständige Leistung an oder nur in Verbindung mit Fertigungsaufträgen?
PVD-Beschichtung ist eine Zusatz-Oberflächenbehandlung bei Aufträgen für CNC-Bearbeitung, Blechfertigung und Druckguss. Sie wählen PVD-Beschichtung als Teil der Oberflächenbehandlungsspezifikation entsprechend Ihren Projektanforderungen.

Chinesische Hersteller kundenspezifischer Teile mit schneller Lieferung in die USA
Kurz gesagt: Mehrere in China ansässige Hersteller kundenspezifischer Teile bedienen US-Käufer mit geprüften Zertifizierungen, englischsprachigem Support und Lieferzeiten, die für Prototypen geeignet sind.
Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl
Wie Sie den passenden Prototypenweg und Lieferanten für Aluminiumteile wählen: Toleranzen nach Merkmalstyp, Einflussfaktoren auf die Lieferzeit, Legierungsauswahl,
Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
Jetzt PVD-Beschichtung anfragen
Die PVD-Beschichtung verleiht bearbeiteten und gefertigten Metallteilen Verschleißfestigkeit, geringe Reibung und eine Reihe metallischer Farben, ohne die Teilemaße zu verändern. Yijin Solution bietet PVD-Beschichtungen als Teil der Inhouse-Oberflächenbehandlung an, sodass die Beschichtung gemeinsam mit dem Teil, das sie schützt, spezifiziert und geprüft wird.