Präzises Langdrehen als Lohnfertigung
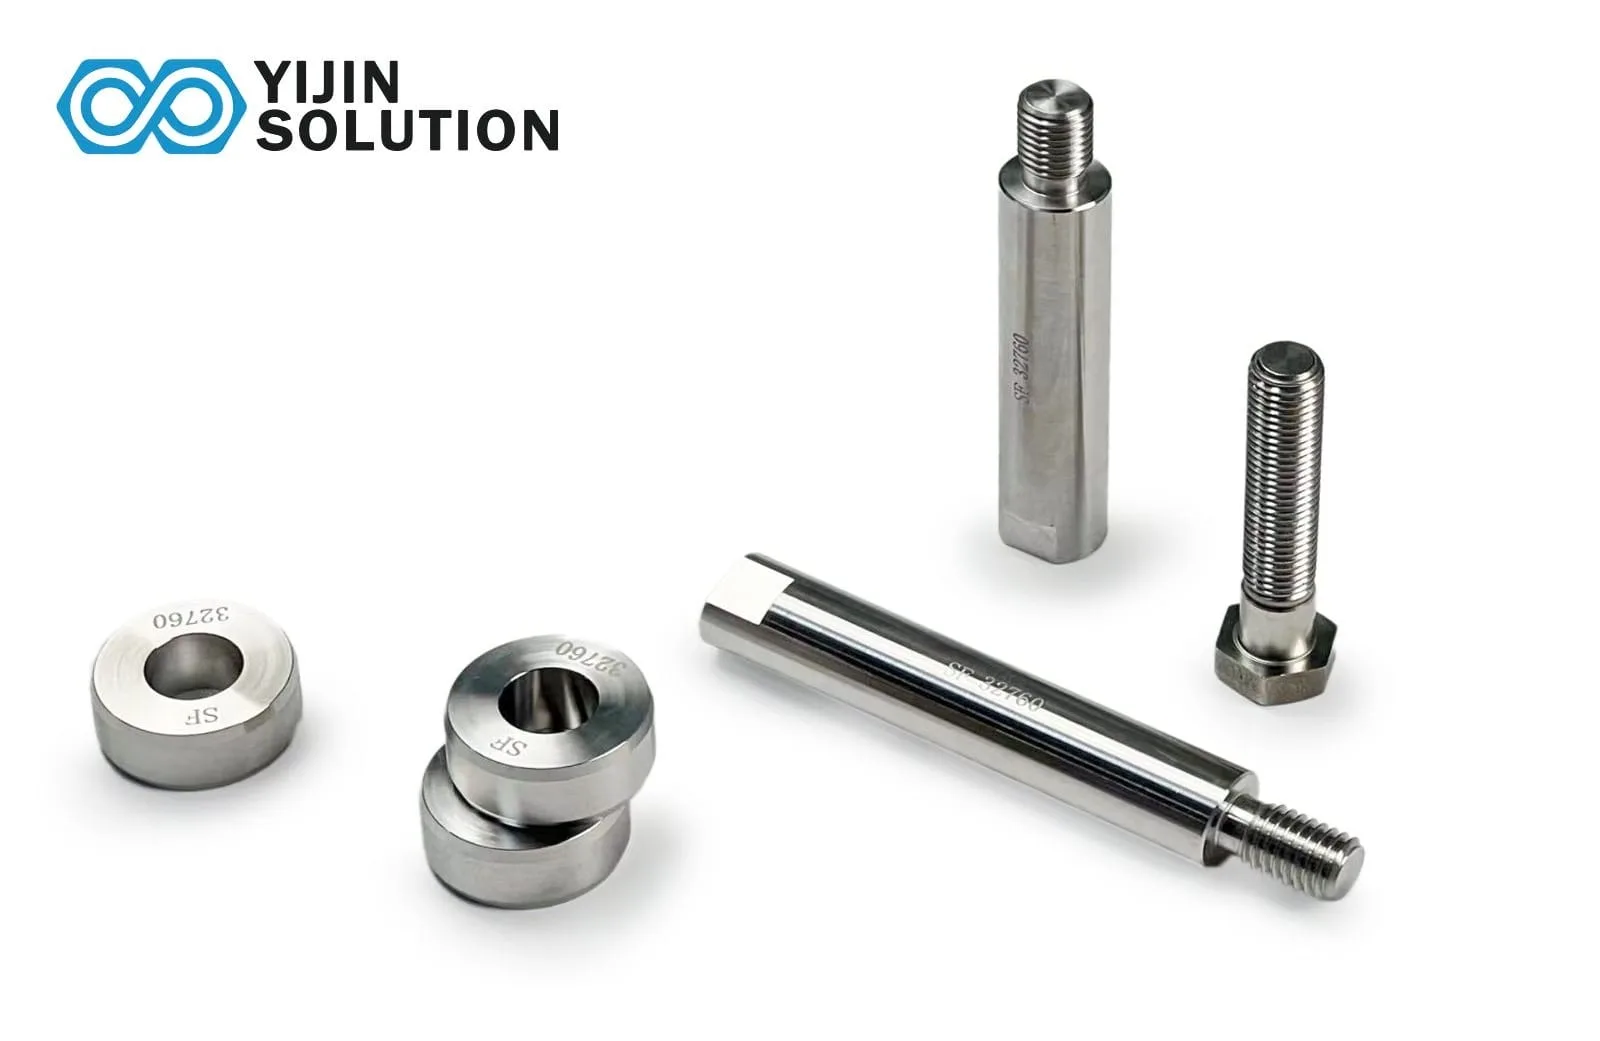
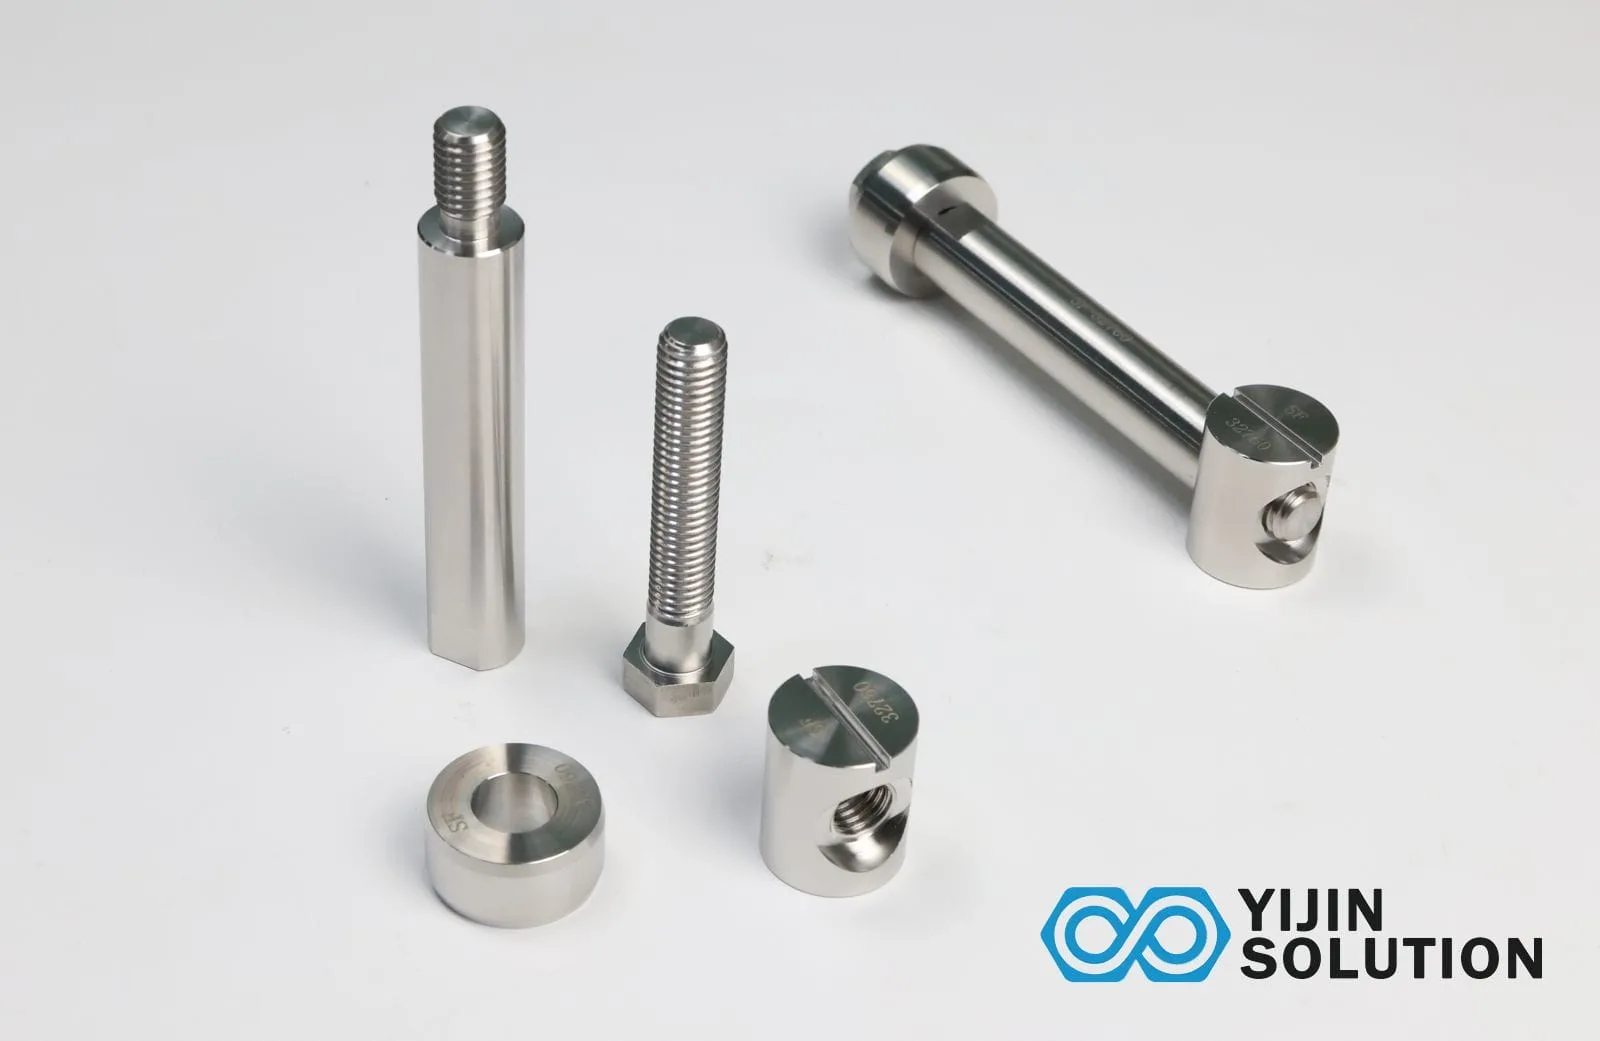
Langdrehen für kleine, hochpräzise zylindrische Teile aus Edelstahl, Messing, Aluminium und Titan. CNC-Drehmaschinen mit Langdrehautomat und Führungsbuchse halten Toleranzen von ±0,01 mm bei Durchmessern bis 32 mm, gefertigt nach ISO 9001 in unserem Werk in Shenzhen.
Laden Sie Ihre STEP-, IGES- oder SLDPRT-Datei hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein sofortiges Angebot.
- Lieferzeit für Muster 1–2 Wochen, Serie 3–4 Wochen
- Toleranzen bis ±0,02 mm; Längen-Durchmesser-Verhältnisse über 3:1
- Durchmesser 0,5 bis 32 mm in Edelstahl, Messing, Aluminium, Titan und technischen Kunststoffen
- Keine Mindestbestellmenge. Von Prototypen bis zur unbeaufsichtigten Serienfertigung
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Langdrehen: Fertigungsmöglichkeiten
Diese Spezifikationen gelten für unsere Langdrehautomaten. Konkrete Toleranzen und Bauteilgeometrie hängen von Werkstoff, Durchmesser und Komplexität der Merkmale ab. Eine technische Prüfung ist auf Anfrage möglich.
| Merkmal | Beschreibung |
|---|---|
| Allgemeintoleranz | ±0,02 mm (±0,0005 in) an Merkmalen bis 32 mm Durchmesser |
| Enge Toleranz | ±0,01 mm typisch; Nachschleifen für Submikron-Oberflächen |
| Durchmesserbereich und L:D-Verhältnis | 0,5 bis 32 mm Stangendurchmesser; Längen-Durchmesser-Verhältnisse über 3:1 mit voller Führungsbuchsenunterstützung |
| Maschinenkonfiguration und Lieferzeit | 7- bis 9-Achs-CNC-Langdrehautomaten mit Gegenspindel und angetriebenen Werkzeugen; Prototypen 1–2 Wochen, Serie 3–4 Wochen |
Materialien für das Langdrehen
Wir bearbeiten über 40 Werkstoffgüten aus Edelstahl, Messing, Aluminium und Sonderlegierungen für Langdrehteile. Jede Stange wird mit Werkszeugnis und Chargenrückverfolgbarkeit geliefert. Die Materialauswahl richtet sich nach der mechanischen Belastung des Bauteils, der Einsatzumgebung und dem Kostenziel.
Rostfreier Stahl
| Typ | Gängige Klassen |
| Austenitisch | 303, 304, 316 |
| Ausscheidungshärtung | 17-4 PH |
| Zerspanbarkeit | 416 |
Messing- und Kupferlegierungen
| Typ | Gängige Klassen |
| Freischneidendes Messing | C360 (UNS C36000) |
| Kupfer | C110, C122 |
| Bronze | C932, Phosphorbronze |
Aluminium
| Typ | Gängige Klassen |
| Universal | 6061-T6, 2011-T3 |
| Hochfest | 7075-T6 |
| Guss und Sonderwerkstoffe | Al-Guss 356 |
Titan und Kunststoffe
| Typ | Gängige Klassen |
| Titan | Grad 2 (CP), Grad 5 (Ti-6Al-4V) |
| Technische Kunststoffe | PEEK, POM (Delrin), PTFE |
| Exotische Legierungen | Inconel 718, Hastelloy C276 |
Oberflächenbehandlungen beim Langdrehen
Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit bei kleinen, präzisionsgedrehten Teilen zu kontrollieren.
Oberflächenbehandlung
SPEZIFIKATION

Wie bearbeitet
Die Teile verlassen den Langdrehautomat direkt mit sauberer Drehqualität und entgrateten Kanten. Standard für Innenbauteile und Teile, die nachgelagert galvanisiert oder beschichtet werden. Oberflächengüte 0,4 bis 1,6 μm Ra.

Passivierung (Edelstahl)
Die Behandlung mit Zitronen- oder Salpetersäure gemäß ASTM A967 entfernt freies Eisen von gedrehten Edelstahloberflächen und stellt die Chromoxidschicht wieder her. Standard bei Medizin- und Lebensmittelkontaktteilen.

Elektropolieren
Elektrochemisches Polieren entfernt eine dünne Oberflächenschicht und erzeugt eine glänzende, extrem glatte Oberfläche bis hinunter zu 0,1 μm Ra. Häufig bei medizinischen Implantaten und Bauteilen, die eine geringe Bakterienanhaftung erfordern.

Brünieren
Alkalische Oxidkonversionsbeschichtung für mäßigen Korrosionsschutz und reduzierte Blendung bei Stahlbefestigern und kleinen Präzisionsbauteilen. Verursacht vernachlässigbare Maßänderungen.

Galvanisierung (Nickel, Gold)
Chemisch Nickel, Gold und Silber als Beschichtung für elektrische Leitfähigkeit, Lötbarkeit und Korrosionsbeständigkeit auf Steckerstiften und elektronischen Kontakten. Schichtdicke 2 bis 10 µm.

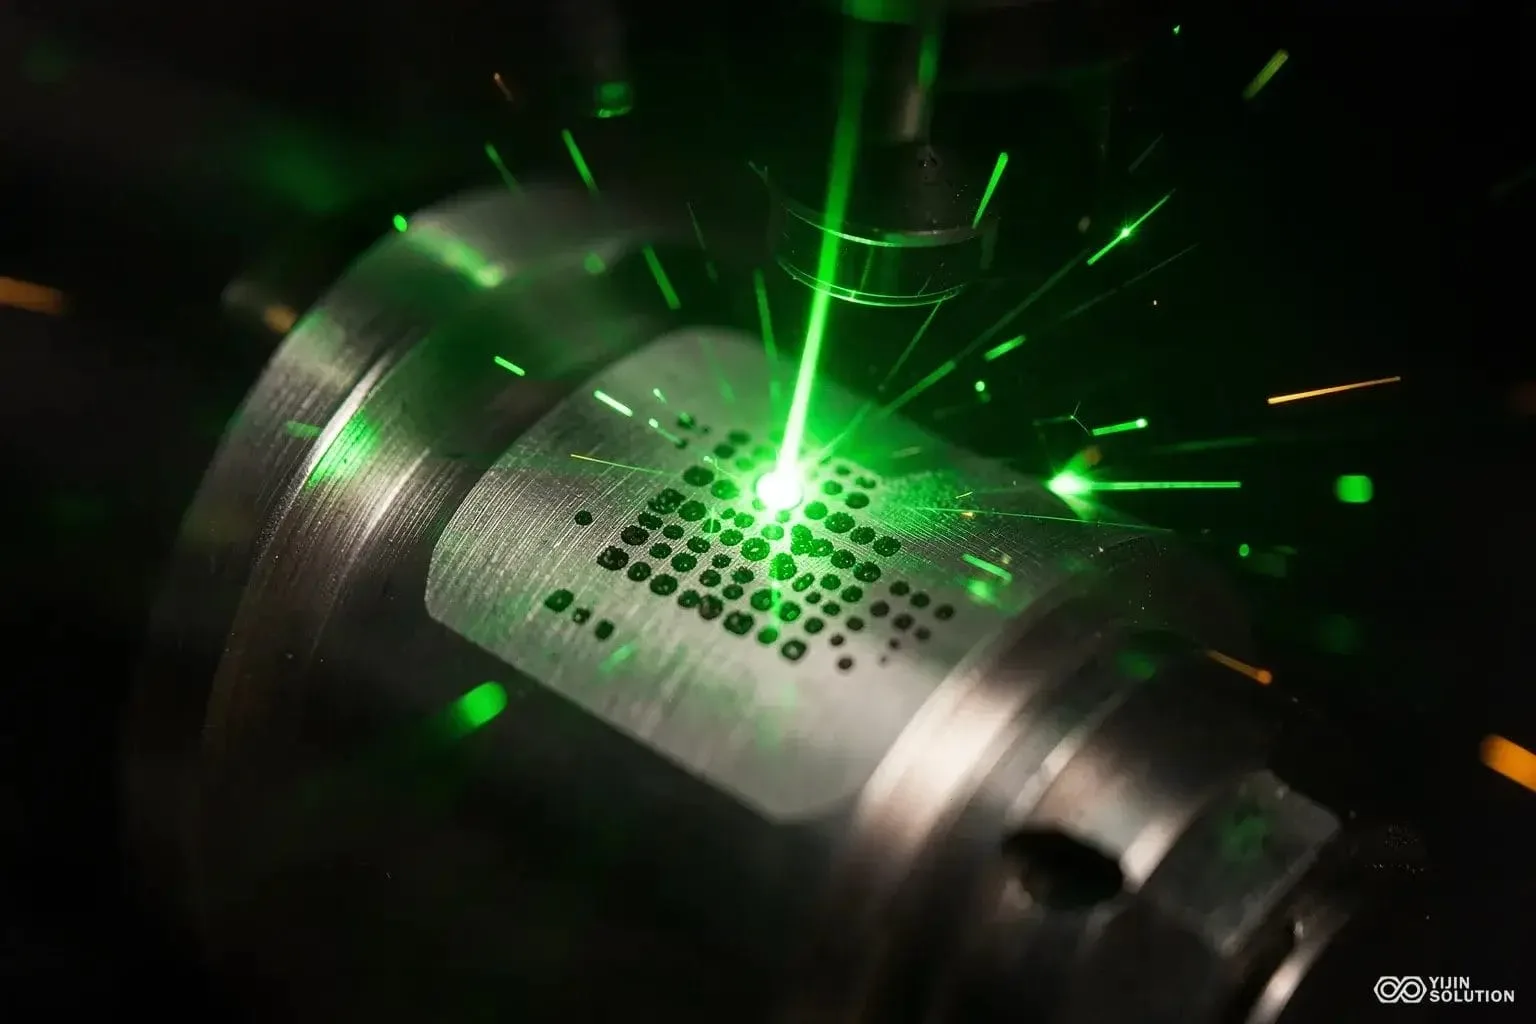
Lasermarkierung
Dauerhafte Teilenummern, Chargencodes und UDI-Kennzeichnungen für medizinische und Rückverfolgbarkeitsanforderungen, berührungslos und ohne Entfernung der Beschichtung aufgebracht.
Arten des Langdrehens, die wir anbieten
Wir führen das Langdrehen unter einem Dach mit Einspindel-, angetriebenen Werkzeug- und Gegenspindelmaschinen durch. Nachfolgend die wichtigsten Konfigurationen und wofür sich jede eignet.

Einspindel-Langdrehautomat
Ein Langdrehautomat führt Stangenmaterial durch eine Führungsbuchse zu einem einzelnen Revolver. Bewältigt die meisten Drehteile mit kleinem Durchmesser bei hervorragender Toleranzkontrolle. Durchmesserbereich 0,5 bis 20 mm; Spindeldrehzahlen bis 10.000 U/min.
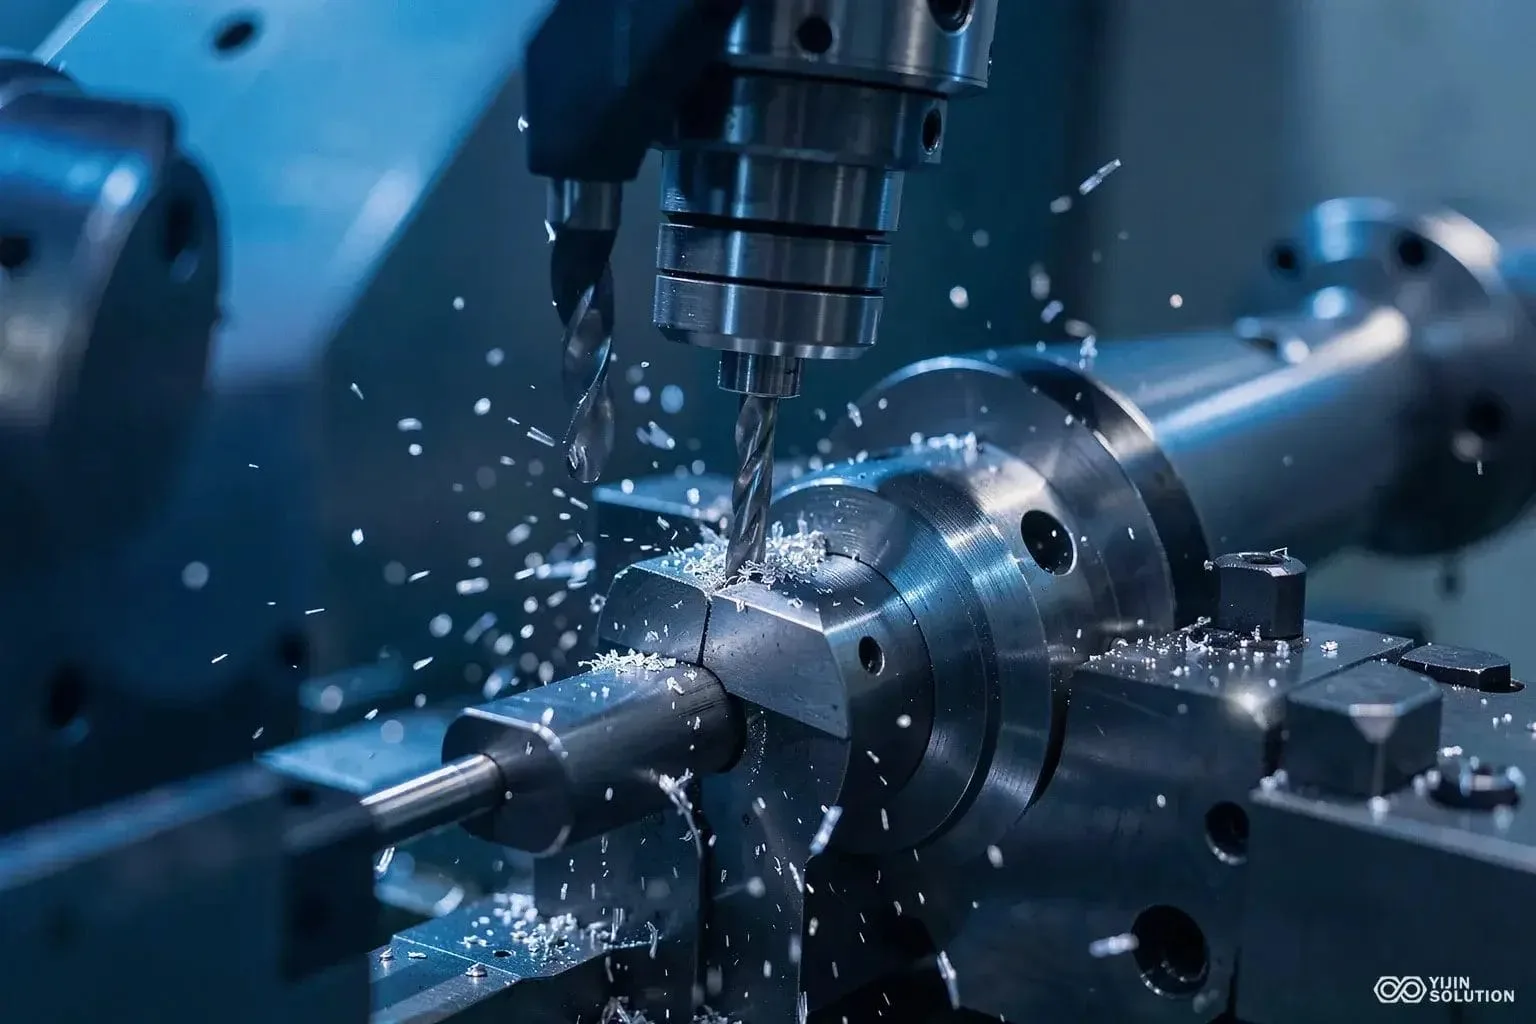
Langdrehen mit angetriebenen Werkzeugen
Ergänzt angetriebene Werkzeuge am Hauptrevolver für Fräsen außerhalb der Achse, Querbohren und Gewindeschneiden, ohne das Teil aus der Führungsbuchse zu nehmen. Standard für Teile, die Flächen, Bohrungen oder Nuten außerhalb der Drehachse benötigen.
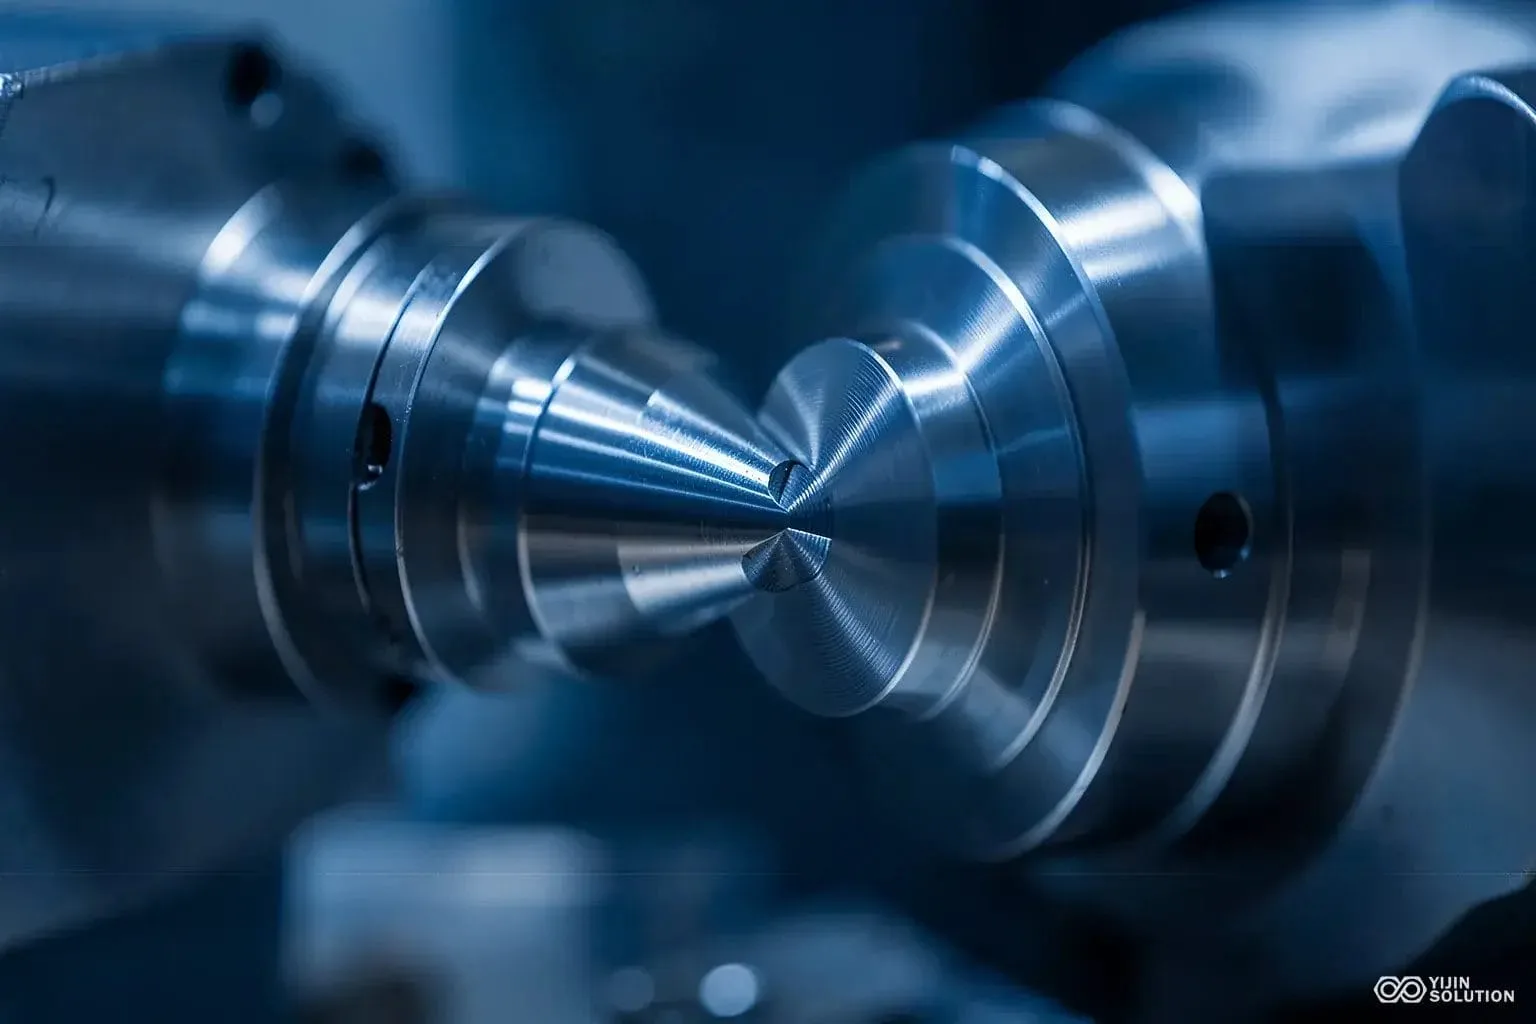
Langdrehautomat mit Gegenspindel
Eine zweite Spindel übernimmt das Teil nach der Hauptbearbeitung, um die Rückseitenbearbeitung und das Abstechen im selben Zyklus abzuschließen und die Rundlaufgenauigkeit zwischen Vorder- und Rückseitenmerkmalen im Mikrometerbereich zu halten.
Anwendungen des Langdrehens
Komponenten für chirurgische Instrumente, Knochenschrauben, Teile für Zahnimplantate und Stifte für Diagnosegeräte aus 316L-Edelstahl, Titan und PEEK. Passiviert und bis auf Chargenebene rückverfolgbar.
Steckerstifte, Kontaktklemmen und Mikrobefestigungselemente aus Messing und Berylliumkupfer mit Nickel- oder Goldbeschichtung für Leitfähigkeit und Lötbarkeit.
Kleine Strukturbefestigungen, Hydraulikanschlüsse und Sensorgehäuse aus Titan und Edelstahl, gefertigt nach Luftfahrt-Toleranz- und Rückverfolgbarkeitsstandards.
Einspritzdüsenkomponenten, Sensorgehäuse, Ventilstifte und Getriebeteile aus Stahl und Messing mit engen Rundheit- und Konzentrizitätstoleranzen.
Kleine Präzisionswellen, Ventilschäfte und Befestigungselemente für Kaffeemaschinen, Mixer und Küchengeräte aus Messing und Edelstahl.
Uhrenschäfte, Kronen und Gehäusekomponenten aus Edelstahl und Messing, gefertigt in den engen optischen und maßlichen Toleranzen, die Luxusgüter erfordern.
Ventilkörper, Anschlussnippel und Hydraulikkomponenten aus Messing und Edelstahl mit präzisen Gewinden und Dichtflächen.
Kleine Präzisionsstifte, Buchsen und Mechanikkomponenten aus Stahl und Edelstahl mit engen Toleranz- und Wiederholbarkeitsanforderungen.
Miniaturwellen, Buchsen und Verbindungsstifte für Aktoren und Endeffektoren aus Edelstahl, Messing und technischen Kunststoffen.
Yijin Solution Langdreh-Fabrik
Yijin Solution betreibt eine 12.000 m² große Fertigungsanlage in Shenzhen, China. Unsere Langdrehzelle betreibt CNC-Langdrehautomaten mit Gegenspindel- und angetriebenen Werkzeugkonfigurationen, unterstützt durch 137 Prüfinstrumente einschließlich Präzisionsmessschiebern, optischen Komparatoren und CMMs zur Verifizierung von Kleindurchmesserteilen mit engen Toleranzen. Stangenmaterial bewegt sich vom Rohmaterial durch Drehen, Bearbeitung und Inspektion, ohne die Anlage zu verlassen.
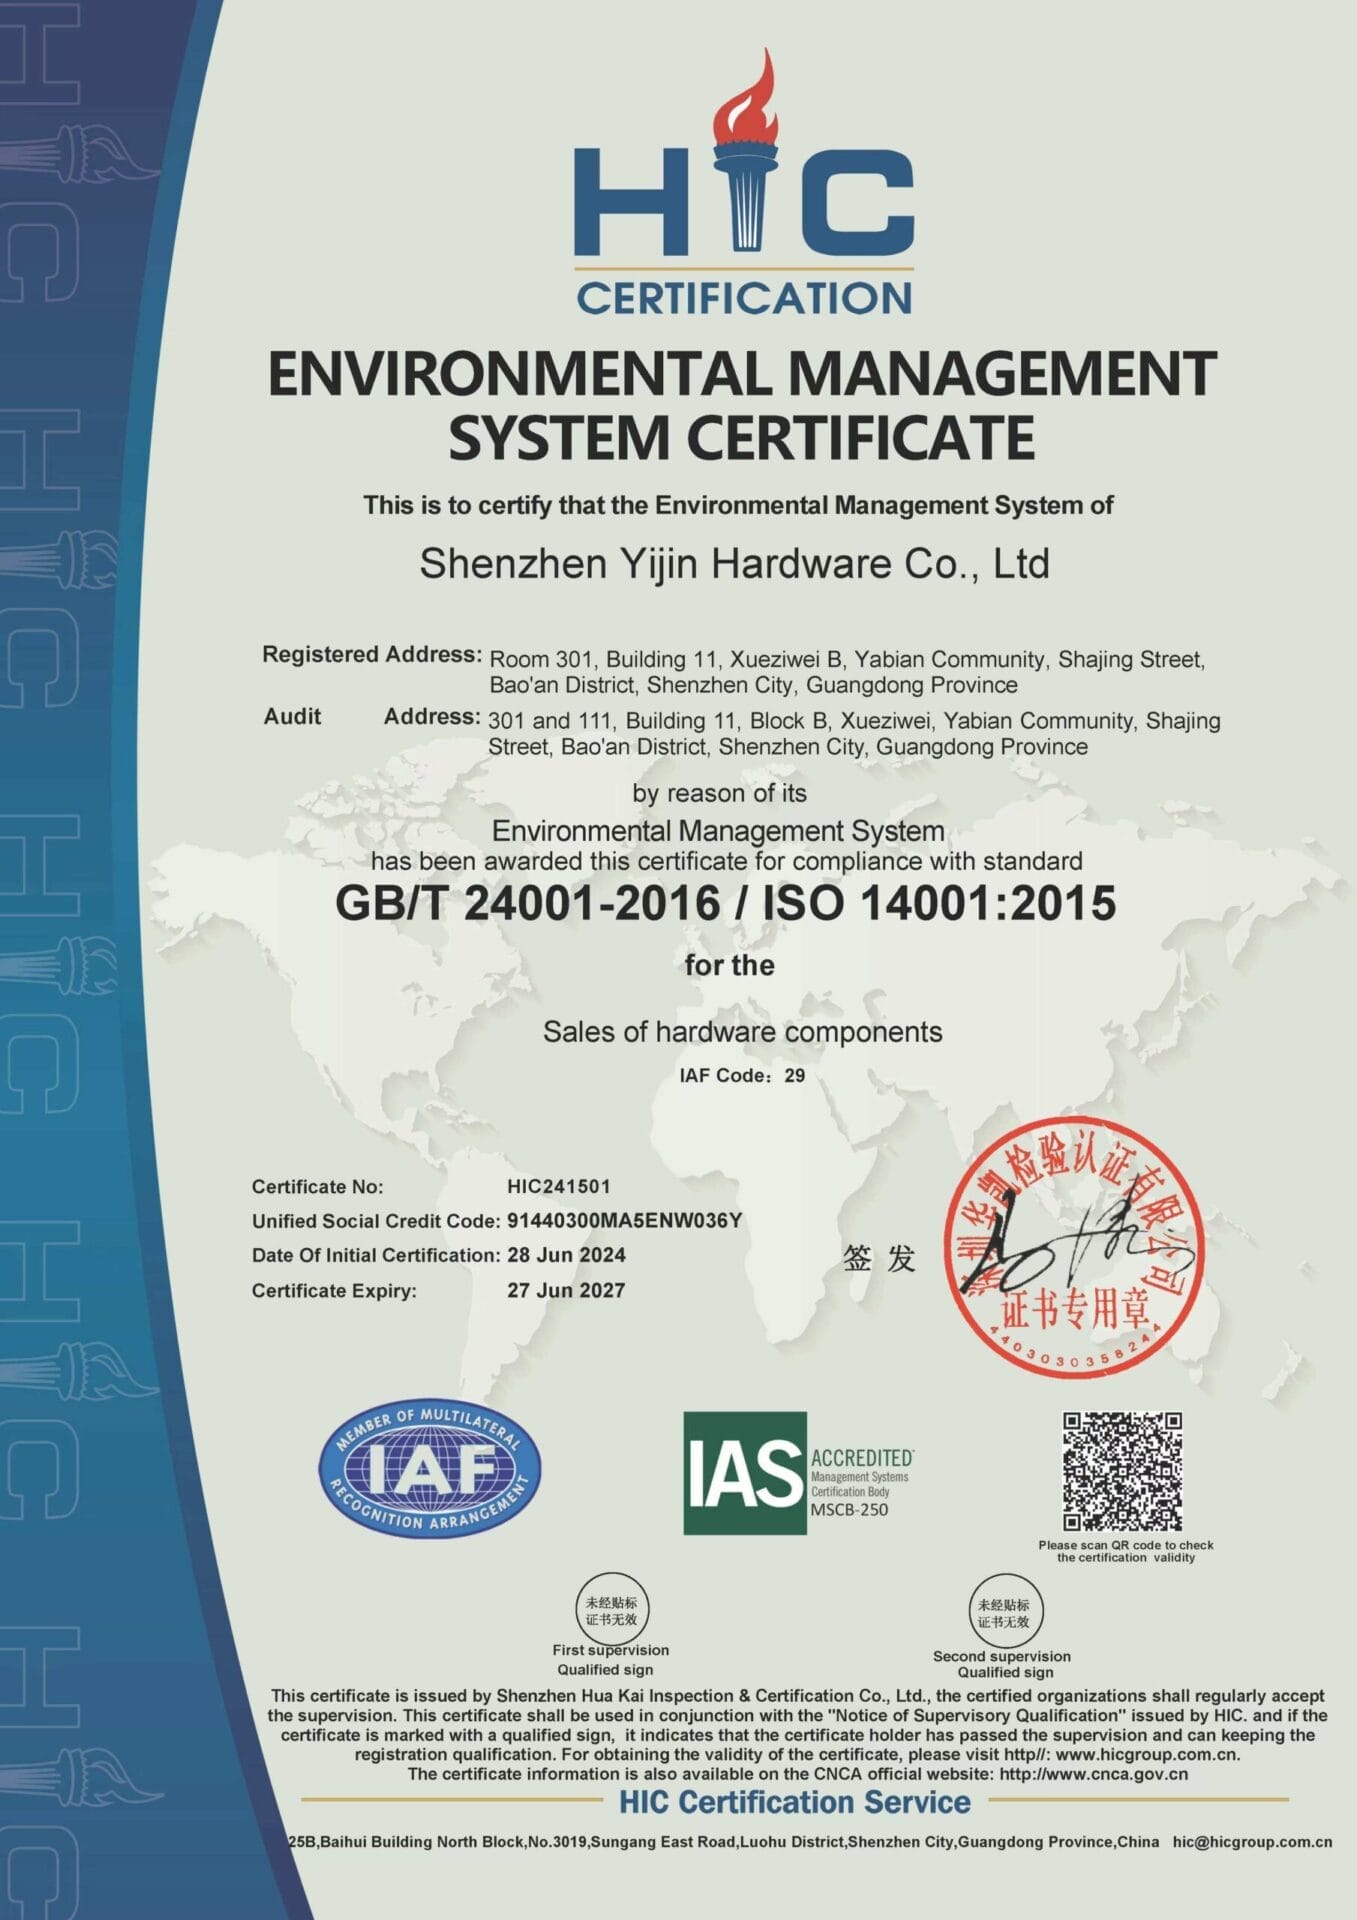
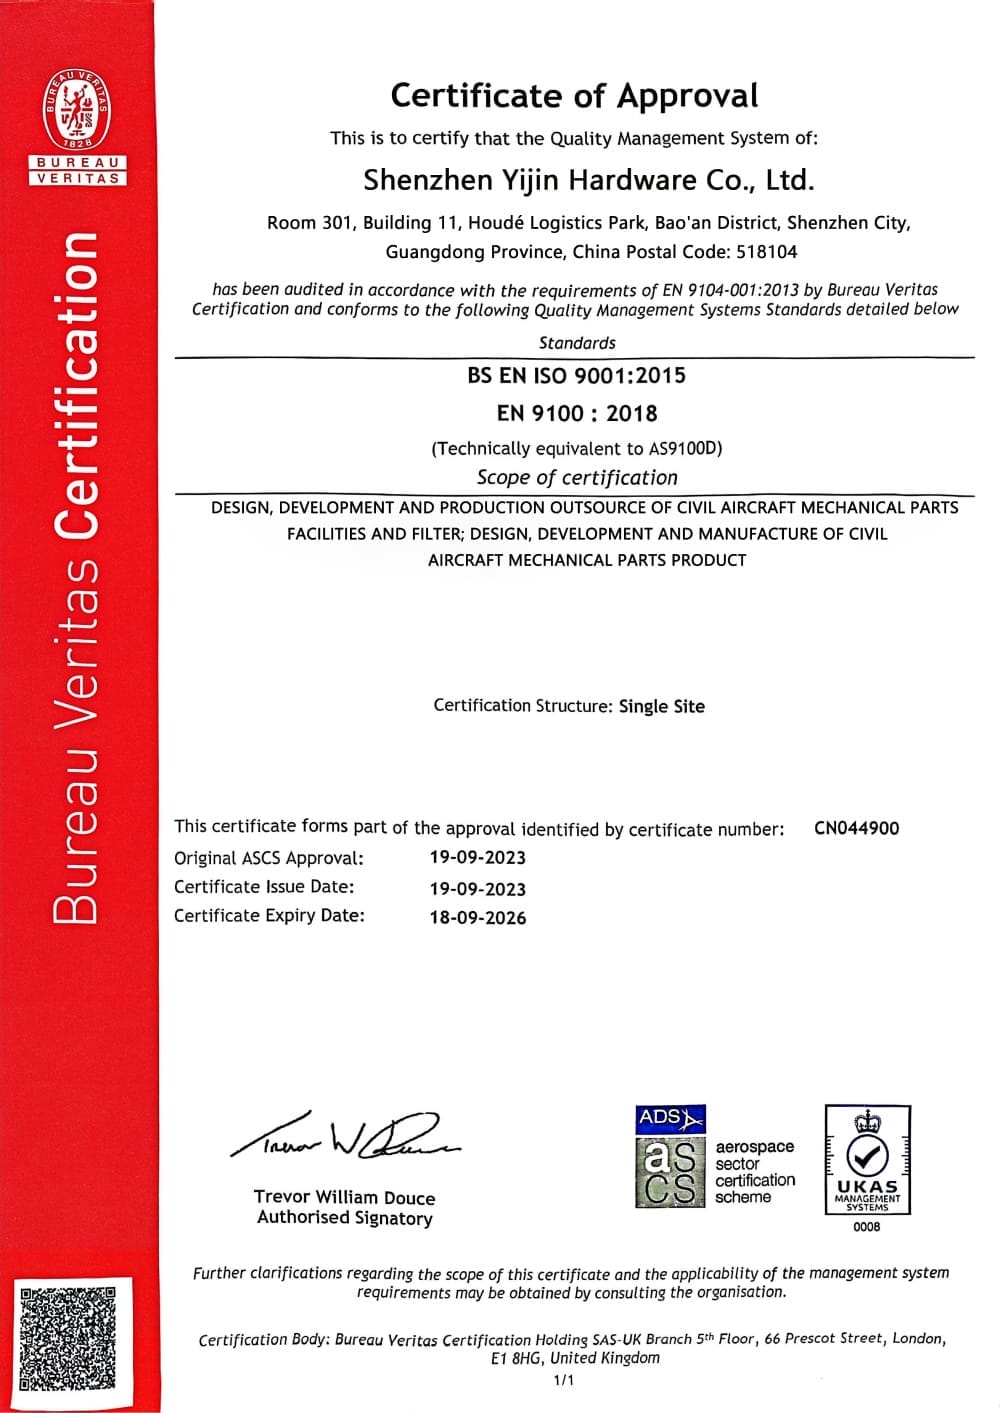
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten und Materialzertifikaten geliefert, und die Fertigung läuft unter unserem ISO 9001-Qualitätsmanagementsystem.
Was ist Langdrehen?
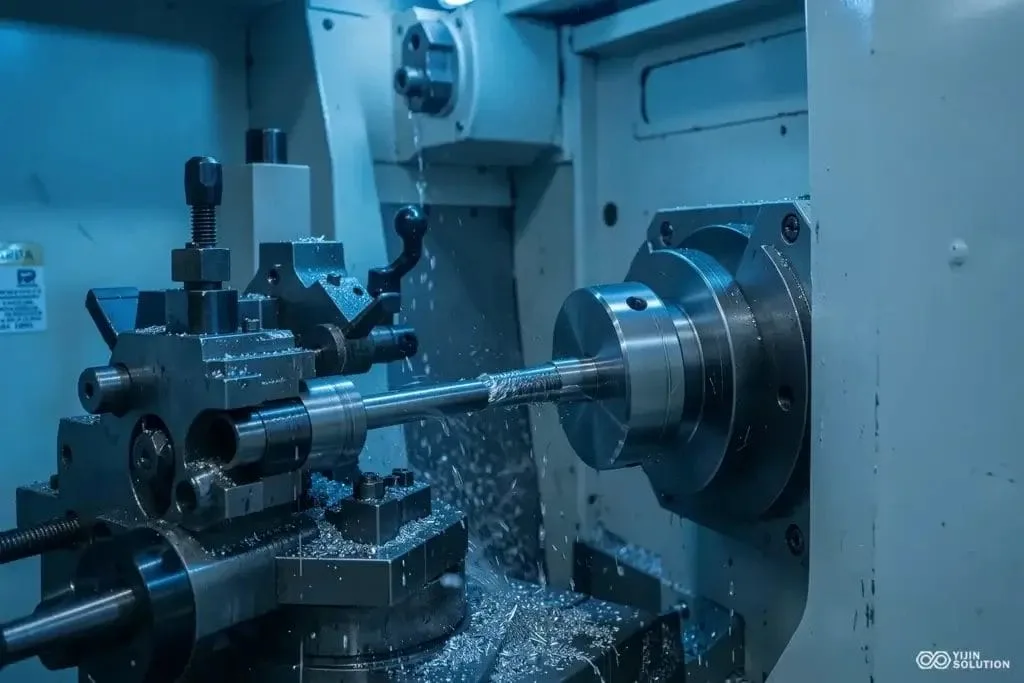
Beim Langdrehen werden kleine zylindrische Metall- und Kunststoffteile geformt, indem Stangenmaterial durch eine Führungsbuchse direkt neben dem Schneidwerkzeug zugeführt wird. Die Buchse stützt das Material am Schnittpunkt, sodass dünne, lange Teile nicht verbiegen oder vom Werkzeug wegschwingen, wie es bei einer Drehmaschine möglich ist, die die Stange nur an einem Ende hält.
Der Name stammt aus der Schweizer Uhrenindustrie, wo das Verfahren entwickelt wurde, um die winzigen, präzisen Stifte und Wellen zu drehen, die Uhren erfordern. Dieselbe Bauweise mit gleitendem Spindelstock fertigt heute Kleinteile in der Medizintechnik, Elektronik und Automobilindustrie mit engeren Toleranzen, als die meisten anderen CNC-Verfahren erreichen.

So funktioniert das Langdrehen
Das Langdrehen folgt für jedes stangengeführte Teil einem wiederholbaren Zyklus.
- Stangenladen. Ein Stangenlader führt das Rohmaterial durch die Spindel und die Führungsbuchse der Maschine und positioniert das Material für den ersten Schnitt.
- Führungsbuchsen-Unterstützung. Die Buchse klemmt direkt neben dem Schneidwerkzeug um die Stange und hält das Material stabil, während es für jeden Arbeitsgang nach vorn gleitet.
- Drehen und angetriebene Werkzeuge. Der Hauptrevolver dreht das Außenprofil, während angetriebene Werkzeuge Planflächen fräsen, Querbohrungen einbringen oder Gewinde schneiden, ohne das Teil aus der Spannzange zu nehmen.
- Übergabe an die Gegenspindel. Eine zweite Spindel übernimmt das Teil, bearbeitet die Rückseite und trennt es ab, wodurch das Teil in einem durchgängigen Zyklus fertiggestellt wird.
- Kühlmittel und Prüfung. Hochdruck-Kühlmittel durch das Werkzeug spült Späne aus tiefen, engen Merkmalen und kontrolliert die Wärme beim kontinuierlichen Schneiden mit kleinem Durchmesser; anschließend prüft der Bediener die kritischen Maße, bevor der nächste Stab vorgeschoben wird.
Ein typisches einfaches Teil wird in 1 bis 2 Wochen geliefert. Komplexere Teile mit mehreren Bearbeitungsschritten dauern 3 bis 4 Wochen.
Warum Yijin Solution für Langdrehen wählen
Wir kontrollieren jeden Schritt des Langdrehens vom Stangenmaterial über das Drehen und die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Teilequalität und direkte Fabrikpreise ohne Händlermargen.

Präzisionsmessschieber, optische Messgeräte und Koordinatenmessgeräte prüfen jede kritische Charge. Die Teile halten Toleranzen von ±0,02 mm bei Durchmessern von 0,5 bis 32 mm.
Einfache Teile werden in 1 bis 2 Wochen geliefert, komplexe Teile mit mehreren Arbeitsgängen in 3 bis 4 Wochen. Stangenzuführungen halten die Spindeln für unbeaufsichtigte, lights-out-Fertigung am Laufen.
Einzelstück-Prototypen und Serien bis in die Hunderttausende laufen über dieselben Langdrehautomaten und Prüfstandards. Keine Mindestbestellmenge.
Drehen, Fräsen, Bohren und Gewindeschneiden erfolgen in einer Aufspannung auf der Führungsbuchse, wodurch die Rundlaufgenauigkeit gehalten und Handhabungsfehler zwischen den Arbeitsgängen vermieden werden.
Edelstahl, Messing, Aluminium, Titan, Kupferlegierungen und technische Kunststoffe in über 40 Sorten, alle mit Werkszeugnissen und Chargenrückverfolgbarkeit.
Direkte Fabrikpreise ohne Makleraufschläge. Unser Engineering-Team prüft Ihre Zeichnung vor der Programmierung, um zu bestätigen, dass das Teil wirtschaftlich für das Langdrehen geeignet ist.
FAQ zum Langdrehen
1. Was ist CNC-Langdrehen?
CNC-Langdrehen ist ein Präzisionsdrehverfahren, bei dem Stangenmaterial durch eine Führungsbuchse zugeführt wird, um kleine, komplexe zylindrische Teile in hohen Stückzahlen zu fertigen.
Ein gleitender Spindelstock schiebt die Stange durch die Buchse, die direkt neben dem Schneidwerkzeug sitzt und das Material am Schnittpunkt stützt. Dies eliminiert die Durchbiegung, die konventionelle Drehmaschinen bei langen, dünnen Teilen einschränkt.
Angetriebene Werkzeuge und eine Gegenspindel ermöglichen es der Maschine, ein Teil in einer Aufspannung komplett zu drehen, zu fräsen, zu bohren und zu gewinden – mit Toleranzen von ±0,01 mm bei Durchmessern von 0,5 bis 32 mm.
2. Wie unterscheidet sich das Langdrehen vom konventionellen CNC-Drehen?
Die Führungsbuchse ist der Unterschied. Beim Langdrehen wird die Stange direkt neben dem Schneidwerkzeug geführt, während beim konventionellen Drehen das Werkstück nur an einem Ende in einem Futter oder Spannzange gehalten wird.
Diese Unterstützung ermöglicht es Langdrehautomaten, lange, dünne Teile mit Längen-Durchmesser-Verhältnissen über 3:1 zu bearbeiten, ohne Rattern oder Verjüngung, wie sie das Drehen ohne Abstützung bei derselben Geometrie erzeugt. Konventionelles Drehen bleibt bei größeren Durchmessern oder kürzeren Teilen, bei denen keine Durchbiegung auftritt, wirtschaftlicher.
Langdrehautomaten sind außerdem standardmäßig mit angetriebenen Werkzeugen und einer Gegenspindel ausgestattet, sodass Fräsen, Querbohren und Gewindeschneiden im selben Zyklus statt in einem zweiten Arbeitsgang erfolgen.
3. Welche Materialien können beim Langdrehen verwendet werden?
Beim Langdrehen werden Eisen- und Nichteisenmetalle sowie Kunststoffe verarbeitet, um Sonderteile in einer Vielzahl von Größen und Formen herzustellen.
Edelstahl (303, 304, 316, 17-4 PH) ist die Standardwahl für Teile in der Medizintechnik und mit Lebensmittelkontakt. Automatenmessing (C360) lässt sich schnell zerspanen und behält eine saubere Oberfläche für Steckverbinder und Fittings. Aluminium (6061, 7075) und Titan (Grade 2, Grade 5) decken Leichtbau- und Hochfestanwendungen ab.
Technische Kunststoffe wie PEEK und POM sowie exotische Legierungen wie Inconel und Hastelloy sind für spezialisierte Leistungsanforderungen erhältlich. Die Materialauswahl sollte auf die Belastung, die Umgebung und das Kostenziel des Teils abgestimmt sein.
4. Welche Toleranzen, Durchmesser und Achskonfigurationen sind mit Langdrehen möglich?
Standard-Langdrehautomaten halten allgemeine Toleranzen von ±0,0005 in (±0,013 mm) und enge Toleranzen von ±0,01 mm ein, mit optionalem Nachschleifen für Submikron-Anforderungen.
Der Stangendurchmesser liegt typischerweise zwischen 0,5 und 32 mm, und die Führungsbuchse unterstützt Längen-Durchmesser-Verhältnisse über 3:1, weit über das hinaus, was eine Drehmaschine mit festem Spindelkopf ohne Lünette halten kann.
Unsere Langdrehautomaten laufen mit 7 bis 9 Achsen: X und Z am Hauptrevolver, eine angetriebene C-Achse und eine Gegenspindel mit eigenen Achsen für die Rückseitenbearbeitung, bei Spindeldrehzahlen bis 10.000 U/min je nach Durchmesser und Werkstoff.
5. Welche Branchen nutzen Langdrehteile?
Langdrehen wird in zahlreichen Branchen eingesetzt, die kleine, hochpräzise Bauteile benötigen.
Hersteller von Medizintechnik nutzen es für Implantatkomponenten, Teile chirurgischer Instrumente und Stifte für Diagnosegeräte. Elektronikhersteller nutzen es für Steckerstifte und Kontaktklemmen. Programme in Luft- und Raumfahrt sowie Automobilbau nutzen es für kleine Befestigungselemente, Sensorgehäuse und Komponenten für Kraftstoffsysteme, und Hersteller von Luxusgütern nutzen es für Uhrwerkswellen und Gehäuseteile.
6. Ist das Langdrehen bei hohen Stückzahlen wirtschaftlich?
Ja. Langdrehen ist bei mittleren bis hohen Stückzahlen wirtschaftlich, weil die Teile in einem Rüsten fertig werden, ohne zwischen Maschinen zu wechseln, und Stangenlader die Spindeln unbeaufsichtigt laufen lassen.
Rüsten und Programmieren kosten im Vorfeld mehr als eine einfache manuelle Dreharbeit, doch diese Kosten verteilen sich über die Serie. Schnellere Zykluszeiten und weniger Nachbearbeitungsschritte senken die Kosten pro Teil mit steigender Stückzahl, weshalb Langdrehen bei komplexen Teilen in größerer Stückzahl oft das beste Preis-Leistungs-Verhältnis bietet.
7. Was sind die Grenzen der Langdrehbearbeitung?
Langdrehen ist nicht für jedes Teil das richtige Verfahren. Der Durchmesser ist die Hauptbeschränkung: Unsere Maschinen enden bei etwa 32 mm, sodass größere oder sperrige Teile stattdessen konventionelles CNC-Drehen oder -Fräsen erfordern.
Kleinserien rechtfertigen möglicherweise nicht die Rüst- und Programmierkosten des Langdrehens; eine Handvoll einfacher Teile ist auf einer manuellen oder konventionellen CNC-Drehmaschine oft günstiger. Teile, die keine enge Toleranz oder einen kleinen Durchmesser benötigen, profitieren ebenfalls wenig von der Führungsbuchsen-Einrichtung, da das Standarddrehen eine weitere Toleranz zu geringeren Kosten hält.
Die Bearbeitung von Führungsbuchsen erfordert ebenfalls Stangenmaterial, sodass Einzelteile aus großen Rohteilen oder Gussteilen außerhalb ihres Anwendungsbereichs liegen. Unser Engineering-Team weist auf diese Fälle während der DFM-Analyse hin und empfiehlt das besser geeignete Verfahren.
8. Welche Dateiformate akzeptieren Sie und wie läuft der Angebotsprozess ab?
Wir akzeptieren STEP-, IGES- und SLDPRT-Dateien, wobei STEP für Drehteile bevorzugt wird. Laden Sie Ihre CAD-Datei hoch und erhalten Sie sofort ein Angebot auf Basis von Material, Durchmesser und Komplexität der Merkmale.
Bei komplexen Teilen prüft ein Ingenieur die Datei innerhalb von 24 Stunden mit DFM-Hinweisen zur Machbarkeit von Führungsbuchsen und einem verfeinerten Angebot. Nehmen Sie das Angebot online an, und die Fertigung wird sofort eingeplant, wobei Erstmusterteile in der Regel innerhalb von 1 bis 2 Wochen versandt werden.
Leitfäden zum Langdrehen und CNC-Drehen

Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
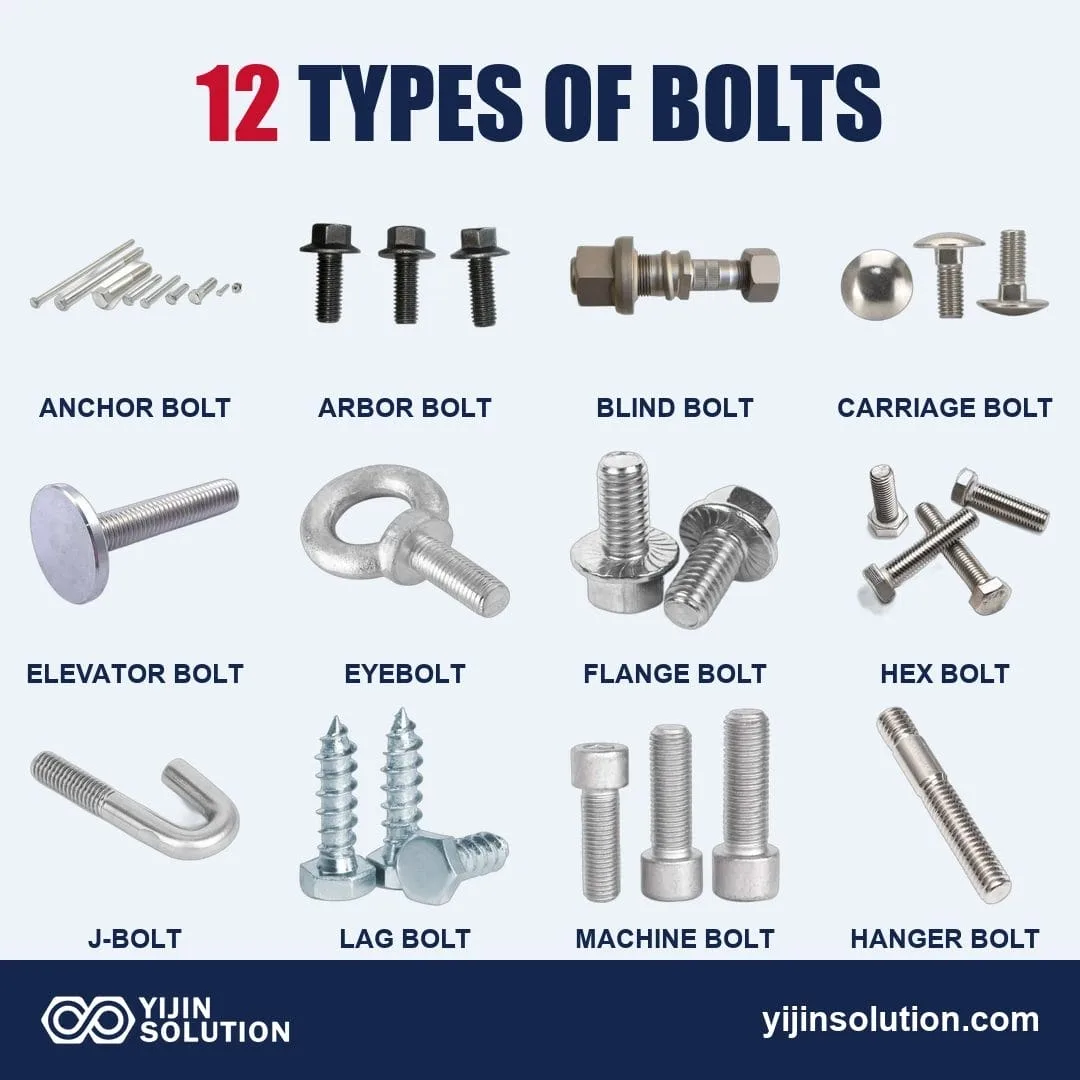
12 Arten von Bolzen mit Bildern und Namen
Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl
Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter
Beginnen Sie noch heute. Teile schnell herstellen lassen.
Kostenlose Konstruktionsunterlagen für Frästeile nach Ihren Projekten mit kürzeren Lieferzeiten.