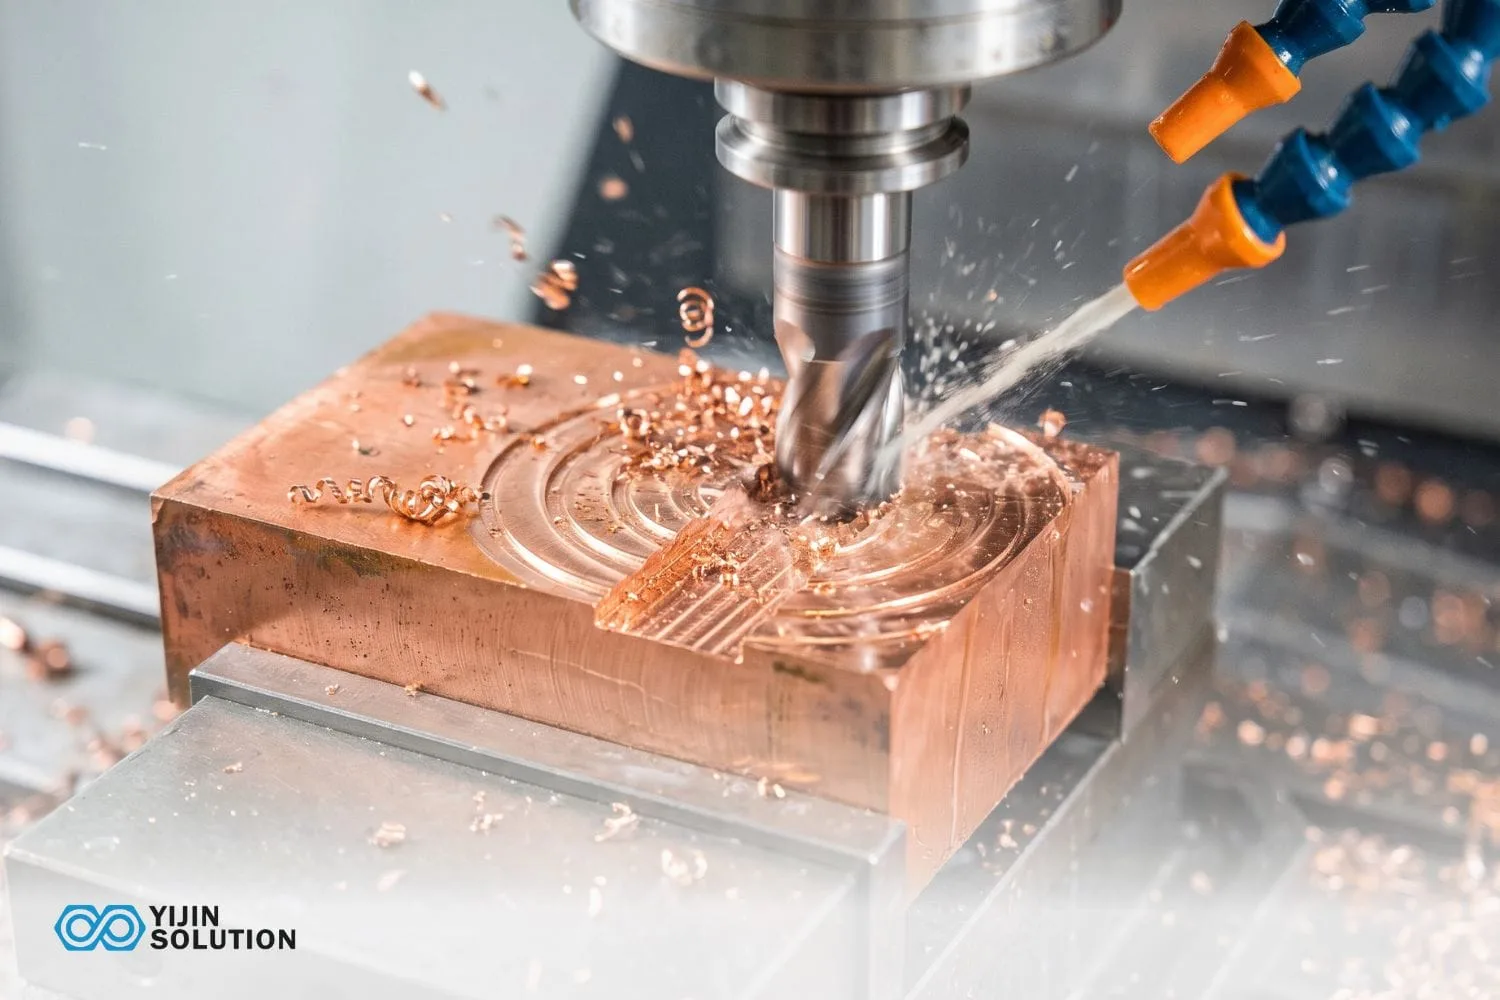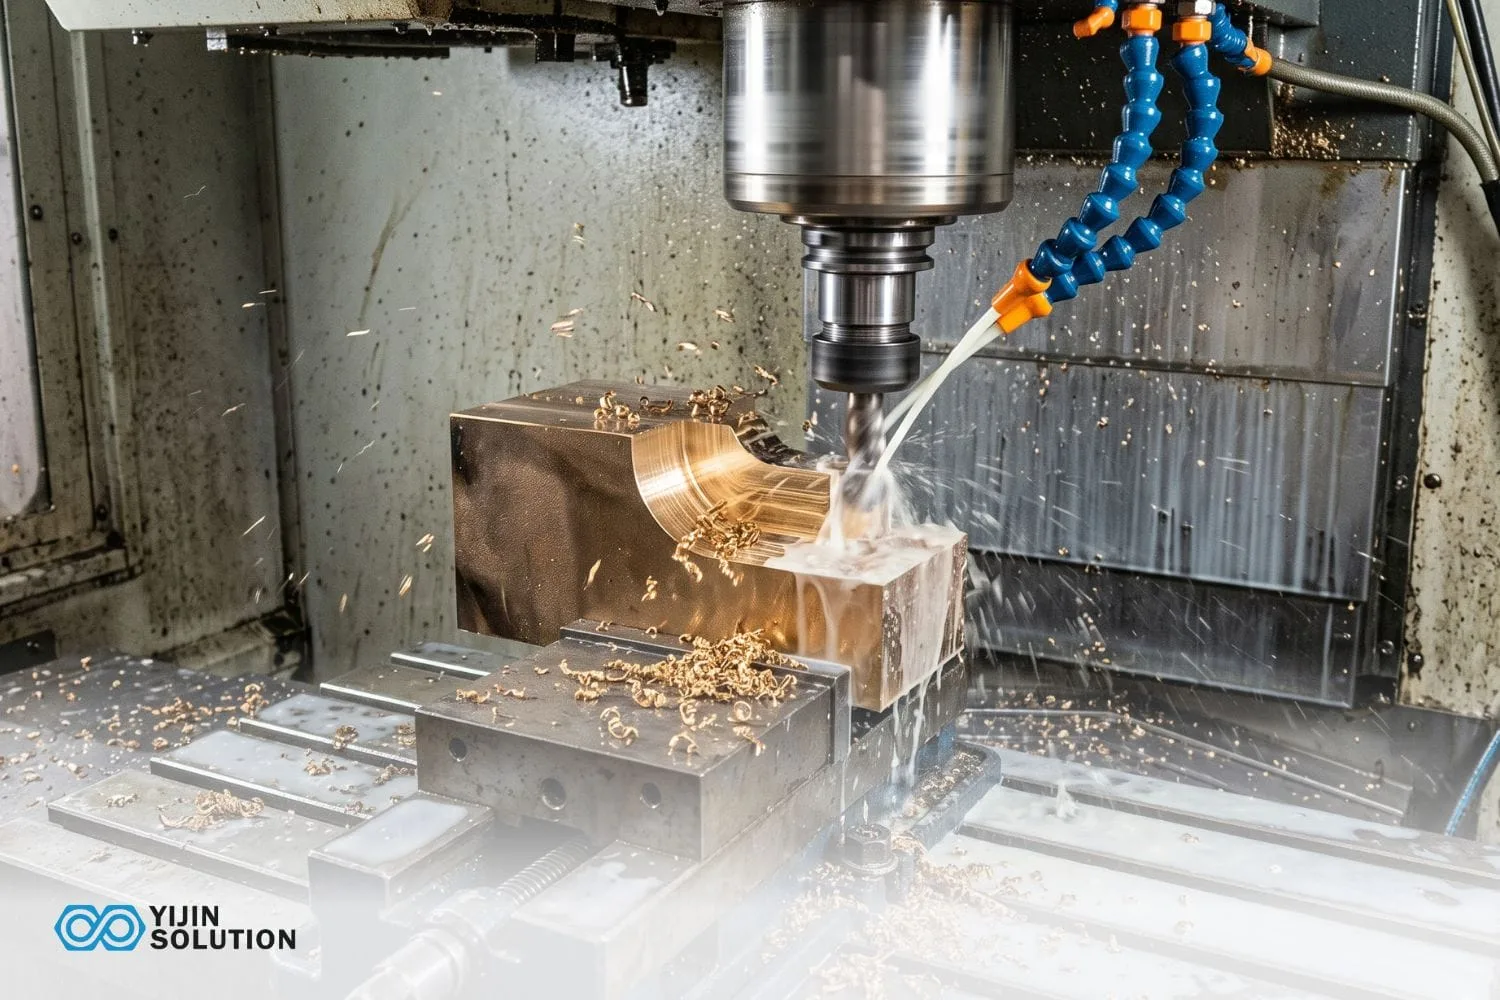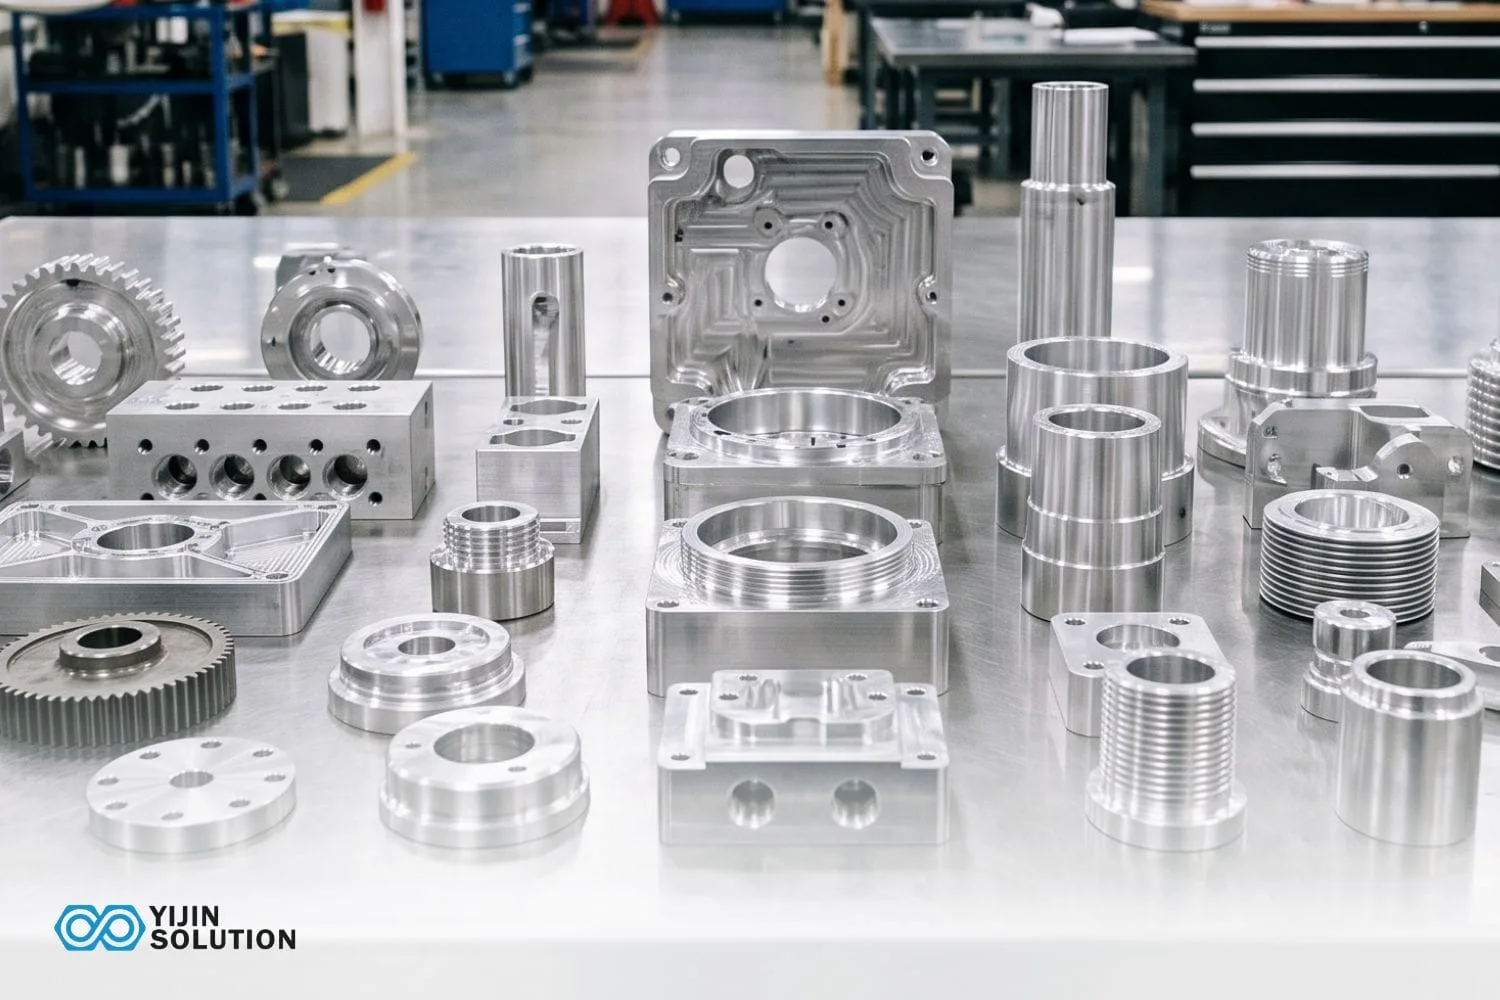
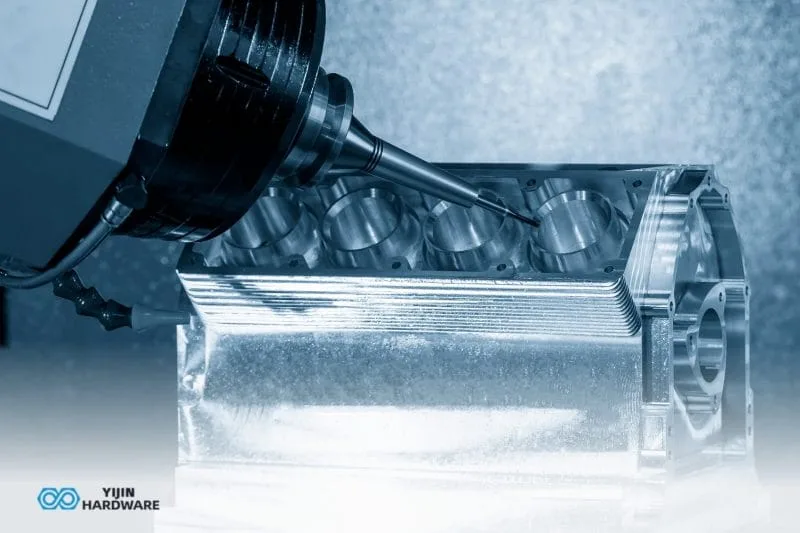
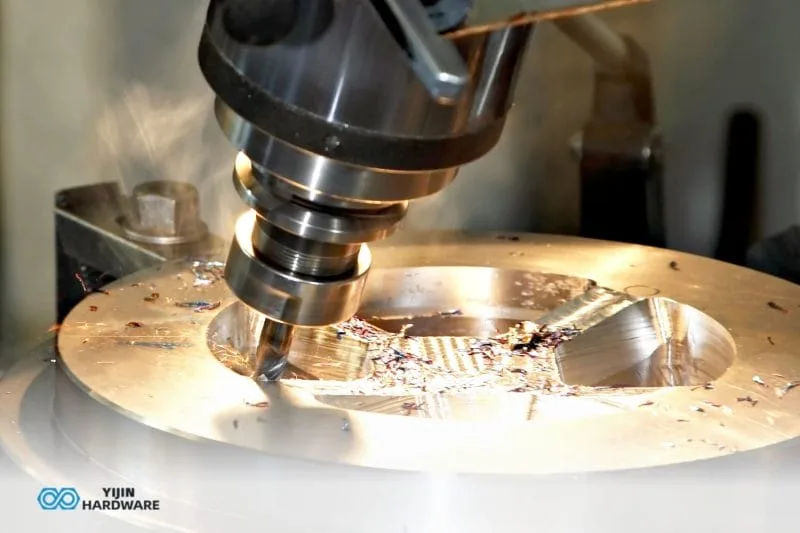

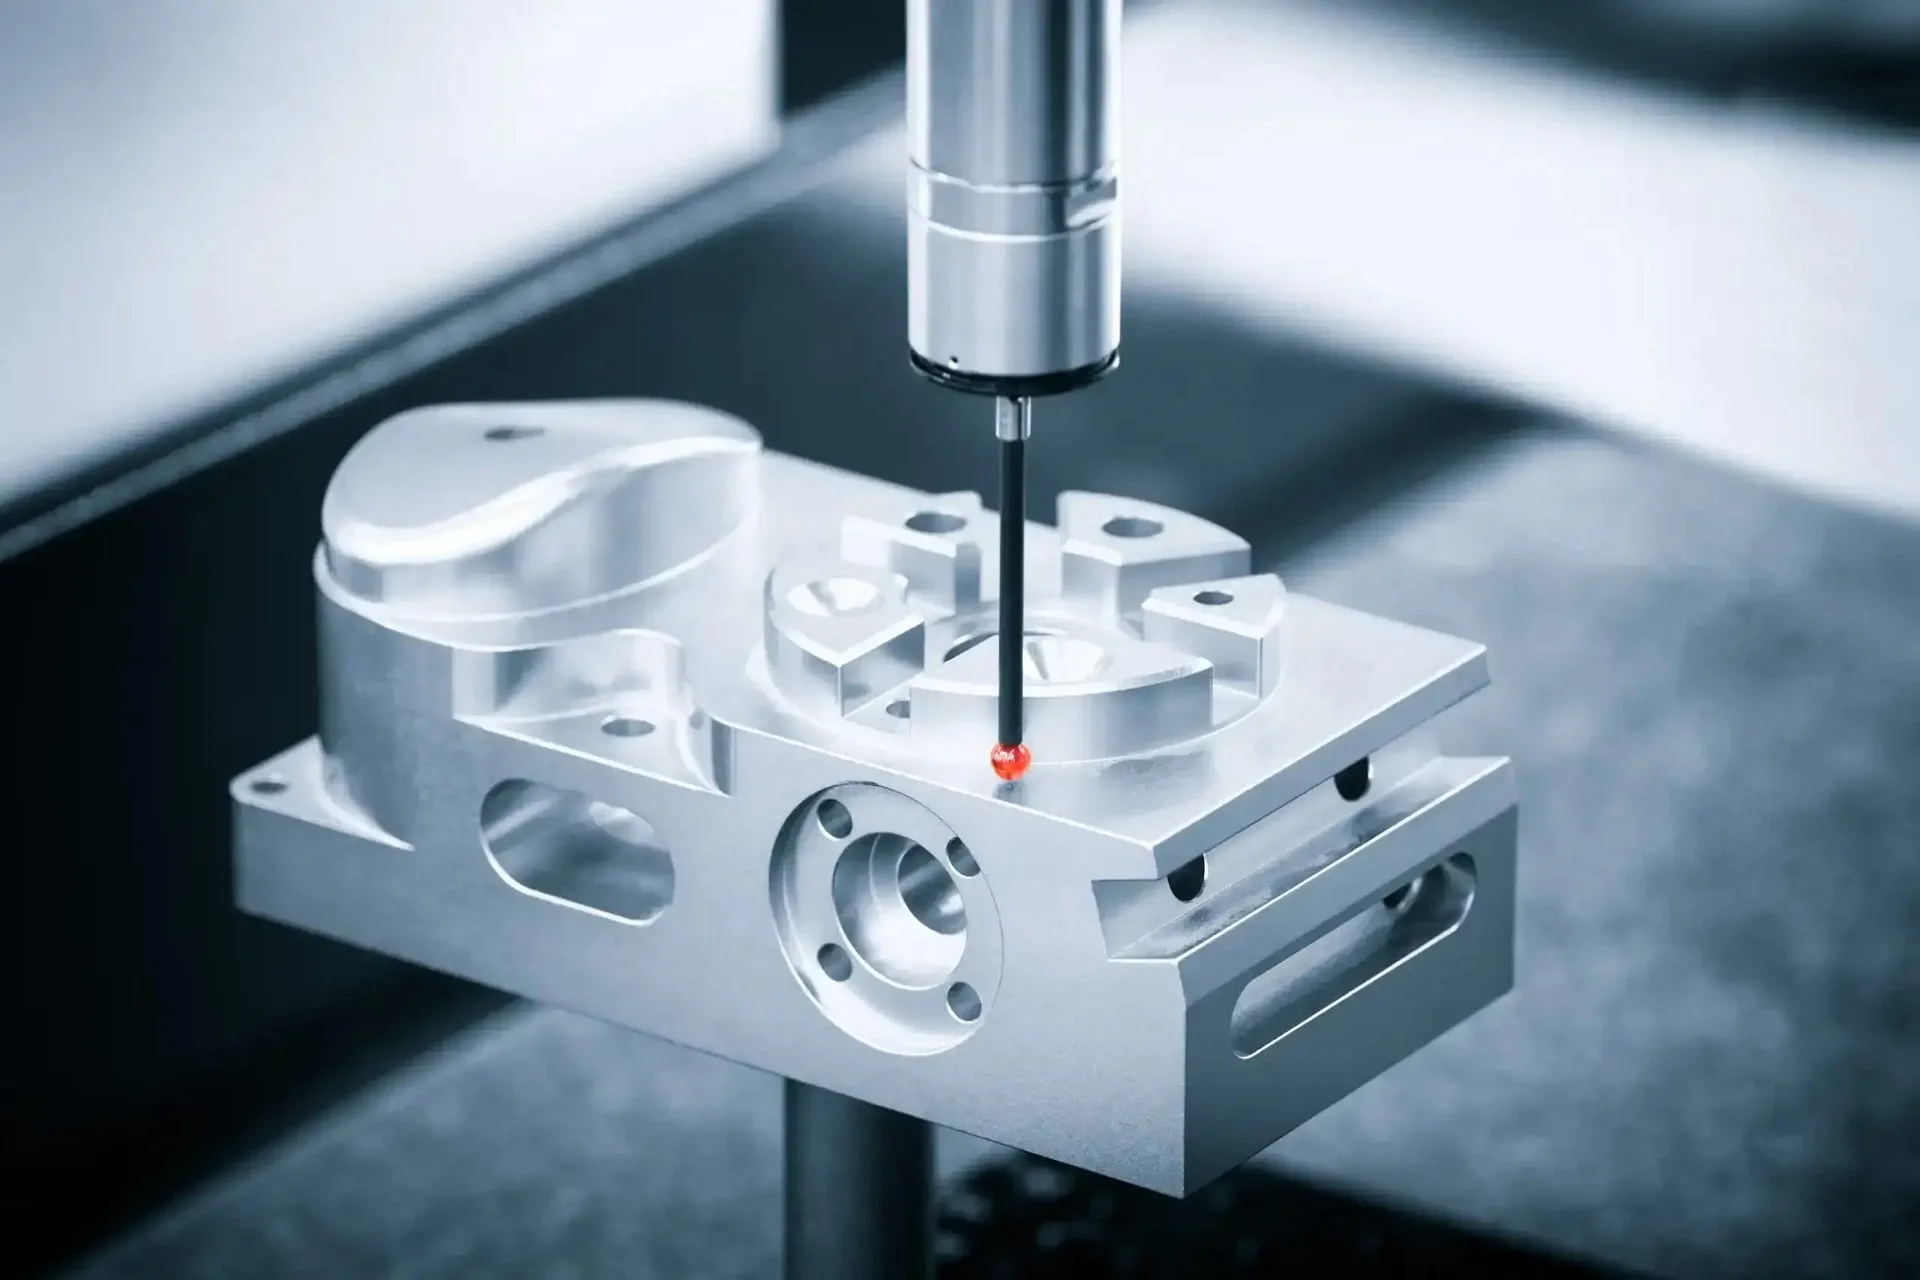
Die Arbeit mit Titan bringt aufgrund seiner besonderen Eigenschaften echte Herausforderungen mit sich. Bei Yijin Solution meistern wir sie mit unserer Titan CNC-Bearbeitungsdienstleistungen, vom CNC-Fräsen von Titanbauteilen bis zum Drehen und Veredeln komplexer Titanteile. Als vertrauenswürdiger Titan-Bearbeitungslieferant verwandelt unser CNC-Fräszentrum dieses außergewöhnlich langlebige Metall in Qualitätsteile für die Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und viele weitere Branchen. Wir bearbeiten jede Titanlegierung und halten Toleranzen von ±0,01 mm.
Wichtigste Erkenntnisse
- Unsere CNC-Maschine erreicht enge Toleranzen von ±0,01 mm bei komplexen Titanlegierungsformen
- Wir verwenden Spezialwerkzeuge mit Titanaluminiumnitrid-Beschichtung und Kühlsysteme, um Wärmestau zu vermeiden
- Wir arbeiten mit allen Arten, von reinem Titan bis zu Titan der Güteklasse 5
- Wir folgen den Normen ASTM B265/B348/B367 mit vollständigen Prüfoptionen
- Unsere speziellen Kühl- und Spannungsabbauverfahren halten Teile in Topform
Was ist Titan-CNC-Bearbeitung?
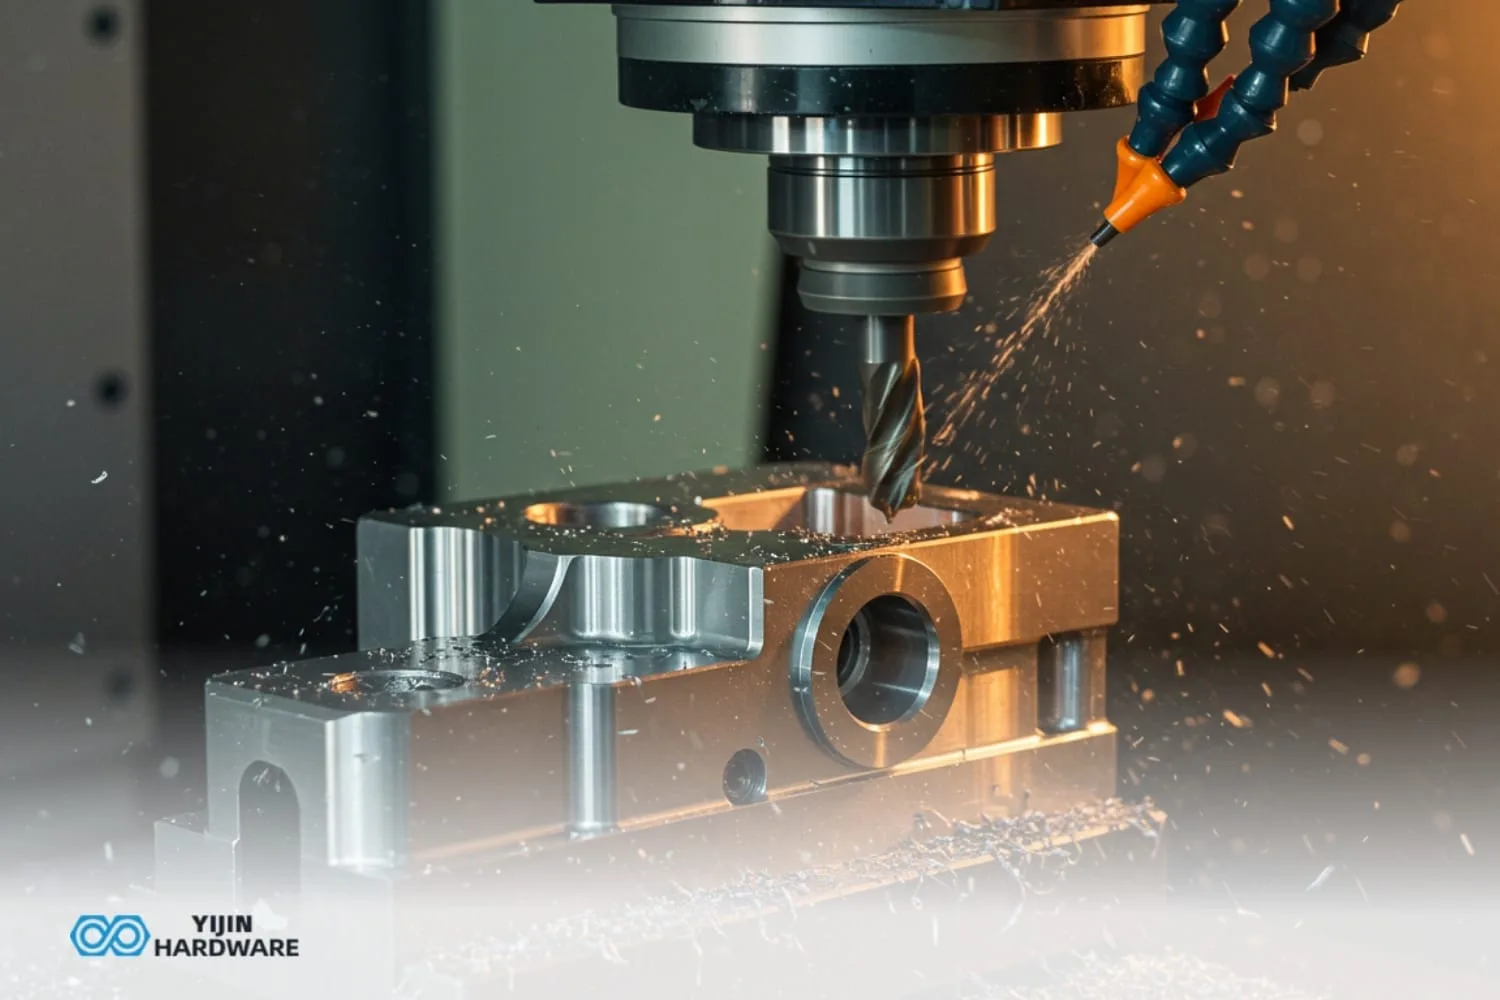
Titan CNC-Bearbeitung ist, wie wir Material von Titan mit computergesteuerten Werkzeugen abtragen. Dieser Bearbeitungsprozess erfordert spezielle Schneidwerkzeuge und sorgfältige Wärmekontrolle. Die CNC-Fräse folgt vorgegebenen Bahnen, um das Metall durch verschiedene Operationen zu schneiden. Wir können komplexe bearbeitete Titanteile mit perfekten Maßen herstellen.
Technische Daten
- Zeitspanvolumen: 10–30 cm³/min (je nach Güte)
- Typische Schnittgeschwindigkeit: 40–150 m/min
- Vorschub: 0,1–0,3 mm/Zahn
- Schnitttiefe: 0,2–1,5 mm
Warum ist Titan ideal für CNC-Teile?
Titan bietet das höchste Festigkeits-Gewichts-Verhältnis aller Strukturmetalle und ist damit perfekt für leichte Anwendungen, die Haltbarkeit erfordern. Mit 4,5 g/cm³ ist Titan 45 % leichter als Stahl und bietet dennoch vergleichbar hohe Festigkeit, wobei Titan der Güte 5 eine Zugfestigkeit von über 1.000 MPa erreicht. Diese Legierung bildet zudem eine Schutzschicht, die eine hervorragende Korrosionsbeständigkeit in rauen Umgebungen bietet und die mechanischen Eigenschaften bei extremen Temperaturen bis zu 430 °C (806 °F) beibehält.
Thermische Eigenschaften
- Hoher Schmelzpunkt: 1.668 °C (3.034 °F)
- Geringe Wärmeleitfähigkeit: 17 W/m·K (im Vergleich zu 50 W/m·K bei Stahl)
- Maximale Einsatztemperatur: 538 °C für Ti-6Al-4V
Mechanische Eigenschaften
| Eigentum | Reinmetall | Ti-6Al-4V | Vergleich |
|---|---|---|---|
| Zugfestigkeit | 434 MPa | 950–1.200 MPa | Übertrifft viele Stähle |
| E-Modul | 103–107 GPa | 114 GPa | ~50 % von Stahl |
| Ermüdungsfestigkeit | 250 MPa | 510 MPa | Überlegen gegenüber den meisten Metallen |
| Härte | 70–90 HRB | 30–40 HRC | Weniger hart als gehärteter Stahl |
Welche Titanlegierungen werden in der CNC-Bearbeitung verwendet?
Verschiedene Titanlegierungen unterscheiden sich in Zusammensetzung, Materialeigenschaften und Zerspanbarkeit. Grad 1 ist am weichsten und am duktilsten, ideal für Ausrüstung in der chemischen Verarbeitung. Titan Grad 2 bietet ein gutes Gleichgewicht aus Festigkeit und Korrosionsbeständigkeit für marine Anwendungen. Ti-6Al-4V (Titan Grad 5) kombiniert 6 % Aluminium und 4 % Vanadium für außergewöhnliche Leistung in der Luft- und Raumfahrt und bei medizinischen Implantaten. Tatsächlich wurde der Markt für Titanbearbeitung in der Luft- und Raumfahrt 2023 weltweit auf 4,9 Mrd. USD geschätzt, laut Spherical Insights.
| Klasse | Zusammensetzung | Wichtige Eigenschaften | Anwendungen |
|---|---|---|---|
| Grad 1 | Kommerziell rein, der niedrigste Sauerstoffgehalt | Höchste Duktilität | Chemische Verarbeitung |
| Klasse 2 | Kommerziell rein, Standard-Sauerstoff | Ausgewogene Eigenschaften | Marineausrüstung |
| Klasse 5 | 6 % Al, 4 % V Legierung | Hohe Festigkeit, Hitzebeständigkeit | Luft- und Raumfahrt, Medizin |
| Grade 23 | Sehr niedriges Zwischengitter- | Hervorragende Biokompatibilität | Medizinische Implantate |
Konformität mit ASTM-Normen
- ASTM B265: Spezifikationen für Titanblech, -band und -platte
- ASTM B348: Stangen- und Blockmaterial-Spezifikationen
- ASTM B367: Anforderungen an Guss
Wie läuft die Titan-CNC-Bearbeitung bei Yijin Solution ab?
Der Bearbeitungsprozess bei Yijin Solution folgt einem systematischen Workflow, der darauf ausgelegt ist, die Herausforderungen beim Fräsen von Titan zu bewältigen und gleichzeitig die Teilequalität zu maximieren. Wir beginnen mit der Auswahl der geeigneten Legierung für Ihre Anwendung, gefolgt von der Programmierung, die spezialisierte Schneidetechniken einsetzt, um konsistente Schnittkräfte aufrechtzuerhalten. Unser Prozess verwendet starre Vorrichtungen und spezielle Schneidkanten mit Beschichtungen, die speziell für die Eigenschaften von Titan entwickelt wurden.
Spezialisierte Zerspanungstechniken
- Spannungsarmglühen: 595–705 °C (1.100–1.300 °F) für 1–2 Stunden vor dem Schneiden
- Kryokühlung: Flüssigstickstoff-Einsatz für das Thermomanagement
- Ultraschallbearbeitung: Vibrationsunterstütztes Schneiden zur Reduzierung der Kräfte
- Minimalmengenschmierung: Für Schlichtoperationen
Erweiterte Strategien für Werkzeugwege
- Trochoidales Fräsen: Gekrümmte Werkzeugbahnen für gleichmäßigen Eingriff
- Tauchschruppen: Axiales Schneiden zur Minimierung von Querkräften
- Gleichlauffräsen: Werkzeugrotation in Vorschubrichtung für eine bessere Spanbildung
- Hochvorschubfräsen: Spezialwerkzeuge mit höheren Schnittgeschwindigkeiten
Welche Herausforderungen müssen bei der Bearbeitung von Titan überwunden werden?
Die CNC-Bearbeitung von Titan bringt mehrere technische Herausforderungen mit sich, die spezielle Ansätze für eine erfolgreiche Bearbeitung erfordern. Die geringe Wärmeleitfähigkeit von Titan konzentriert die Wärme an der Schneidstelle, was zu schnellem Werkzeugverschleiß und möglichen Schäden führt. Die chemische Reaktivität des Metalls führt dazu, dass Titanoberflächen oberhalb von 500 °C an den Schneidwerkzeugen haften, was zu Qualitätsproblemen und Werkzeugausfällen führt.
Lösungen für das Wärmemanagement
- Hochdruck-Kühlmittel: Über 70 bar (mehr als 1.000 PSI) direkt auf die Schneidzonen
- Kryokühlung: Temperatur unter kritischen Werten halten
- Thermische Analyse: Infrarotüberwachung während der Bearbeitung
- Optimierte Parameter: Niedrigere Drehzahlen mit höheren Vorschüben
Werkzeugverschleiß vermeiden
- Werkzeugmaterialien: Hartmetall mit Kobaltbindern (6–12 %)
- Spezielle Beschichtungen: TiAlN, AlCrN für thermische und chemische Barrieren
- Kantenbearbeitung: Mikrogeometrie-Optimierung für die Festigkeit
- Werkzeugwegsteuerung: Gleichmäßige Spanstärke beibehalten
Welche Oberflächenbehandlungen sind auf gefrästen Titanteilen möglich?
Optionen für die Oberflächenbehandlung verbessern sowohl die Funktionalität als auch die Optik von CNC-bearbeiteten Titanteilen. Mechanisches Polieren erzeugt spiegelglatte Oberflächen für Medizin- und Luftfahrtanwendungen mit Rauheiten bis 0,1 µm Ra. Eloxieren erzeugt kontrollierte Oxidschichten in verschiedenen Farben, verbessert die Verschleißfestigkeit und steigert die Optik.
Verfügbare Oberflächen
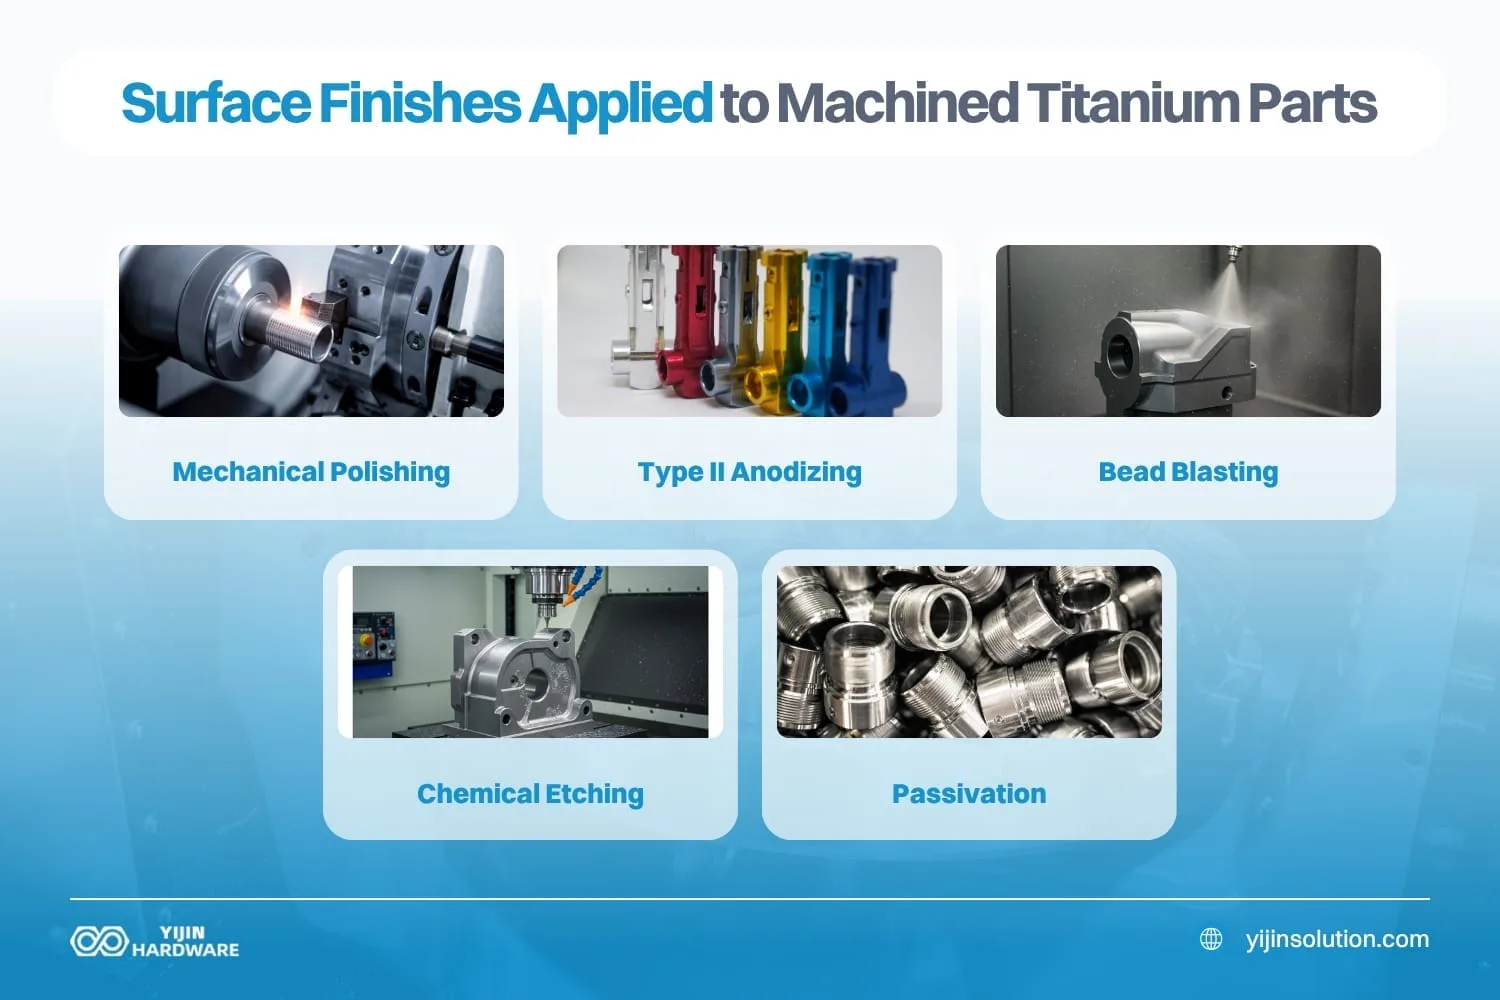
- Mechanisches Polieren: 0,1–0,4 µm Ra
- Typ II Eloxierung: 0,5–0,8 μm Dicke, mehrere Farben
- Perlstrahlen: Gleichmäßige matte Oberfläche, 1,6–3,2 μm Ra
- Chemisches Ätzen: Kontrollierte Mustererstellung
- Passivierung: Verstärkte Schutzschicht
Welche fortschrittlichen Fertigungsmöglichkeiten heben Yijin Solution hervor?
Yijin Solution bietet hybride Fertigung, die additive und subtraktive Verfahren für Titan-Frästeile kombiniert. Unsere Elektronenstrahltechnologie erzeugt endkonturnahe Formen, die wir anschließend präzise bearbeiten, wodurch der Materialabfall im Vergleich zu herkömmlichen Methoden um bis zu 60 % reduziert wird. Dieser Ansatz ist wertvoll für komplexe Motorkomponenten, bei denen der Materialeinsatz ein entscheidender Kostenfaktor ist.
Welche Branchen profitieren am meisten von CNC-gefertigten Titanteilen?
Titanteile in der Raumfahrtindustrie stellen den größten Anwendungsbereich dar, wobei Titan bis zu zwei Drittel der Komponenten moderner Flugzeugtriebwerke ausmacht. Triebwerkshersteller verwenden Titan für Fanblätter, Verdichterscheiben und Strukturrahmen aufgrund seiner Leistung bei extremen Temperaturen und seiner hervorragenden Ermüdungsbeständigkeit. Die Gewichtsreduzierung führt direkt zu Kraftstoffeinsparungen und macht Titanlegierungsteile trotz höherer Materialkosten wirtschaftlich rentabel.
Medizintechnik profitieren von der Biokompatibilität von Titan, das die Grundlage für Implantate, chirurgische Instrumente und Prothesen bildet. Titan der Güte 23 (ELI Ti-6Al-4V) ist aufgrund seiner außergewöhnlichen Reinheit und Biokompatibilität besonders wertvoll für implantierbare Geräte. Bevor sie sich für die Serienfertigung entscheiden, verlassen sich viele Hersteller von Medizinprodukten auf CNC-Bearbeitung von Titan für Prototypen zur Validierung der Biokompatibilität und zur Prüfung der mechanischen Leistung unter simulierten chirurgischen Bedingungen. Zahnimplantate, Knochenschrauben, Hüftprothesen und Herzschrittmachergehäuse setzen alle auf präzise bearbeitete Titanbauteile.
Wichtige Anwendungen
- Automobilindustrie: Rennsportkomponenten, Ventilsysteme, Pleuelstangen für Hochleistungsmotoren
- Marine: Propellerwellen, Pumpen und Unterwasserausrüstung, die der Salzwasserkorrosion widerstehen
- Chemische Verarbeitung: Reaktoren, Wärmetauscher und Lagertanks für aggressive Chemikalien
- Energie: Bauteile für geothermische, nukleare und Offshore-Anlagen
- Sportgeräte: Hochwertige Fahrradrahmen, Golfschläger und Tennisschläger
Jede Branche nutzt die einzigartige Kombination aus hoher Festigkeit, geringem Gewicht und Korrosionsbeständigkeit von Titan, um spezifische technische Herausforderungen zu lösen, bei denen konventionelle Materialien an ihre Grenzen stoßen.
Wie Sie die Wirtschaftlichkeit bei der Verwendung von Titan bewerten
Bei der Kostenbetrachtung von Titan-CNC-Projekten müssen die Materialkosten gegen die langfristigen Leistungsvorteile abgewogen werden. Rohes Titan ist in der Regel 5–10 Mal teurer als Stahl, wobei Titan der Güte 5 aufgrund seiner überlegenen Eigenschaften Spitzenpreise erzielt. Eine ordnungsgemäße Analyse muss jedoch den gesamten Lebenszyklus berücksichtigen, nicht nur die anfänglichen Fertigungskosten.
Titan im Vergleich zu alternativen Metallen
| Kostenfaktor | Auswirkungen | Gegenmaßnahmen |
|---|---|---|
| Materialpreis | 30–50 % der gesamten Projektkosten | Designoptimierung zur Reduzierung des Materialabfalls |
| Werkzeugverschleiß | 15–25 % höher als bei Stahl | Spezialisierte Werkzeuge mit längerer Standzeit |
| Bearbeitungszeit | 30–40 % längere Bearbeitungszeiten | Optimierte Schnittparameter und Werkzeugwege |
| Lebenszykluswert | Verlängerte Standzeit (oft 3x) | Kosten pro Jahr statt Anfangsinvestition berechnen |
Eine erfolgreiche Bearbeitung von Titan erfordert strategische Ansätze, um diese Kostenfaktoren zu minimieren. Der Einsatz hybrider Fertigungstechniken reduziert den Materialabfall um bis zu 60 % im Vergleich zu traditionellen Verfahren. Die endkonturnahe Formgebung vor der Endbearbeitung senkt die Menge an Titan, die durch teure Schneidoperationen abgetragen wird, erheblich.
Der Schlüssel zur wirtschaftlichen Nutzung von Titan liegt in der Designoptimierung. Teile, die speziell für die Eigenschaften von Titan konstruiert sind, benötigen oft weniger Material und erfüllen dennoch die Leistungsziele. Darüber hinaus eliminiert die hervorragende Korrosionsbeständigkeit von Titan kostspielige Schutzbehandlungen und verlängert die Lebensdauer, was trotz höherer Anfangsinvestition einen erheblichen langfristigen Wert schafft.
Wie können Sie Konstruktionen für das CNC-Fräsen von Titan optimieren?
Die Designoptimierung für Titan gleicht Leistung mit Fertigungseffizienz ab, um Kosten zu kontrollieren. Die Wandstärke sollte mindestens 0,8 mm betragen (vorzugsweise 1,2 mm oder mehr), um Durchbiegung beim Schneiden zu verhindern, da die Eigenschaften von Titan dünne Wände zum Schwingen bringen können. Ingenieure können diese Designparameter validieren durch CNC-Bearbeitung von Titan für Prototypen bevor in Produktionswerkzeuge und vollständige Materialbestellungen investiert wird. Innenliegende Eckenradien sollten mit 1/3 des Durchmessers des kleinsten verwendeten Werkzeugs ausgelegt werden, in der Regel mindestens 0,5 mm.
Gestaltungsrichtlinien
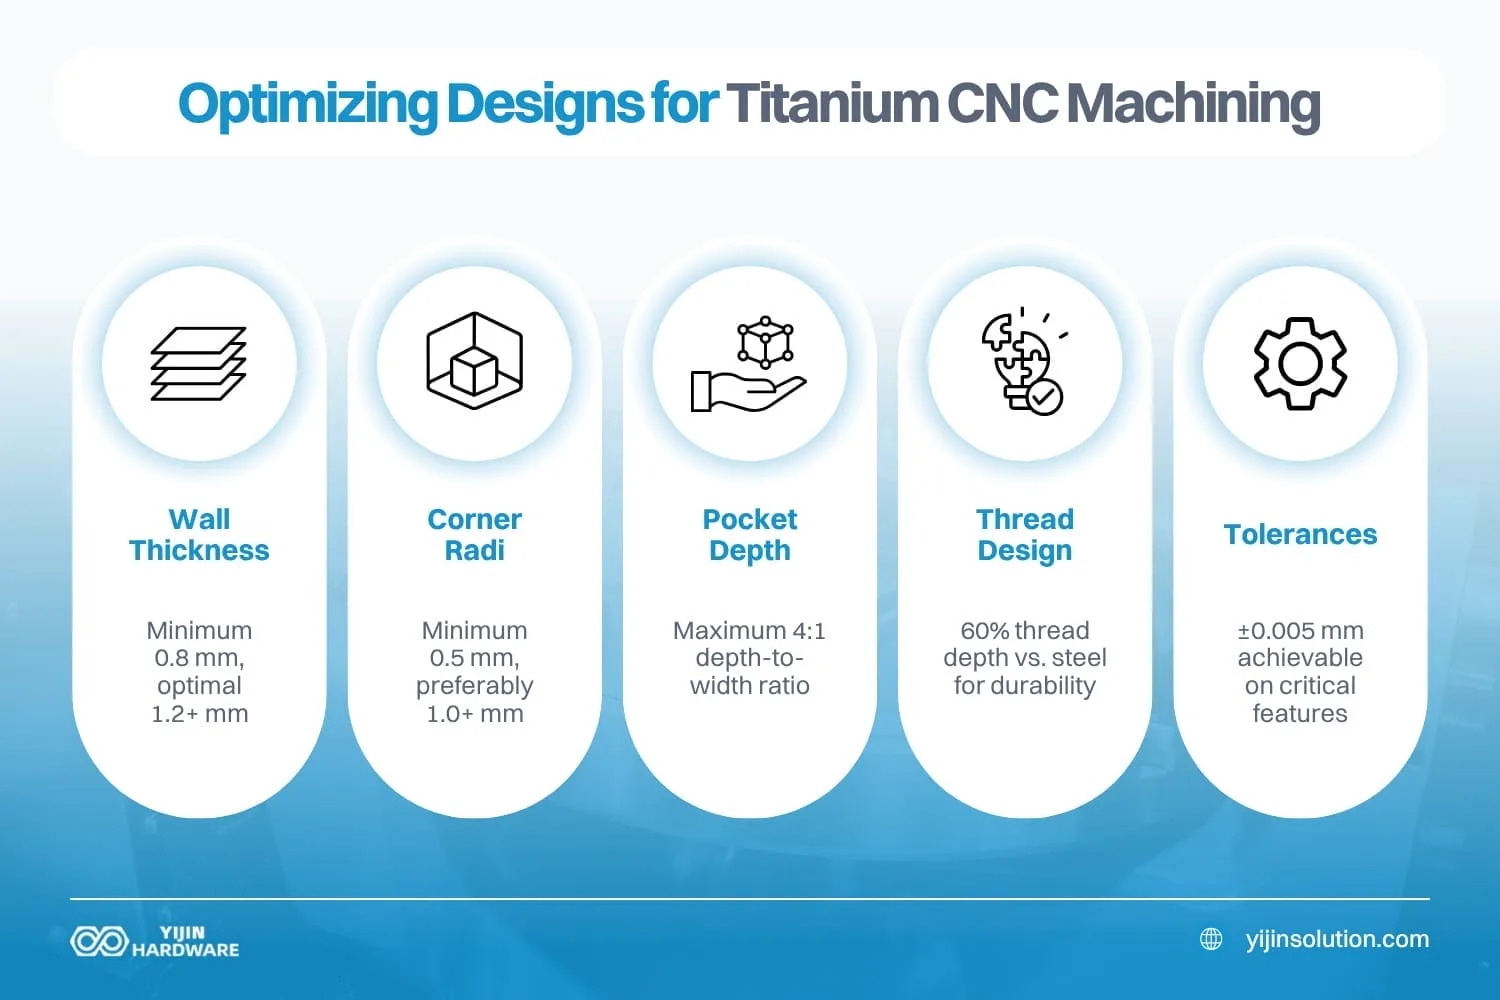
- Wanddicke: Mindestens 0,8 mm, optimal 1,2+ mm
- Eckenradien: Mindestens 0,5 mm, vorzugsweise 1,0+ mm
- Taschentiefe: Maximales Tiefen-Breiten-Verhältnis von 4:1
- Gewinde Design: 60 % Gewindetiefe im Vergleich zu Stahl für die Haltbarkeit
- Toleranzen: ±0,01 mm auf kritischen Merkmalen erreichbar
Bereit für professionelle CNC-Bearbeitung von Titan?
Bei Yijin Solution kombinieren wir moderne Ausstattung, spezialisierte Werkzeuge und umfangreiche Erfahrung, um außergewöhnliche CNC-bearbeitete Titanteile zu liefern. Unsere Fähigkeiten stellen sicher, dass Ihre Bauteile die höchsten Anforderungen für Anwendungen in der Luftfahrt, Medizintechnik und Industrie erfüllen.
Kontaktieren Sie uns noch heute für eine Beratung zu Ihrem Titan-Bearbeitungsprojekt und erfahren Sie, wie unsere fortschrittlichen Techniken und Materialexpertise Ihre Designs in die Realität umsetzen können. Mit unserem Fokus auf Qualität und Präzision sind wir Ihr idealer Partner für alle Titan-CNC-Bearbeitungsanforderungen.
FAQs zum CNC-Bearbeitung von Titan
Warum ist Titan schwer zu zerspanen?
Titan ist schwer zu zerspanen, weil es geringe thermische Eigenschaften, hohe chemische Reaktivität und einzigartige mechanische Eigenschaften vereint. Die schlechte Wärmeleitung konzentriert die Schnitttemperaturen an der Werkzeugschneide und verursacht schnellen Verschleiß. Darüber hinaus führt die Elastizität von Titan zu Werkstückverformungen unter dem Schnittdruck, was zu Vibrationsproblemen bei der Bearbeitung führt.
Welche Schneidwerkzeuge eignen sich am besten für die CNC-Bearbeitung von Titan?
Die effektivsten Werkzeuge zur Titanbearbeitung sind scharfe Hartmetallschneider mit speziellen Beschichtungen, die speziell für dieses anspruchsvolle Metall entwickelt wurden. Werkzeuge mit TiAlN- oder AlTiN-Beschichtungen widerstehen der hohen Hitze, die beim Schneiden von Titan entsteht, während variable Drallgeometrien Vibrationen reduzieren. Für beste Ergebnisse sollten Werkzeuge positive Spanwinkel (5-15°) und verstärkte Schneiden haben, um den Stoß beim Schneiden dieses Materials zu bewältigen.
Wie schneidet Titan im Vergleich zu Stahl bei bearbeiteten Teilen ab?
Titan und Stahl bieten unterschiedliche Leistungsprofile, wobei Titan eine Gewichtsreduzierung von 45 % bei vergleichbarer Festigkeit ermöglicht. Titan zeigt eine überlegene Korrosionsbeständigkeit, insbesondere in Salzwasser, wo es sogar hochwertigen Edelstahl übertrifft. Allerdings kostet Titan in der Regel 5-10 Mal mehr als Stahl und erfordert eine spezialisiertere Verarbeitung, was es am besten für Anwendungen geeignet macht, bei denen seine einzigartigen Eigenschaften die Investition rechtfertigen.
Zurück zum Anfang: CNC-Bearbeitung von Titan | Kundenspezifische Teile für die Titanbearbeitung