
Ein Einkäufer mit einer fertigen Zeichnung und drei Lieferantenangeboten sieht häufig dieselbe Legierungsliste, dieselben Toleranzangaben und Preise, die nur wenige Prozent auseinanderliegen. Was einen Aluminium-CNC-Lohnfertiger von einem anderen unterscheidet, sind die Nachweise hinter diesen Angaben und nicht die Angaben selbst.
Eine Toleranzangabe, eine Oberflächenoption und ein Zertifizierungslogo bleiben Behauptungen, solange kein Dokument dahintersteht – bei jedem Anbieter von Aluminium-CNC-Lohnfertigung. Ein Großteil dieser Nachweise lässt sich bereits in der Angebotsphase anfordern, lange bevor bei einem der Anbieter eine Bestellung aufgegeben wird.
Wenn man jede Aussage danach einordnet, ob sie größenabhängig, verfahrensabhängig oder nicht überprüfbar ist, wird aus einer langen Liste von Anbietern kundenspezifischer Aluminium-CNC-Teile eine belastbare Auswahl.
Einfluss des Legierungsspektrums auf die Lieferanteneignung
Nahezu jeder Lieferant für CNC-Aluminiumteile führt eine ähnliche Auswahl an Legierungen auf. Eine Kompetenzseite, die Aluminium 6061, 7075, 2024, 5052 und 6063 nennt, beschreibt eher, was ein Betrieb einkaufen kann, als was er bereits erfolgreich gefertigt hat.
Ein Angebot für 6061 und ein Angebot für 7075 beruhen nicht auf derselben Kostenstruktur, selbst wenn die Geometrie identisch ist. Ein nützlicher Test ist die Frage, was sich im Prozess zwischen den beiden Legierungen ändert. Ein Betrieb, der beide bereits gefertigt hat, antwortet mit Vorschüben, Werkzeugen und Vorrichtungen. Ein Betrieb, der beide nur angeboten hat, antwortet eher mit dem Preis.
Die folgende Tabelle zeigt die fünf Legierungen, die für CNC-Teile aus Aluminium am häufigsten spezifiziert werden, mit den jeweiligen Eigenschaften bei Zerspanung und Oberflächenbehandlung.
Tabelle 1. Gängige Aluminiumlegierungen für CNC-Teile
| Klasse | Typische Zugfestigkeit | Zerspanverhalten | Eloxierverhalten | Typische Passung |
|---|---|---|---|---|
| 6061-T6 | 310 MPa | Lässt sich bei hoher Geschwindigkeit sauber zerspanen. Typischerweise die niedrigsten Stückkosten in dieser Auswahl. | Gleichmäßige Farbe und ein vorhersehbares Typ-II-Ergebnis. | Allgemeine Strukturteile, Gehäuse und Halter. |
| 7075-T6 | 572 MPa | Werkzeugintensiver als 6061, mit längeren Zykluszeiten. | Der Zinkgehalt beeinflusst Farbe und Gleichmäßigkeit der Beschichtung. | Strukturelle Bauteile mit hoher Festigkeit bei geringem Gewicht. |
| 2024-T3 | 483 MPa | Erzeugt kurze Späne und eine saubere Oberfläche. | Der Kupferanteil verringert die Gleichmäßigkeit der Beschichtung. | Schwingbeanspruchte Fittings. Kupfer senkt zudem die Korrosionsbeständigkeit, daher ist eine Schutzbeschichtung üblich. |
| 5052-H32 | 228 MPa | Weicher und gummiartiger unter dem Werkzeug als 6061, daher erfordert die Spankontrolle mehr Sorgfalt. | Klare, gleichmäßige Beschichtung für Sichtteile. | Bauteile in maritimen oder feuchten Umgebungen. |
| 6063-T6 | 241 MPa | Weicher zu zerspanen als 6061, mit glatter Oberfläche bei leichten Schnitten. | Glänzende, gleichmäßige Sichtoberfläche. | Strangpressprofile, Zierleisten und Architekturteile. |
Unterschiedliche Anforderungen bei 6061 und 7075
Aluminium 6061-T6 erreicht eine Zugfestigkeit von 310 MPa, Aluminium 7075-T6 erreicht 572 MPa. Die höhere Festigkeit macht 7075 für tragende Strukturteile geeignet, verlangsamt aber auch die Zerspanung.
Bei 7075 verkürzt sich die Standzeit und die Zykluszeit verlängert sich; zudem kostet das Stangenmaterial mehr als 6061. Wenn 6061 die Last bereits trägt, erhöht die Wahl von 7075 die Stückkosten, ohne der Baugruppe eine Funktion hinzuzufügen.
Werkstoffbeschaffung und Zertifikate
Ein Werkszeugnis erfasst Legierung, Zustand, chemische Zusammensetzung, mechanische Eigenschaften sowie Schmelz- oder Chargennummer für das gelieferte Metall. Legierung, Zustand und Chargennummer haben nur gemeinsam Aussagekraft, nicht getrennt. Der Zustand ist insbesondere bei Plattenmaterial wichtig, da ein spannungsarmer Zustand wie 6061-T651 sich beim Abtragen von Material weniger verzieht.
Ein Zertifikat, das 6061-T6 ohne Chargennummer nennt, verbindet die Unterlagen nicht mit dem gelieferten Stangenmaterial. Die praktische Anforderung bei der Angebotserstellung ist ein Zertifikat für die konkrete Charge, aus der jeder Auftrag gefertigt wird.
Zu prüfende Toleranzangaben
Ein CNC-Lohnfertiger für Aluminium, der für ein gesamtes Teil eine einzige Toleranzangabe nennt, hat eher eine Maschine als ein Teil beschrieben. Toleranz ist keine einzelne Eigenschaft eines Betriebs. Die zulässige Abweichung auf einer Zeichnung ändert sich mit dem Nennmaß jedes Merkmals.
ISO 2768 ist die Zeichnungsnorm, die dies regelt. Sie legt Allgemeintoleranzen für jedes Maß ohne eigene Toleranzangabe fest, über vier Klassen und eine Reihe von Nennmaßbereichen.
Die folgende Tabelle gibt die zulässige Abweichung in Millimetern für jede Klasse und jeden Bereich an.
Tabelle 2. Allgemeine Längentoleranzen nach ISO 2768-1, in Millimetern
| Nennmaß, mm | f, fein | m, mittel | c, grob | v, sehr grob |
|---|---|---|---|---|
| 0,5 bis 3 | +/-0.05 | +/-0.1 | +/-0.2 | nicht festgelegt |
| über 3 bis 6 | +/-0.05 | +/-0.1 | +/-0.3 | +/-0.5 |
| über 6 bis 30 | +/-0.1 | +/-0.2 | +/-0.5 | +/-1.0 |
| über 30 bis 120 | +/-0.15 | +/-0.3 | +/-0.8 | +/-1.5 |
| über 120 bis 400 | +/-0.2 | +/-0.5 | +/-1.2 | +/-2.5 |
| über 400 bis 1.000 | +/-0.3 | +/-0.8 | +/-2.0 | +/-4.0 |
Was ein bestimmter Betrieb bei einem konkreten Teil einhalten kann, hängt weiterhin von der Geometrie, dem Werkstoff und der Anzahl der Rüstvorgänge ab, die das Teil erfordert. Die Klasse auf der Zeichnung legt die Anforderung fest, bestätigt aber nicht die Leistungsfähigkeit. Der Leitfaden zu CNC-Bearbeitungstoleranzen erläutert, wie diese Bereiche bei realen Teilen anzuwenden sind.
Zulässige Abweichungen der ISO 2768-Klassen
Nach ISO 2768-m gilt für ein Merkmal von 10 mm ±0,2 mm und für ein Merkmal von 200 mm auf derselben Zeichnung ±0,5 mm. Eine Toleranzangabe von ±0,1 mm wird erst dann aussagekräftig, wenn der Lieferant angibt, für welche Merkmalsgrößen sie gilt.
Die Allgemeinklasse erfasst nur die Maße, die keine eigene Toleranz tragen; jede individuelle Angabe auf der Zeichnung hat Vorrang. Unter 0,5 mm Nennmaß vergibt ISO 2768 keine Allgemeintoleranz, daher tragen diese Maße individuelle Toleranzangaben.
Prüfung von Toleranzangaben
Drei Punkte, an denen sich eine Toleranzangabe prüfen lässt:
- Ein Erstmusterprüfbericht, gemessen gegen die eingereichte Zeichnung, legt den Referenzstand fest. Ein vollständiger Bericht deckt jedes tolerierte Maß ab und nicht nur eine Stichprobe, und er nennt das für jede Messung verwendete Messmittel.
- Eine unabhängige Nachmessung des Musters prüft diesen Referenzstand. Die enge Übereinstimmung der beiden Messreihen ist das Signal, für das es sich zu zahlen lohnt.
- Ein Kalibriernachweis für die Prüfmittel zeigt, wie aktuell diese Messungen sind. Ein datierter Plan wiegt mehr als die Aussage, die Geräte seien kalibriert. Messungen driften über die Zeit, und der Plan zeigt, wie oft diese Drift korrigiert wird.
Oberflächenkompetenz richtig bewerten
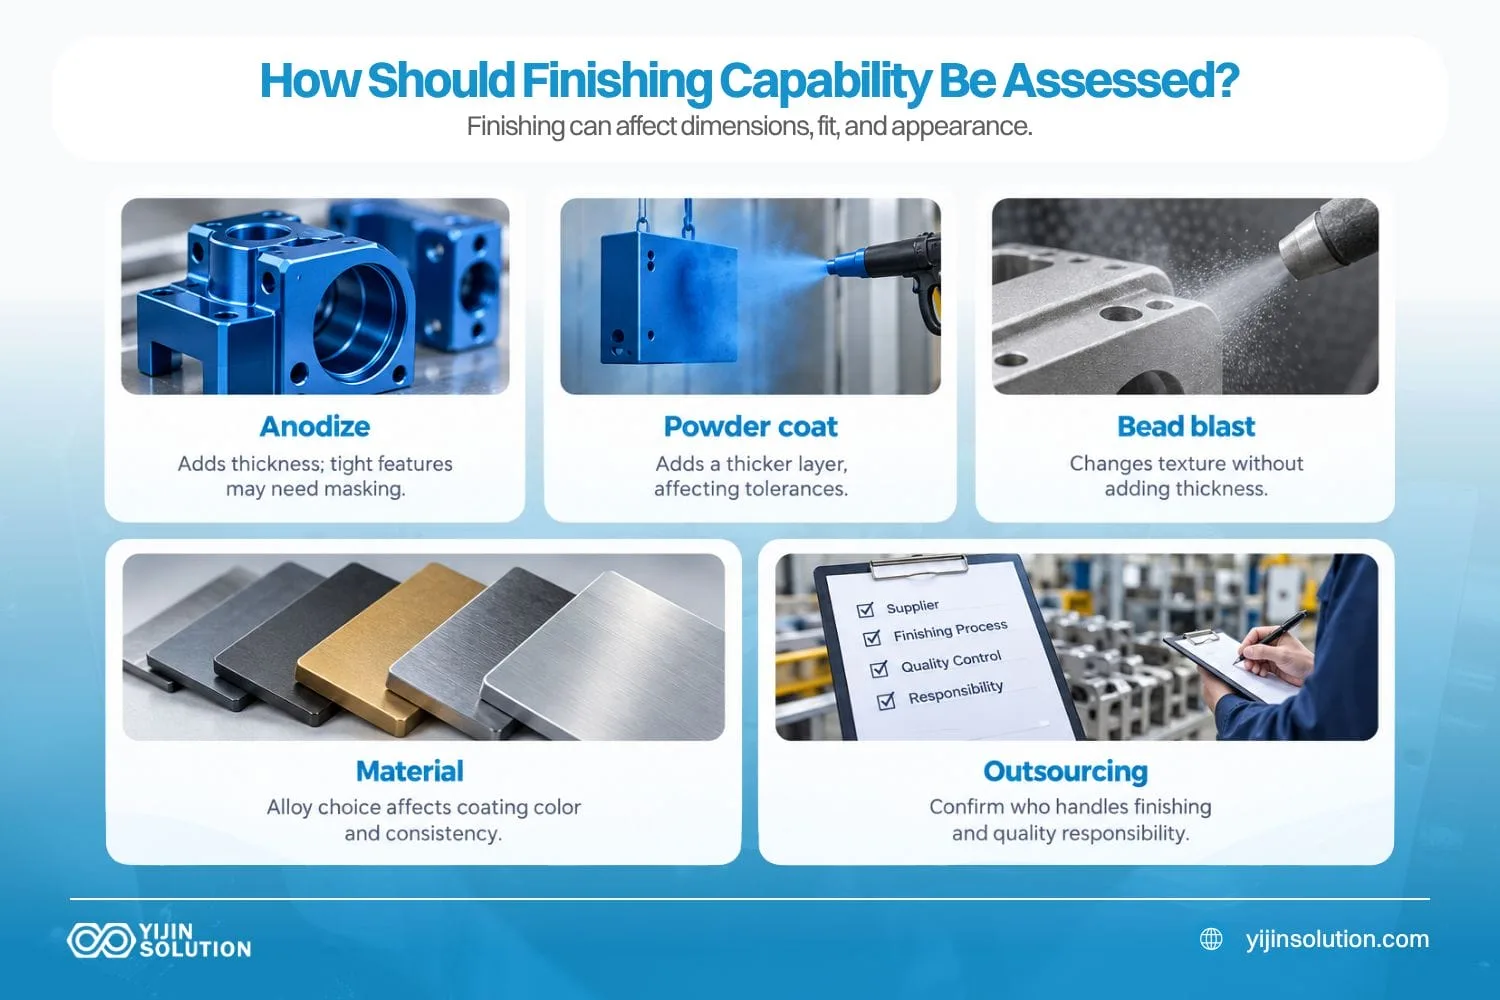
Die meisten Oberflächenbehandlungen verändern die Maße des Bauteils, das sie überziehen. Wenn ein Bauteil eine Oberflächenbehandlung erhält, sollte bei jedem kritischen Maß in der Zeichnung angegeben sein, ob es vor oder nach der Behandlung gilt.
Eloxieren, Pulverbeschichten und Glasperlenstrahlen kommen bei gefrästen, gegossenen und Blechteilen gleichermaßen zum Einsatz. Die Oberflächenkompetenz ist daher eigenständig zu bewerten. Die folgende Tabelle listet gängige Oberflächenbehandlungen auf und zeigt, wie sich jede auf ein Nennmaß auswirkt.
Tabelle 3. Art der Oberflächenbehandlung und Wirkung auf das Nennmaß
| Finish | Typische Schichtdicke | Ungefähre Auswirkung pro Fläche | Was das auf der Zeichnung bedeutet |
|---|---|---|---|
| Eloxieren Typ II, dekorativ | 5 bis 25 µm | Etwa die Hälfte der Schicht wächst nach außen, der Rest wandelt vorhandenes Material um. | Bei einer Bohrung oder einem Passmaß wirkt der Effekt auf beide Wandungen. |
| Eloxieren Typ III, Harteloxal | 25 bis 50 µm | Gleiche Aufteilung, mit einem größeren Absolutwert. | Bei Passsitzen ist meist ein Abdecken oder ein Nachbearbeitungsschritt nötig. |
| Pulverbeschichtung | 75 bis 125 µm | Trägt auf der gesamten beschichteten Fläche auf. | Eng tolerierte Bereiche und Gewinde werden vor dem Beschichten abgedeckt. |
| Bead blast | Keine zusätzliche Schicht | Verändert die Oberflächenbeschaffenheit bei vernachlässigbarer Wirkung auf das Nennmaß. | Die Angabe nennt Strahlmittel und Körnung, denn „gestrahlt“ allein definiert die Oberflächenstruktur nicht. |
Die Eloxal-Spalte in Tabelle 1 ist an dieser Stelle entscheidend. Eine Farbeanforderung an ein Bauteil aus 7075 oder 2024 bringt eine Variable mit, die dasselbe Bauteil aus 6061 nicht hat. Die Farbkonstanz bei diesen Werkstoffen sollte beim Angebot mit dem Oberflächenbehandler geklärt werden.
Eloxaltyp und Wirkung auf die Maße
Beim Eloxieren wird die Aluminiumoberfläche in eine Oxidschicht umgewandelt, sodass die in Tabelle 3 dargestellte Aufteilung des Schichtwachstums für jede beschichtete Fläche gilt. Bei einer Harteloxalschicht Typ III mit 50 µm entfallen damit rund 25 µm auf jede Fläche.
Bei einer Bohrung wirkt der Effekt auf beide Wandungen, der Durchmesser verringert sich also um rund 50 µm. Diese Werte sind typisch und nicht garantiert; die erreichte Schichtdicke hängt vom Verfahren und von der Legierung ab.
Ein Merkmal, das eine enge Passung erfordert, wird üblicherweise vor der Oberflächenbehandlung abgedeckt oder anschließend bearbeitet. Welcher Weg gewählt wird, sollte beim Angebot abgestimmt werden, damit Zeichnung und Oberflächenbehandler mit demselben Maß arbeiten.
Oberflächenbehandlung intern oder bei Unterlieferanten
Viele Zerspanungsbetriebe geben die Oberflächenbehandlung an einen Spezialisten, statt sie selbst durchzuführen. Das ist üblich und für sich genommen unproblematisch, verändert aber zwei Dinge.
Die Lieferzeit verlängert sich um die Transportzeit und die Warteschlange beim zweiten Betrieb. Auch die Verantwortung verschiebt sich, denn der Zerspanungsbetrieb ist nicht mehr der einzige, der das Bauteil in der Hand hat.
Beim Angebot ist zu klären, wer das Oberflächenverfahren verantwortet und wer die Verantwortung für eine Schichtdicke außerhalb des angegebenen Bereichs trägt.
Was eine gute DFM-Analyse ausmacht
DFM-Analysen stehen bei nahezu jedem Anbieter von CNC-Lohnfertigung für Aluminium auf der Leistungsliste. Das Angebot ist so verbreitet, dass seine bloße Existenz wenig aussagt – der Inhalt der Rückmeldung dafür umso mehr.
Eine substanzielle DFM-Rückmeldung benennt konkrete Merkmale. Sie weist auf eine Taschentiefe hin, die ein langes Werkzeug erfordert, auf einen Innenradius, der einen kleineren Fräser erzwingt, oder auf eine Toleranz, die ein zusätzliches Rüsten bedeutet. Zu jedem Punkt werden eine Alternative und deren Begründung genannt.
Eine Rückmeldung, die lediglich bestätigt, dass die Konstruktion fertigungsgerecht ist, ist ein Angebot mit einem vorgeschalteten Satz. Yijin Solution liefert zu seinen Angeboten kostenloses DFM-Feedback dazu, weist auf Toleranzrisiken hin und schlägt Alternativen auf Merkmalsebene vor.
Benötigte Unterlagen und erwartete Rückmeldung
Eine Rückmeldung kann nur so konkret sein, wie es der Dateisatz zulässt. Ein 3D-Modell allein, etwa eine STEP-Datei, erlaubt dem Lieferanten lediglich die Bestätigung der Geometrie. Eine 2D-Zeichnung mit ausgewiesenen Toleranzen sowie Stückzahl, Werkstoff und Oberflächenbehandlung versetzt den Lieferanten in die Lage, die kostenbestimmenden Merkmale zu erkennen.
Die Stückzahl wiegt schwerer, als es den Anschein hat. Ein Merkmal, das bei 10 Teilen vertretbar ist, kann bei 1.000 Teilen die Kosten dominieren. Ein Lieferant, der die Stückzahl kennt, spricht das bereits beim Angebot an und nicht erst nach dem ersten Serienauftrag.
Die hilfreichsten Antworten nennen außerdem, wie sich jede vorgeschlagene Alternative auf Kosten oder Lieferzeit auswirkt. Diese Zahl gibt dem Einkäufer etwas Konkretes an die Hand, um sie gegen die ursprüngliche Konstruktion abzuwägen.
Qualitätsdokumentation: Was Einkäufer erwarten können
Qualitätsaussagen stützen sich auf zwei Arten von Nachweisen: die Unterlagen, die mit einem Auftrag mitgeliefert werden, und die Zertifizierungen des Betriebs. Beide sind danach zu lesen, was sie tatsächlich abdecken.
Prüfprotokolle und Rückverfolgbarkeit
Ein vollständiger Dokumentensatz für einen Serienauftrag umfasst drei Dokumente. Der Erstmusterprüfbericht prüft das erste Teil gegen die Zeichnung, und Prüfaufzeichnungen aus der laufenden Fertigung belegen die Maße, die während der Serie geprüft werden. Eine Konformitätserklärung bestätigt, dass die gelieferte Charge dem Auftrag entspricht.
Die Rückverfolgbarkeit verbindet diesen Dokumentensatz über die Chargennummer mit dem Werkszeugnis. Steht diese Verknüpfung, beschreibt jedes Dokument die Teile, die tatsächlich ausgeliefert wurden.
Was die einzelnen Zertifizierungen abdecken
ISO 9001 deckt das Qualitätsmanagementsystem ab, einschließlich Prozessdokumentation und Korrekturmaßnahmen, nicht aber unmittelbar die Genauigkeit der Teile. ISO 14001 deckt das Umweltmanagement ab und beschreibt, wie ein Betrieb geführt wird, nicht was er produziert.
ISO 13485 legt Anforderungen an das Qualitätsmanagement speziell für Medizinprodukte fest, mit zusätzlichem Schwerpunkt auf Risikomanagement, Rückverfolgbarkeit und regulatorischer Konformität.
IATF 16949 ergänzt ISO 9001 für die Automobilproduktion und stellt zusätzliche Anforderungen an Fehlervermeidung, Reduzierung der Streuung und Steuerung der Lieferkette. Yijin Solution verfügt über ISO 9001, ISO 14001, ISO 13485 und IATF 16949.
Der Geltungsbereich sollte gegen das Bauteil geprüft werden, nicht gegen das Logo. Ein Anbieter von CNC-Teilen aus Aluminium, der ausschließlich nach ISO 9001 zertifiziert ist, kann einen allgemeinen industriellen Halter abdecken. Ein Automobil-Serienteil kann nach den Lieferantenvorgaben des Kunden IATF 16949 erfordern.
Die folgende Tabelle fasst alle Prüfpunkte dieses Artikels zusammen, jeweils mit dem Dokument, das den Punkt klärt.
Tabelle 4. Checkliste zur Lieferantenbewertung
| Kontrollpunkt | Nachweise, die Sie anfragen sollten | Was eine vollständige Antwort enthält |
|---|---|---|
| Umgang mit Legierungen | Walzzeugnis für die jeweilige Güte und Charge | Güte, Zustand sowie Schmelzen- oder Chargennummer, rückverfolgbar zur gelieferten Charge |
| Toleranzfähigkeit | Erstmusterprüfbericht gegen die eingereichte Zeichnung | Jedes tolerierte Maß gemessen, keine Stichprobe, mit Angabe des Messmittels |
| Integrität der Messung | Kalibriernachweis für die Prüfmittel | Ein datierter Plan, nicht die bloße Aussage, dass Geräte kalibriert sind |
| Finishing control | Angabe, ob die Oberflächenbehandlung im Haus oder bei Unterlieferanten erfolgt | Benanntes Verfahren, angegebene Schichtdicke und die für das Ergebnis verantwortliche Stelle |
| Feedback zur Gestaltung | Eine DFM-Rückmeldung zum konkreten Bauteil | Konkrete Merkmale namentlich benannt, jeweils mit Alternative und Begründung |
| Skalierung auf Stückzahl | Bestätigung, dass die Serie im selben Werk wie der Prototyp läuft | Benanntes Werk sowie die Änderungen bei Vorrichtung und Prozesskontrolle in der Serie |
Skalierung in die Serienfertigung
Der Prototyp ist nicht der Auftrag. Entscheidend ist für Einkäufer an dieser Stelle, ob derselbe Betrieb sowohl Prototypen als auch Serienstückzahlen fertigt und was sich dabei ändert.
Ein Betrieb, der Prototypen im Haus fertigt und die Serie vergibt, hat eine Übergabe eingeführt, die der Einkäufer nie vereinbart hat. Die Frage, wo die Serie läuft und ob dasselbe Qualitätssystem sie abdeckt, bringt diese Übergabe ans Licht.
Die Frage wiegt besonders schwer bei einer Beschaffung im Ausland. Ein chinesischer Anbieter von CNC-Teilen aus Aluminium, der einen eigenen Betrieb unterhält, steuert den Zeitplan direkt. Ein Zwischenhändler, der dasselbe Teil anbietet, disponiert Kapazitäten, die jemand anderem gehören. Jeden Aluminiumteile-Hersteller in China kann man nach dem Werk fragen, und eine direkte Antwort ist eine berechtigte Erwartung.
Was sich zwischen einem Teil und 1.000 Teilen ändert
Die Vorrichtung ist die erste Veränderung. Ein Prototyp lässt sich im Schraubstock spannen und von Hand ausrichten. Eine Serie braucht eine Spannlösung, die an jedem Teil ohne erneutes Ausrichten wiederholbar sitzt, und diese Vorrichtung ist ein Kostenfaktor, der beim Übergang entsteht.
Auch die Prüfung ändert sich. Ein Prototyp wird vollständig gemessen, eine Serie wird stichprobenartig geprüft, wobei der Stichprobenplan so ausgelegt ist, dass eine Drift erkannt wird, bevor sie die ganze Charge erreicht. Ein erfahrener Lieferant kann beide Änderungen für das angebotene Teil erläutern.
Aluminiumteile beschaffen: Auf die Nachweise kommt es an
Ein CNC-Lohnfertiger für Aluminiumteile verdient einen Platz auf der Shortlist, wenn seine Unterlagen jede Fähigkeit belegen, die er angibt. Yijin Solution bearbeitet Aluminiumteile – sowohl als Prototypen als auch in Serienstückzahlen – im eigenen Werk in Shenzhen und liefert sie mit dokumentierter Prüfung und Materialrückverfolgbarkeit. Konstrukteure und Einkaufsteams können Zeichnung senden und 3D-Modell für eine kostenlose DFM-Analyse und ein Angebot auf Basis ihrer Legierungs- und Toleranzanforderungen.
FAQs zu Aluminium-CNC-Lohnfertigern
Mindestbestellmenge bei CNC-Lohnfertigern für Aluminiumteile
Die meisten CNC-Lohnfertiger für Aluminiumteile nehmen Einzelstückaufträge an, da die CNC-Bearbeitung keine speziellen Vorrichtungen benötigt. Die praktische Untergrenze sind die Stückkosten, nicht die Richtlinie. Die Rüstzeit verteilt sich auf den Auftrag, sodass ein Einzelstück die vollen Rüstkosten im Stückpreis trägt.
Dauer der Angebotserstellung für Aluminium-CNC-Teile
Die Angebotsdauer hängt davon ab, ob ein Anbieter automatisch oder manuell kalkuliert. Automatisierte Plattformen liefern für Standardgeometrien innerhalb von Minuten einen Preis. Die manuelle Kalkulation bewältigt komplexe Teile und ungewöhnliche Toleranzen zuverlässiger und dauert in der Regel ein bis zwei Werktage. Bei einem komplexen Teil zeigen die Fragen, die ein Anbieter vor der Kalkulation stellt, ob ein Ingenieur die Zeichnung gelesen hat.
Oberflächenbehandlung ohne Angabe in der Zeichnung
Bei einem bearbeiteten Aluminiumteil gilt standardmäßig der Zustand wie bearbeitet: Die Oberfläche bleibt so, wie das Werkzeug sie erzeugt hat. Die übliche Rauheit im Zustand wie bearbeitet liegt bei etwa Ra 3,2 µm, der tatsächlich erreichte Wert hängt jedoch von Werkzeug, Vorschub und Werkstoff ab. Aluminium im Zustand wie bearbeitet nutzt seine natürliche Oxidschicht als Korrosionsschutz. Wenn die gewünschte Oberflächenbehandlung – auch „wie bearbeitet“ – in der Zeichnung steht, passen Angebot und geliefertes Teil zusammen.
ISO 13485 für Medizintechnik bei Aluminium-CNC-Teilen
Ein Hersteller von Aluminium-CNC-Teilen benötigt in der Regel ISO 13485, wenn das Teil in ein fertiges Medizinprodukt eingeht. Der Gerätehersteller muss die Kontrolle über seine Lieferkette nachweisen, daher verlangen viele diese Zertifizierung von ihren Bauteillieferanten. Eine Vorrichtung oder ein Laborgerät außerhalb des Produkts fällt in den meisten Programmen nicht unter dieselbe Anforderung. Das Qualitätsmanagementsystem des Geräteherstellers legt die endgültige Anforderung fest.
Zurück zum Anfang: Aluminium-CNC-Lohnfertiger: Worauf Sie vor der Auswahl achten sollten