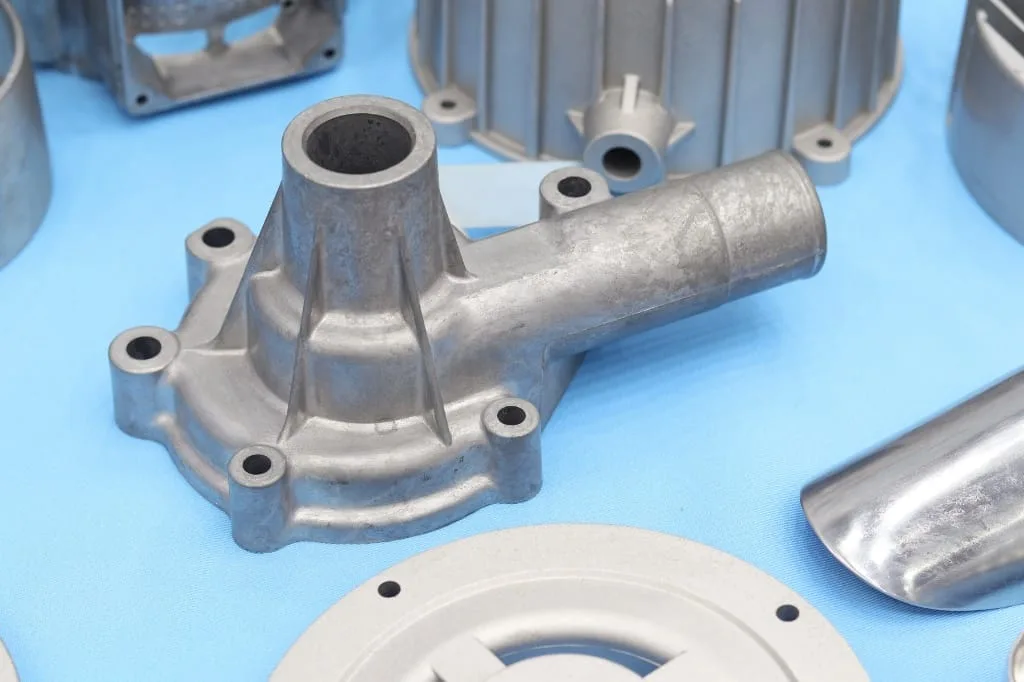

Druckguss ist ein Hochvolumen-Metallumformverfahren, bei dem geschmolzenes Nichteisenmetall unter Druck in eine wiederverwendbare Stahlform gepresst wird. Es entstehen Präzisionsteile mit engen Toleranzen und glatten Oberflächen ohne umfangreiche Nachbearbeitung.
Wenn Sie komplexe Geometrie, hohe Wiederholgenauigkeit und schnelle Zykluszeiten in großem Maßstab benötigen – ist Druckguss die richtige Wahl.
Doch ob Druckguss die richtige Wahl ist und welche Variante, Legierung und Konstruktionsweise zu verwenden ist, hängt davon ab, den Prozess von Grund auf zu verstehen. Treffen Sie diese Entscheidungen früh falsch, sind Sie an Werkzeugkosten und Lieferzeiten gebunden, die schwer rückgängig zu machen sind. Dieser Leitfaden behandelt genau, wie Sie die richtige Entscheidung beim Druckguss treffen.
Was ist Druckguss?
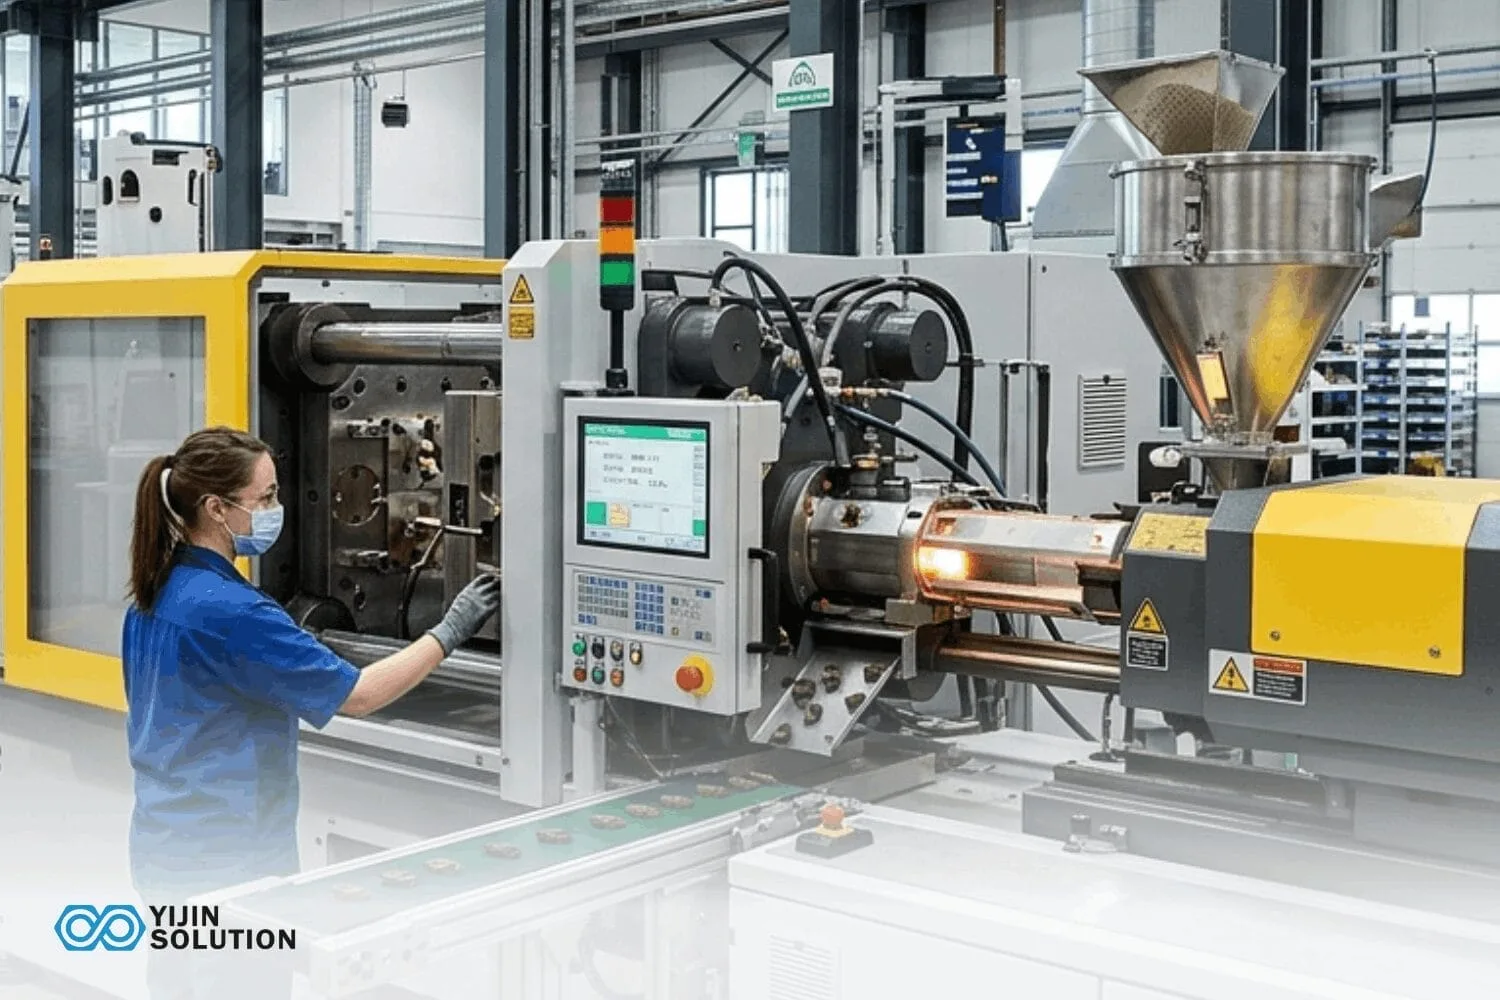
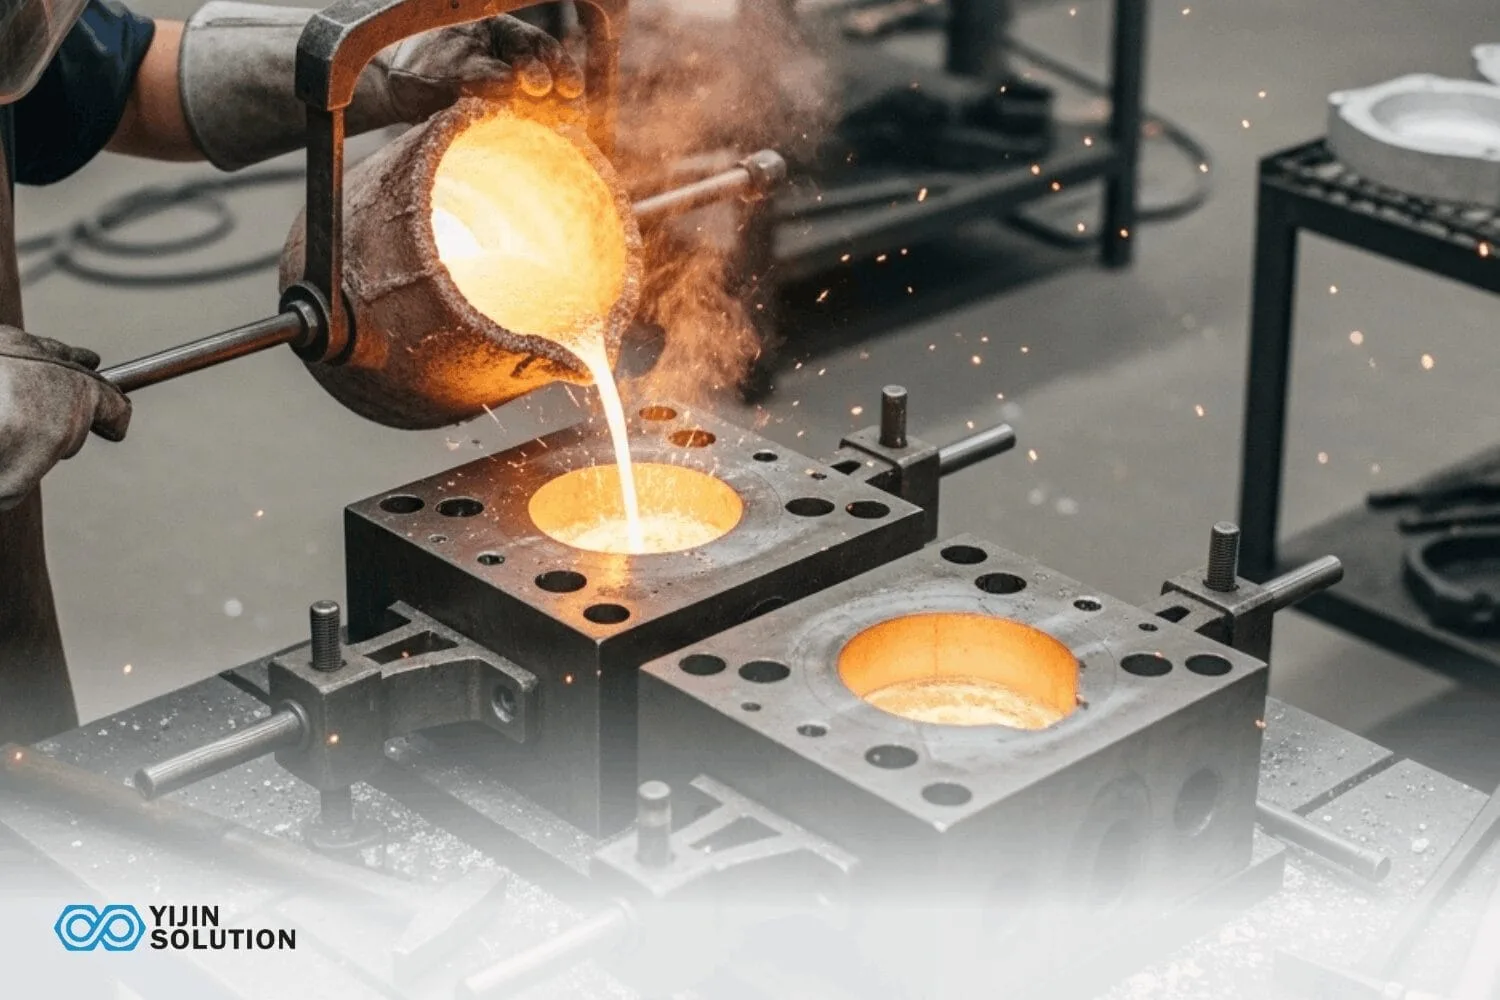
Druckguss ist ein Fertigungsverfahren, bei dem geschmolzenes Nichteisenmetall unter kontrolliertem Druck in eine dauerhafte, gehärtete Stahlform gepresst wird. Nach dem Abkühlen des Metalls öffnet sich die Form und stößt das fertige Teil aus. Die Form wird über Hunderttausende von Schüssen hinweg wiederverwendet.
Die Dauerhaftigkeit unterscheidet das Druckgießen vom Sandgießen. Beim Sandgießen wird die Form nach jedem Guss zerstört und für den nächsten von Grund auf neu aufgebaut. Eine Druckgussform übersteht die gesamte Serie, wodurch Toleranzen, Oberflächenbeschaffenheit und Teile-zu-Teile-Konsistenz bei großen Stückzahlen deutlich enger gehalten werden können. Standardtoleranzen liegen bei ±0,10–±0,30 mm; Präzisionsmerkmale können mit sekundären CNC-Operationen enger gehalten werden.
Druckguss rechtfertigt seine Werkzeugkosten bei mittleren bis hohen Stückzahlen. Unter 5.000 Teilen pro Jahr bieten CNC-Bearbeitung oder Schwerkraftdruckguss niedrigere Gesamtkosten.
Wie funktioniert der Druckguss?
Der Kernablauf ist bei allen Druckgussvarianten gleich, auch wenn sich Zykluszeit und Verfahren je nach Legierung und Maschinentyp unterscheiden. So läuft ein Standard-Druckgusszyklus von der Formvorbereitung bis zur Endprüfung ab:
| Schritt | Name | Was passiert | Wichtiger Qualitätshebel |
|---|---|---|---|
| 1 | Werkzeugvorbereitung | Beide Formhälften werden vorgeheizt und geschmiert, um die Zielbetriebstemperatur vor dem ersten Schuss zu erreichen. | Werkzeugtemperatur-Regelung |
| 2 | Metallschmelze | Die ausgewählte Legierung wird in einem separaten Ofen oder einem internen Tiegel auf die vorgegebene Gießtemperatur geschmolzen. | Legierungsspezifische Schmelzkontrolle |
| 3 | Formspannen | Die hydraulische Schließkraft schließt und verriegelt die beiden Formhälften. Die Schließkraft muss den Einspritzdruck übersteigen, um Grat zu vermeiden. | Auswahl der Schließkraft |
| 4 | Metalleinspritzung / Gießen | Geschmolzenes Metall wird unter hohem Druck eingespritzt oder durch Schwerkraftkopfdruck eingefüllt. Einspritzgeschwindigkeit und Drucksteuerung bestimmen die Füllqualität. | Druckfüllung vs. Schwerkraftfüllung |
| 5 | Erstarrung und Abkühlung | Das Metall erstarrt, während innere Wasserkanäle die Wärme abführen. Die Kühlzeit bestimmt die Zykluszeit und die endgültige Gefügestruktur. | Wärmemanagement |
| 6 | Formöffnung & Auswerfen | Die Formhälften trennen sich, und Auswerferstifte drücken das Gussteil heraus. Beim Öffnen der Form bleibt das Teil in der Regel in der Auswerferhälfte. | Positionierung der Auswerferstifte |
| 7 | Entgraten & Angussentfernung | Angüsse, Verteilerkanäle und Grat werden mit Schnittwerkzeugen oder Handwerkzeugen entfernt. Grat und Angüsse gehen zurück in die Schmelze – nahezu kein Materialverlust. | Ausschuss- / Verschnittkontrolle |
| 8 | Inspektion | Maßprüfungen, Sichtprüfung und zerstörungsfreie Prüfung gemäß Zeichnung. | Erstmusterprüfung / CMM-Bericht |
| 9 | Sekundäre Operationen | CNC-Bearbeitung ergänzt enge Toleranzen; die Oberflächenbehandlung vervollständigt das Bauteil. | Beherrschung von Toleranzketten |
Was sind die Hauptarten des Druckgusses?
Druckguss ist kein einzelnes Verfahren. Vier Varianten sind in der industriellen Praxis üblich, jede geeignet für unterschiedliche Stückzahlen, Legierungen und Bauteilgeometrien. Die Zuordnung des Verfahrens zur Anwendung bestimmt die Wirtschaftlichkeit eines Druckgussprojekts.
Hochdruck-Druckguss
Beim HPDC wird geschmolzenes Metall mit 10–175 MPa in gehärtete H13-Stahlformen eingespritzt. Die Zykluszeiten werden in Sekunden pro Schuss gemessen – das richtige Verfahren für dünnwandige Aluminium- oder Zinkteile in hoher Stückzahl. Wandstärken bis ca. 1,0 mm sind in Aluminium machbar.
Der Kompromiss ist die Porosität: Schnelles Einspritzen schließt Luft ein, was die Wärmebehandlung nach dem Guss im Standard-HPDC einschränkt. Vakuumdruckguss löst dies für Anwendungen, die sowohl Strukturintegrität als auch Hochdruckumformung erfordern.
Schwerkraftkokillenguss
Unter Schwerkraftkokillenguss, Metall füllt die Form allein durch Schwerkraft. Die langsamere Füllung erzeugt dichtere, porenärmere Gussteile, die für höhere mechanische Eigenschaften wärmebehandelt werden können. Es ist das bevorzugte Verfahren für Strukturteile, bei denen Festigkeit wichtiger ist als Geschwindigkeit.
Der optimale Stückzahlbereich liegt bei etwa 1.000–50.000 Teilen pro Jahr. Unter 1.000 Teilen gewinnen Sandguss oder CNC-Bearbeitung meist kostenseitig. Über 50.000 übernehmen die schnellere Zykluszeit und der niedrigere Stückpreis des HPDC.
Niederdruckguss
Ein Druckofen unterhalb der Form drückt Metall mit 0,03–0,15 MPa nach oben in den Hohlraum. Die kontrollierte Füllung von unten reduziert Turbulenzen, verbessert die metallurgische Konsistenz und erzeugt eine bessere Oberflächengüte als beim HPDC-Verfahren. Es wird häufig für rotationssymmetrische Teile wie Räder und Kolben eingesetzt.
Vakuumdruckguss
Ein Vakuum evakuiert den Formhohlraum unmittelbar vor dem Einspritzen. Das Entfernen der eingeschlossenen Luft reduziert die Porosität drastisch und erzeugt HPDC-Teile, die schweißbar und wärmebehandelbar sind. Automobil-Strukturbauteile setzen auf Vakuumdruckguss, um strukturelle Lastanforderungen zu erfüllen, die Standard-HPDC nicht erreichen kann.
Vergleich der Druckgussverfahren
Warmkammer- vs. Kaltkammer-Druckguss
Der Maschinentyp wird durch die von Ihnen gewählte Legierung bestimmt, nicht umgekehrt. Diese Unterscheidung ist wichtig, da sie sich direkt auf Zykluszeit, Energiekosten und Stückpreis auswirkt.
- Warmkammer: Der Einspritzmechanismus taucht in die Metallschmelze ein. Die Zykluszeiten erreichen etwa 15 Schüsse pro Minute. Warmkammer-Maschinen sind die richtige Spezifikation für Zink, Zinn und Blei.
- Kaltkammer: Das Metall wird in einem separaten Ofen geschmolzen und vor jedem Einspritzen manuell oder automatisch in eine Schusshülse gefüllt. Die Zykluszeiten sind langsamer, aber der Prozess verarbeitet Aluminium-, Magnesium- und Kupferlegierungen.
HPDC oder Schwerkraftdruckguss: Welches Verfahren passt zu Ihrem Projekt?
Nutzen Sie diese Tabelle als schnelle Referenz bei der Wahl zwischen den beiden am häufigsten angefragten Druckgussverfahren:
| Attribut | Hochdruck-Druckguss | Schwerkraftkokillenguss |
|---|---|---|
| Spritzgussverfahren | Hochdruck | Nur Schwerkraft / Druckhöhe |
| Werkzeugkosten | Hoch — gehärteter H13-Stahl erforderlich | Mittel – weicherer Stahl möglich |
| Optimale Stückzahl | 50.000+ Teile/Jahr | 1.000–50.000 Teile/Jahr |
| Zykluszeit | Sekunden pro Schuss | Minuten pro Schuss |
| Mindestwandstärke | ~1,0 mm | 3–5 mm typisches Minimum |
| Porositätsgrad | Höheres Risiko durch eingeschlossene Luft | Geringeres Risiko — langsamere Füllung |
| Wärmebehandelbar? | Nein | Ja — die dichte Struktur ermöglicht es |
| Lieferzeit Werkzeugbau | 12–20 Wochen für komplexe Formen | 8–14 Wochen |
| Am besten für | Großserie, dünnwandig, komplexe Teile | Strukturteile in mittlerer Stückzahl |
Wenn Sie unsicher sind, welches Verfahren zu Ihrem Bauteil passt, Kontaktieren Sie uns um vor dem Werkzeugbau eine DFM-Analyse zu erhalten.
Welche Legierungen werden beim Druckguss verwendet?
Die Legierungsauswahl bestimmt Maschinentyp, erreichbare Wandstärke, Oberflächenbeschaffenheit und die endgültigen mechanischen Eigenschaften. Die folgende Tabelle zeigt den Vergleich der vier wichtigsten Druckguss-Legierungsfamilien:
| Legierung | Prozess | Gemeinsame Noten | Wichtigster Vorteil für Käufer | Typische Anwendungsfälle |
|---|---|---|---|---|
| Aluminium | Kaltkammer | AA 380, AA 383, AA 384 | Bestes Verhältnis von Festigkeit zu Gewicht; gute Korrosionsbeständigkeit und Wärmeleitfähigkeit | Automotive-Gehäuse, Elektronikgehäuse, Halter für die Luft- und Raumfahrt |
| Zink | Warmkammer | Zamak 3, Zamak 5, ZA-8 | Höchste Fließfähigkeit – dünnste realisierbare Wandstärken, feinste Details, geringster Werkzeugverschleiß | Hardware, Elektronik, dekorative und Präzisionsbauteile |
| Magnesium | Kaltkammer | AZ91D | Leichtestes Strukturgussmetall – reduziert das Teilegewicht ohne Einbußen bei der Steifigkeit | Handheld-Geräte, Automotive-Innenraumstrukturen, tragbare Geräte |
| Kupfer/Messing | Kaltkammer | Messinglegierungen C85700 | Höchste Festigkeit und Verschleißfestigkeit; hervorragende elektrische Leitfähigkeit | Sanitärarmaturen, elektrische Steckverbinder, Marine-Hardware |
Aluminiumlegierungen dominieren das Druckgussvolumen weltweit. Zinklegierungen sind die bevorzugte Wahl, wenn Feature-Details und Oberflächenbeschaffenheit Vorrang vor Festigkeit haben. Magnesium wird für Handheld- oder tragbare Anwendungen ausgewählt, bei denen jedes Gramm zählt. Kupfer- und Messinglegierungen haben einen Kosten- und Werkzeugverschleißaufschlag; sie werden nur spezifiziert, wenn Leitfähigkeit oder Verschleißfestigkeit nicht anders erreicht werden können.
Druckguss im Vergleich zu anderen Fertigungsverfahren
Das Druckgießen konkurriert nicht mit jedem anderen Verfahren gleichermaßen. Der richtige Vergleich hängt von Ihrer Stückzahl, Geometrie, Ihren Toleranzanforderungen und der Legierung ab. Es gibt bestimmte Grenzen zu beachten:
Druckguss vs. CNC-Bearbeitung
Das Druckgießen produziert komplexe Aluminiumteile bei Stückzahlen über 1.000 Einheiten 60–70 % schneller als die CNC-Bearbeitung. Der Kostenvorteil pro Teil wächst mit steigender Stückzahl, da sich die Werkzeugkosten auf mehr Teile verteilen und die Zykluszeiten weit kürzer sind als bei der Bearbeitung eines Vollmaterials.
Viele Druckgussteile erfordern noch CNC-Nachbearbeitung auf CTF-Flächen, um die endgültigen Zeichnungstoleranzen zu erreichen. Die beiden Verfahren ergänzen sich bei hohen Stückzahlen, sie konkurrieren nicht.
Druckguss vs. Sandguss
Beim Druckguss wird eine dauerhafte Stahlform verwendet, die über Hunderttausende Schüsse hinweg wiederverwendet wird. Die Standardtoleranzen liegen bei ±0,10–±0,30 mm, mit schnellen Zyklen, gleichmäßiger Oberfläche und hohem Durchsatz.
Sandguss verwendet eine Einwegform, die einmal gegossen und zerstört wird. Die Kosten pro Form sind niedrig, und es ist die richtige Spezifikation für sehr kleine Stückzahlen, große Teile oder Eisenlegierungen. Der Vorteil des Druckgusses ist Maßhaltigkeit und Durchsatz in Serie.
Druckguss vs. Feinguss
Feinguss bewältigt komplexere innere Geometrien, Hinterschneidungen und eine breitere Legierungspalette, allerdings zu Lasten langsamerer Zykluszeiten und höherer Stückkosten ab einigen tausend Einheiten. Druckguss gewinnt bei den Stückkosten, sobald die Stückzahlen die Investition in die Werkzeuge rechtfertigen. Feinguss gewinnt, wenn Geometriekomplexität, Legierungsanforderungen oder sehr enge Oberflächengüten das übersteigen, was eine Stahlform leisten kann.
Typische Anwendungen von Druckguss
Druckguss ist eine gängige Wahl für Metallteile, die komplexe Geometrien, stabile Maße und eine wirtschaftliche Fertigung in Stückzahlen erfordern.
- Automobilindustrie: Motorblöcke, Getriebegehäuse, Ölwannen, Achsschenkel und EV-Batteriegehäuse. Die schnellen Zyklen und die Dünnwandfähigkeit des HPDC machen es zum dominierenden Verfahren für Antriebsstrang- und Strukturbauteile in hohen Stückzahlen.
- Unterhaltungselektronik: Laptop-Gehäuse, Smartphone-Rahmen, Kameragehäuse und Kühlkörper. Gewicht und Oberflächenbeschaffenheit bestimmen in dieser Branche die Legierungsauswahl.
- Luft- und Raumfahrt: Avionik-Gehäuse, Hydraulikblöcke und Strukturhalter, bei denen Maßhaltigkeit und Gewicht gleichermaßen zählen.
- Industrielle Ausrüstung: Pumpengehäuse, Getriebegehäuse, Ventilkörper und Motor-Lagerschilde. Aluminium- und Zinklegierungen dominieren wegen ihrer Korrosionsbeständigkeit und Zerspanbarkeit.
- Medizinische Geräte: Gerätegehäuse und Komponenten für chirurgische Instrumente, die enge Toleranzen und eine zuverlässige Oberflächenbeschaffenheit erfordern.
- Konsumgüter: Türgriffe, Schlösser, Beschläge und Sanitärarmaturen. Zinklegierungen werden wegen der Detailauflösung, des geringen Werkzeugverschleißes und der Galvanikverträglichkeit bevorzugt.
Vorteile des Druckgusses
Druckguss wird in der Serienfertigung häufig eingesetzt, da er mehrere praktische Vorteile bietet.
- Hohe Maßwiederholgenauigkeit: Standard-HPDC-Toleranzen liegen gemäß NADCA-Spezifikationen bei ±0,10–±0,30 mm. Eine Dauerform liefert gleichbleibende Maßgenauigkeit von Teil zu Teil über die gesamte Serie. Das ist ein Genauigkeitsniveau, das dauerhafte Formwerkzeuge in großem Maßstab zuverlässig halten.
- Kurze Taktzeiten: Die Zykluszeiten beim HPDC werden in Sekunden pro Schuss gemessen. Bei voller Produktionskapazität kann eine einzelne Maschine Tausende von Teilen pro Schicht produzieren. Dies ist ein Durchsatz, den CNC-Bearbeitung und Feinguss nicht erreichen können.
- Endkonturnahe Ausgabe: Komplexe Geometrien, dünne Wände, Innenkonturen und feine Oberflächengüte entstehen direkt aus dem Werkzeug. Die Nachbearbeitung beschränkt sich auf CTF-Flächen und eng tolerierte Merkmale, nicht auf die allgemeine Formgebung.
- Materialeffizienz: Angüsse, Verteilerkanäle und Grat gehen zurück in die Schmelze. Die Materialausnutzung ist in einem gut geführten HPDC-Betrieb hoch im Vergleich zu subtraktiven Verfahren.
- Lange Standzeit: Gehärtete Formen aus H13-Stahl halten je nach Legierung und Prozessbedingungen typischerweise 100.000–500.000 Schüsse. Diese Standzeit amortisiert die Werkzeugkosten über die gesamte Serie.
Nachteile des Druckgusses
Druckguss ist nicht für jedes Projekt das richtige Verfahren. Diese Einschränkungen sollten Sie kennen, bevor Sie sich auf ein Werkzeug festlegen:
- Hohe Werkzeugkosten: Werkzeuge für das Druckgussverfahren kosten 10.000–100.000 $ und mehr, je nach Bauteilkomplexität, Anzahl der Kavitäten sowie Anzahl der erforderlichen Kerne und Schieber. Diese Investition ist nur bei Stückzahlen wirtschaftlich sinnvoll, bei denen der Stückkostenvorteil sie ausgleicht. Bei kleinen Stückzahlen machen die Werkzeugkosten pro Teil das Druckgießen unwettbewerbsfähig.
- Nur Nichteisenlegierungen: Standard-Druckguss eignet sich für Aluminium, Zink, Magnesium und Kupfer. Stahl und Eisen erfordern spezialisierte Verfahren; Halbfest-Druckguss existiert, ist aber Nischenanwendung und teuer. Wenn Ihre Legierung eisenhaltig ist, sind Feinguss oder Sandguss der realistische Weg.
- Porosität beim Standard-HPDC: Beim schnellen Einspritzen wird Luft im Gussstück eingeschlossen. Die innere Porosität schränkt die Möglichkeiten der Wärmebehandlung nach dem Guss ein und kann unter dynamischen Lasten zu strukturellen Ausfällen führen. Dies begrenzt die Optionen für die Wärmebehandlung nach dem Guss beim Standard-HPDC. Vakuumdruckguss löst dieses Problem ohne die strukturellen Kompromisse.
- Minimum wall thickness constraints: Das Erreichen sehr dünner Wände hängt von der Fließfähigkeit der Legierung, der Teilegröße und dem Formendesign ab. Die DFM-Analyse legt die korrekte Wandstärke für jede Legierung und Geometrie fest, bevor die Produktion beginnt..
- Lange Lieferzeit für Werkzeuge: Das HPDC-Werkzeugbau dauert bei komplexen Teilen 12–20 Wochen. Wenn Ihr Zeitplan das nicht zulässt, sind Niederdruck- oder Schwerkraftdruckguss oder CNC-Bearbeitung für frühe Produktionsphasen möglicherweise besser geeignet.
Wichtige Konstruktionsregeln für den Druckguss
Die Leistung des Druckgusses wird weitgehend bestimmt, bevor irgendein Werkzeugstahl geschnitten wird. Diese DFM-Prinzipien prägen Maßhaltigkeit, Formenstandzeit und Produktionskosten von Anfang an.
- Entformungsschrägen von 1–3° anbringen: Alle Wandungen parallel zur Entformungsrichtung benötigen eine Entformungsschräge. Ohne sie steigt die Ausstoßkraft und die Oberfläche leidet.
- Gleichmäßige Wandstärke einhalten: Abrupte Dickenänderungen erzeugen thermische Gradienten, die zu Schrumpfporosität führen. Rippen sorgen für Steifigkeit, statt die Wandmasse zu erhöhen. Gleichmäßige Wandstärken erstarren gleichmäßig und reduzieren innere Fehler.
- Großzügige Radien an Innenkanten verwenden: Mindestens R0,5 mm an allen Innenkanten. Scharfe Kanten konzentrieren die Spannung sowohl im Gussstück als auch in der Form, verkürzen die Standzeit des Werkzeugs und erzeugen Spannungsspitzen im fertigen Teil.
- Hinterschnitte minimieren: Jeder Hinterschnitt erfordert einen Kern oder ein Schiebermechanismus, was Werkzeugkosten und Lieferzeit erhöht. Planen Sie Hinterschnitte bereits in der frühen DFM-Analyse ein, bevor der Werkzeugstahl bestellt wird.
- Kritische Funktionseigenschaften frühzeitig kennzeichnen: Lassen Sie Bearbeitungszugabe auf CTF-Oberflächen. Halten Sie im Gusszustand keine engeren Toleranzen als ±0,10 mm ein.
- Trennlinie vor dem Werkzeugbau festlegen: Trennlinienflash und kosmetische Zeugenspuren sind ein inhärentes Ergebnis des Aufeinandertreffens der Formenhälften. Ihr Standort und ihre Akzeptanz müssen vor dem Schneiden von Stahl vereinbart werden – nicht danach.
Warum Yijin Solution als Partner für Druckguss wählen?
Druckguss kann präzise, wiederholbare Teile in großem Maßstab produzieren, aber die Ergebnisse hängen davon ab, wie der Prozess über Werkzeugbau, Gießen, Bearbeitung und Prüfung gehandhabt wird. Ein fähiger Lieferant hilft, diesen Prozess von Anfang an stabil zu halten.
Yijin Solution bietet individuelle Druckguss-Lohnfertigung für Teile aus Aluminium-, Zink-, Magnesium- und Kupferlegierungen. Unser Team prüft jede Konstruktion vor dem Start der Werkzeugfertigung und kontrolliert Geometrie, Toleranzen, Oberflächenanforderungen und weitere Details, die die Fertigung beeinflussen.
Wir unterstützen Hochdruck-Druckguss, Schwerkraft-Druckguss und Niederdruck-Druckguss. Entgraten, CNC-Bearbeitung, Oberflächenbehandlung und Prüfung werden alle im Haus durchgeführt, was uns eine bessere Kontrolle über die Teilequalität und Maßhaltigkeit vom Guss bis zur Endlieferung gibt.
Yijin Solution ist nach IATF 16949, ISO 9001 und ISO 13485 zertifiziert. Die Standardtoleranz für Druckguss beträgt ±0,30 mm, die Präzisionstoleranz kann ±0,10 mm erreichen. Laden Sie Ihre CAD-Datei hoch um ein Angebot und eine DFM-Analyse für Ihr individuelles Druckgussprojekt anzufragen.
FAQ zum Druckguss
Wofür wird Druckguss verwendet?
Das Druckgießen erzeugt präzise Nichteisenmetallteile für die Branchen Automobil, Unterhaltungselektronik, Aerospace, Industrieausrüstung, Medizintechnik und Konsumgüter. Es ist das richtige Verfahren, wenn die Bauteilgeometrie komplex ist und die Toleranzen über eine lange Serie hinweg konsistent bleiben müssen.
Weitere Details finden Sie in der ISO 8062-3 Referenz für dimensionale Gusstoleranzen wie sich die Toleranzklassen beim Druckguss im Vergleich zu anderen Gussverfahren verhalten.
Welche Metalle lassen sich im Druckguss verarbeiten?
Aluminium-, Zink-, Magnesium- und Kupferlegierungen sind die Standard-Druckgusswerkstoffe. Aluminium und Magnesium werden im Kaltkammerverfahren verarbeitet, Zink und Zinn im Warmkammerverfahren.
Wie lange dauert die Werkzeugherstellung für den Druckguss?
Die Lieferzeit für Werkzeuge beträgt in der Regel 8–20 Wochen, je nach Werkzeugkomplexität, Anzahl der Kerne und Schieber sowie Kavitätenzahl. Unser Formenbau und die ersten Muster dauern bei Standardteilen 25–35 Tage. Komplexe Mehrkavitätenwerkzeuge dauern länger. Die frühe DFM-Analyse ist der Punkt, an dem Sie die Lieferzeit besprechen.
Wie hoch ist die Mindestbestellmenge für Druckguss?
Es gibt keine feste Mindeststückzahl, aber die Wirtschaftlichkeit ist eindeutig. Die Werkzeugkosten für das HPDC amortisieren sich in der Regel ab etwa 5.000 Teilen pro Jahr auf akzeptable Stückkosten.
Der Kokillenguss wird ab etwa 500–1.000 Teilen pro Jahr wirtschaftlich, da die Werkzeugkosten niedriger sind und die Zykluszeit bei diesem Volumen weniger ins Gewicht fällt. CNC-Bearbeitung ist die richtige Spezifikation für Prototypen und Kleinserien, bis das Produktionsvolumen die Werkzeugkosten rechtfertigt.
Wie genau ist Druckguss im Vergleich zur CNC-Bearbeitung?
Die Standardtoleranzen für HPDC nach NADCA-Spezifikationen liegen bei ±0,10–±0,30 mm. CNC-Bearbeitung erreicht routinemäßig ±0,01–±0,05 mm. Für CTF-Merkmale, die engere Toleranzen erfordern, als der Druckguss im Gusszustand halten kann, besteht der übliche Ansatz darin, auf diesen Flächen Bearbeitungszugabe zu belassen und sie als Sekundäroperation CNC zu bearbeiten.
Zurück zum Anfang: Druckgießen: Vollständiger Leitfaden für das Metallgießverfahren