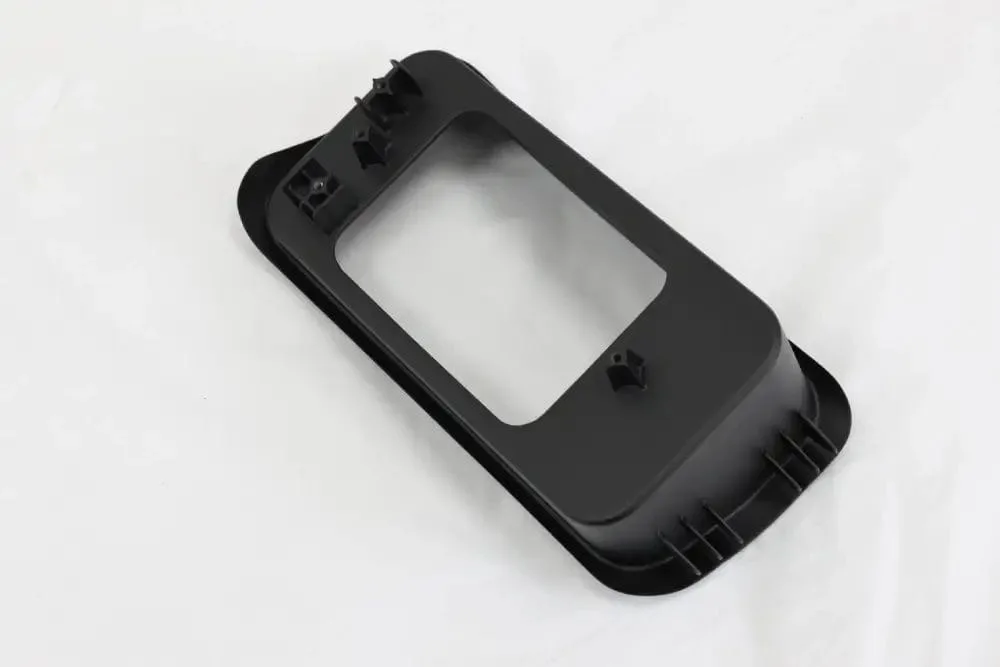
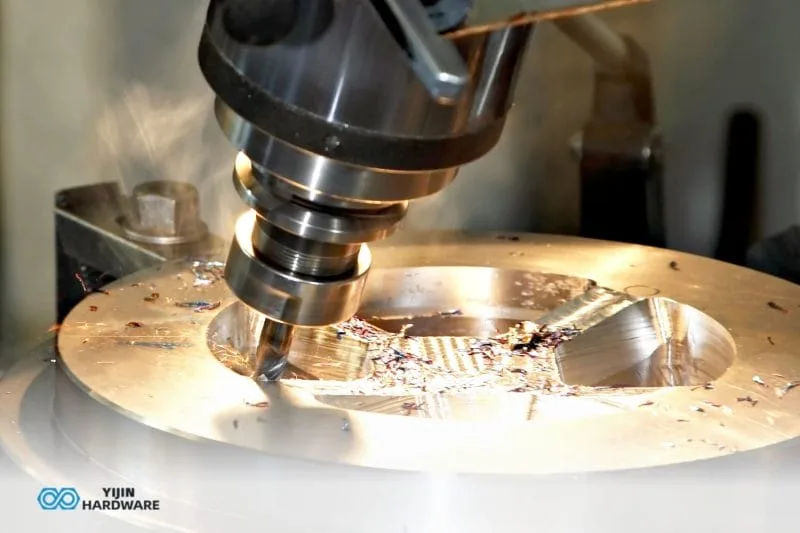

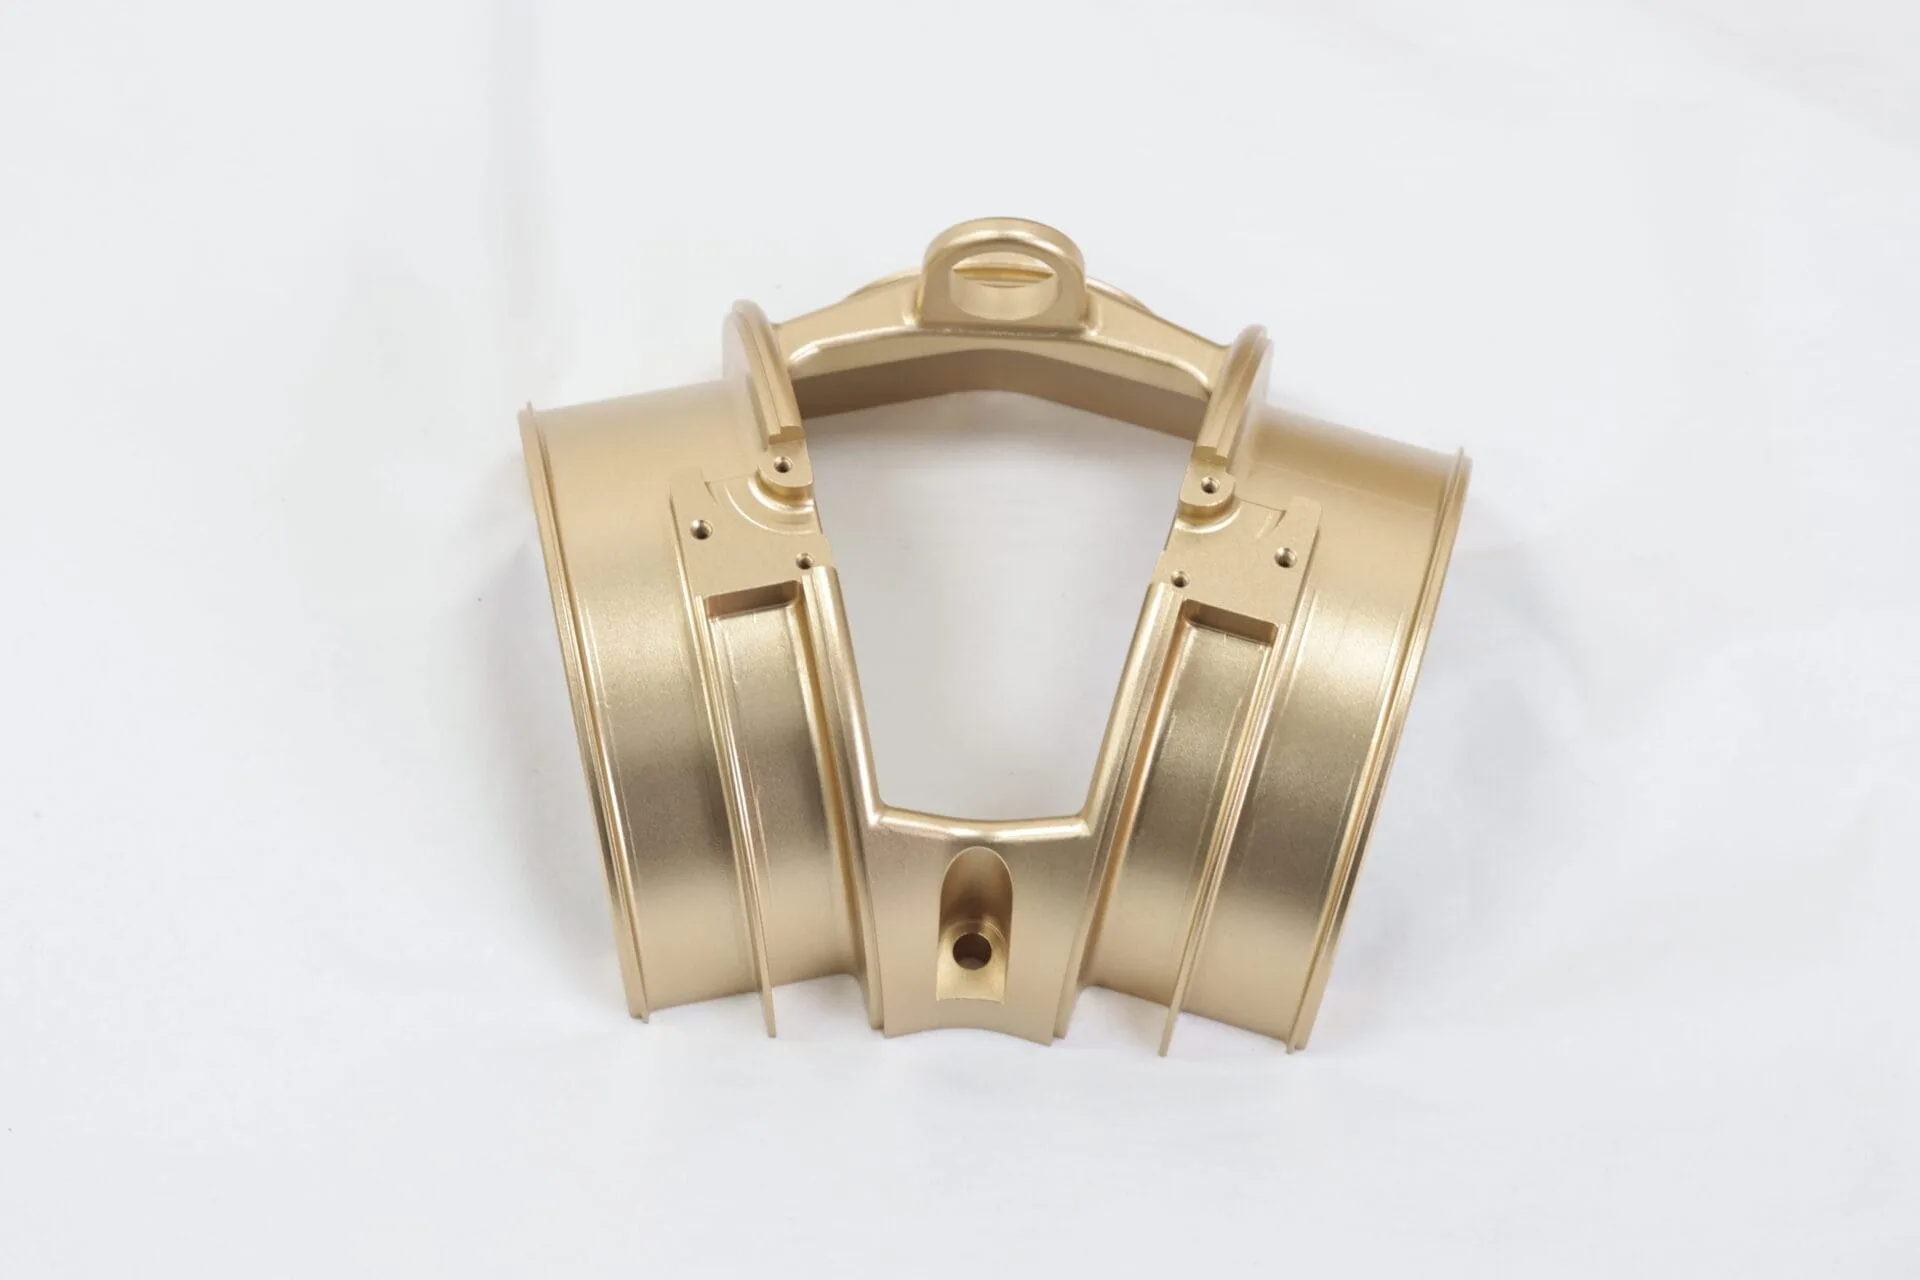
Im Antriebssystem einer koaxialen Doppelrotor-Drohne ist die Motorhalterung ein kritisches Strukturbauteil. Sie trägt die Leistungsabgabe der oberen und unteren Rotoren und kontrolliert gleichzeitig die Ausrichtung zwischen Motor, Rotorwelle und Rahmenbaugruppe.
Bei dieser Art von Anwendung geht es bei der Bearbeitungsgenauigkeit nicht nur um den Sitz der Teile. Sie wirkt sich direkt auf Flugstabilität, Kraftübertragungseffizienz, Schwingungskontrolle, Lagerlebensdauer und langfristige Systemzuverlässigkeit aus.
Diese Fallstudie erläutert, wie Yijin Solution eine hochpräzise CNC-Bearbeitungslösung für eine Motorhalterung aus Aluminium 6061-T6 entwickelt hat, die eingesetzt wird in Schiebel’das koaxiale Doppelrotor-UAV-System von. Durch Zeichnungsprüfung, Prozessoptimierung, 5-Achs-CNC-Fräsen, Harteloxieren-Kompensation und vollständige CMM-Prüfung wurde das Projekt von instabiler Präzision und unter 80 % Fertigungsausbeute auf stabile Serienfertigung auf dem Niveau von ±0,01 mm gebracht.
Projektübersicht
| Artikel | Einzelheiten |
|---|---|
| Industrie | UAV / Luft- und Raumfahrt |
| Anmeldung | Koaxialer Doppelrotor-UAV-Motorträger |
| Material | Aluminiumlegierung 6061-T6 für die Luftfahrt |
| Prozess | 5-Achs-Fräsen, Warmauslagern, Harteloxieren, CMM-Messung |
| Wesentliche Toleranz | Kritische Maße innerhalb von ±0,01 mm |
| Losgrößenanforderung | 500 Stück pro Charge |
| Ergebnis | Ausbeute verbessert von unter 80 % auf 99,8 % |
Hintergrund: Präzisionsprobleme bei einer kritischen UAV-Komponente
Schiebel ist ein weltweit anerkannter Hersteller von koaxialen Doppelrotor-UAVs. Die CAMCOPTER® S-100 wird in professionellen Bereichen wie Sicherheit, maritime Operationen, Überwachung und Inspektion weit verbreitet eingesetzt.
Für dieses Projekt benötigte Schiebel eine hochpräzise Motorhalterung für das Antriebssystem einer koaxialen Doppelrotor-Drohne. Das Bauteil musste strenge Anforderungen der Luft- und Raumfahrt an Maßhaltigkeit, Koaxialität, Ebenheit, strukturelle Zuverlässigkeit und Serienkonsistenz erfüllen.
Vor der Zusammenarbeit mit Yijin Solution hatte der Kunde bereits ernsthafte Bearbeitungsprobleme mit einem früheren Lieferanten erlebt.
Die wichtigsten Probleme
1. Kritische Maße lagen außerhalb der Toleranz
Der vorherige Lieferant konnte die geforderte Maßhaltigkeit nicht einhalten. Zentrale Maße überschritten ±0,02 mm, auch Koaxialität und Ebenheit wichen von den Zeichnungsanforderungen ab.
Dies verursachte Montageüberschneidungen zwischen Motorhalterung, Motor und Rotorwelle. Es beeinträchtigte auch die Ausrichtung der Kraftübertragung, was zu Vibrationen und verringerter Flugstabilität der Drohne führen konnte.
2. Die Ausbeute lag unter 80 %
Die niedrige Ausbeute führte zu einem hohen Anteil an Nacharbeit und Ausschussteilen. Dies erhöhte die Produktionskosten und verzögerte den Montageplan des Kunden für die UAV.
Für eine Serienanforderung von 500 Stück war instabile Präzision nicht akzeptabel. Der Kunde benötigte jedes Teil der Serie austauschbar und montagebereit.
3. Der ursprüngliche Prozess entbehrte der Ursachenanalyse-Optimierung
Der bisherige Lieferant konnte nur nach Zeichnung fertigen. Er war nicht in der Lage, die Ursache der Maßabweichungen zu identifizieren, und konnte auch keine prozessseitige Lösung anbieten.
Schiebel benötigte einen Fertigungspartner, der die Zeichnung prüfen, die Betriebsbedingungen verstehen, den Bearbeitungsprozess optimieren und das Teil für die Serie stabilisieren konnte.
Kundenanforderungen
Schiebel hatte drei klare Anforderungen an dieses Projekt:
- Kritische Bearbeitungsfehler an Motorhaltern innerhalb von ≤±0,01 mm.
- Die Durchlaufquote in der Serie verbessern und die Lieferung der Charge stabilisieren.
- Wir bieten Engineering-Support über den gesamten Prozess – von der Zeichnungsprüfung bis zur Serienfertigung – und beheben die Ursache von Präzisionsproblemen.
Teileanforderungen und technische Herausforderungen
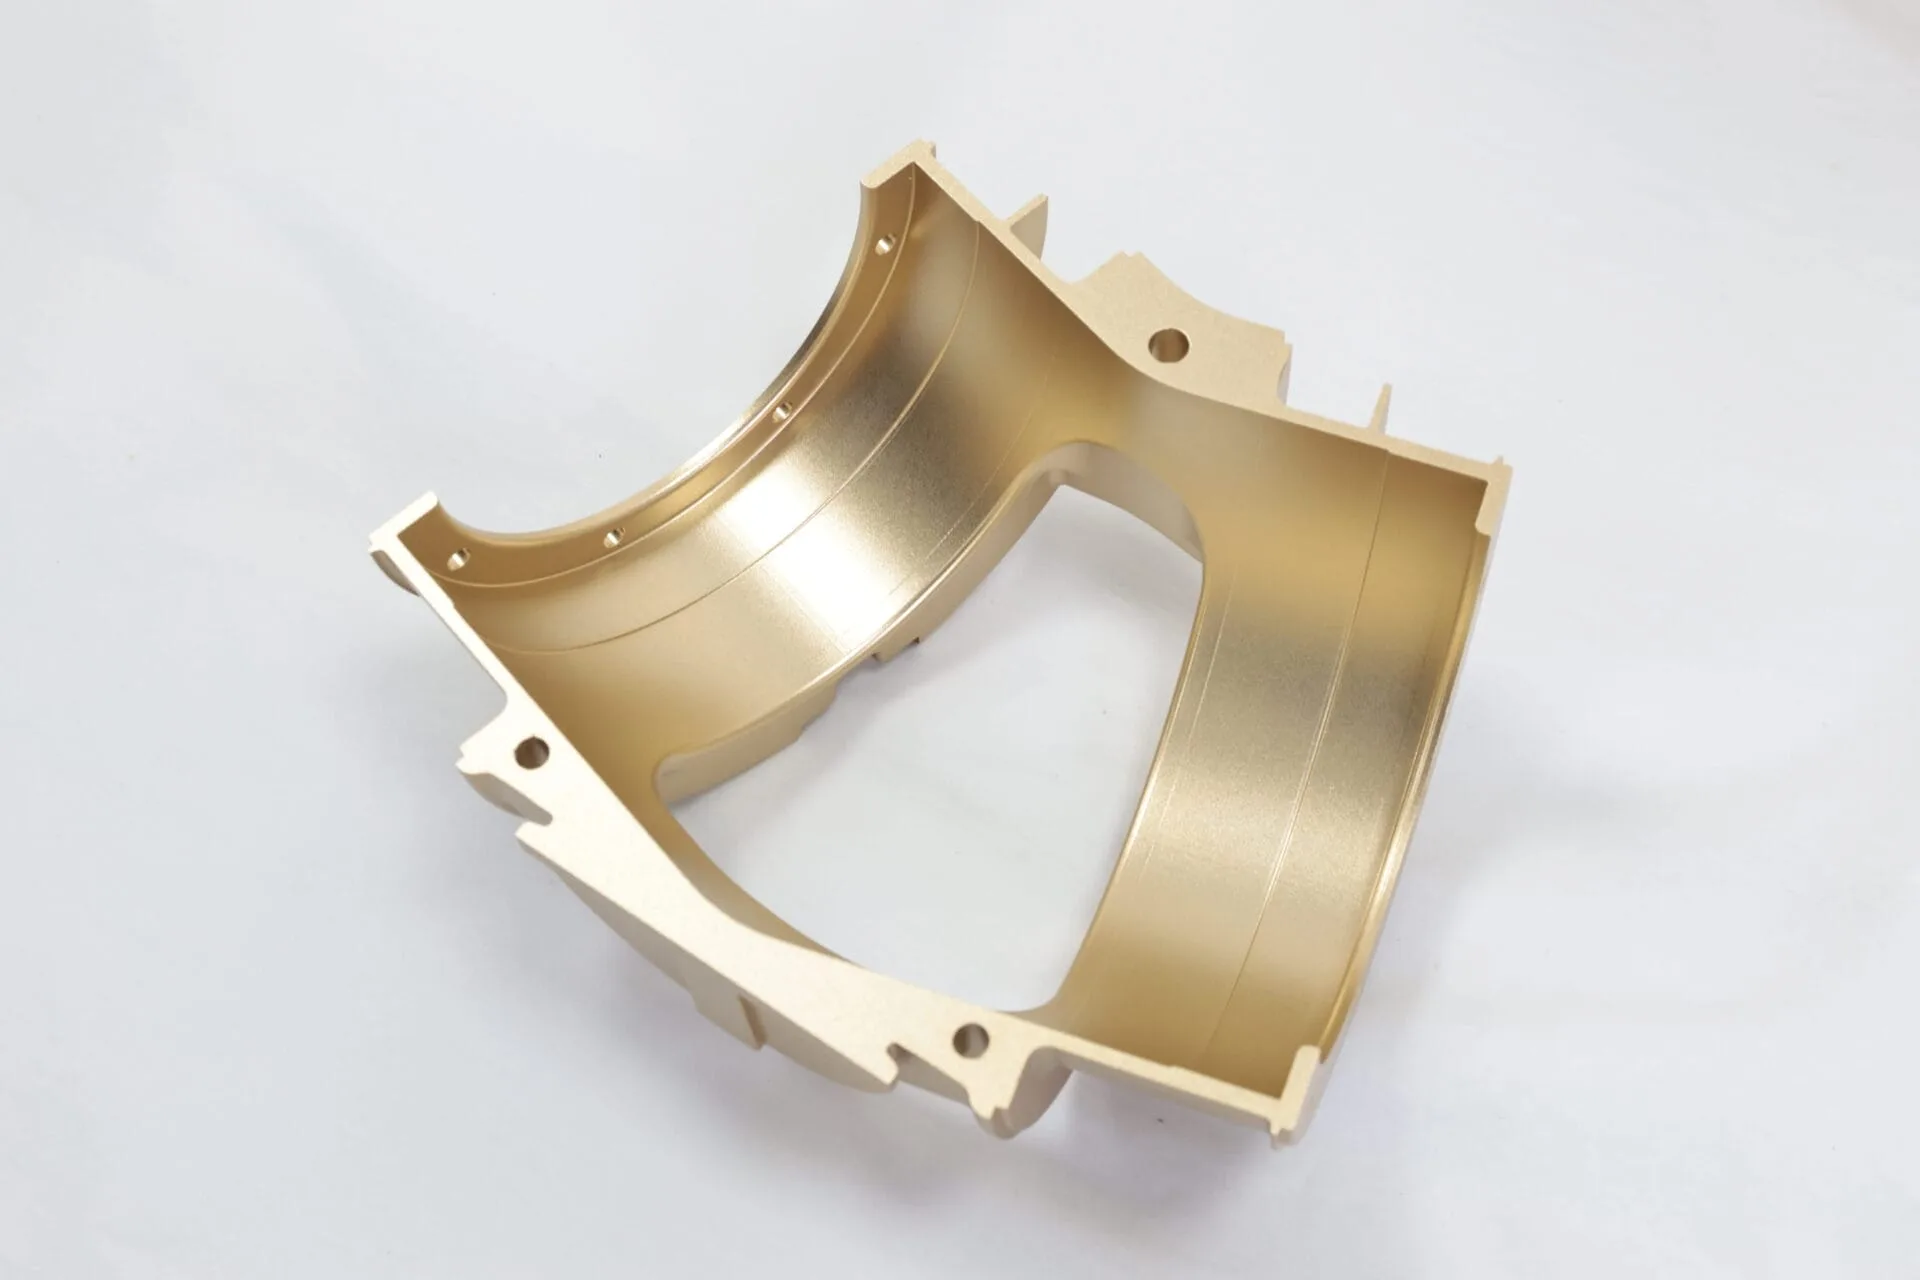
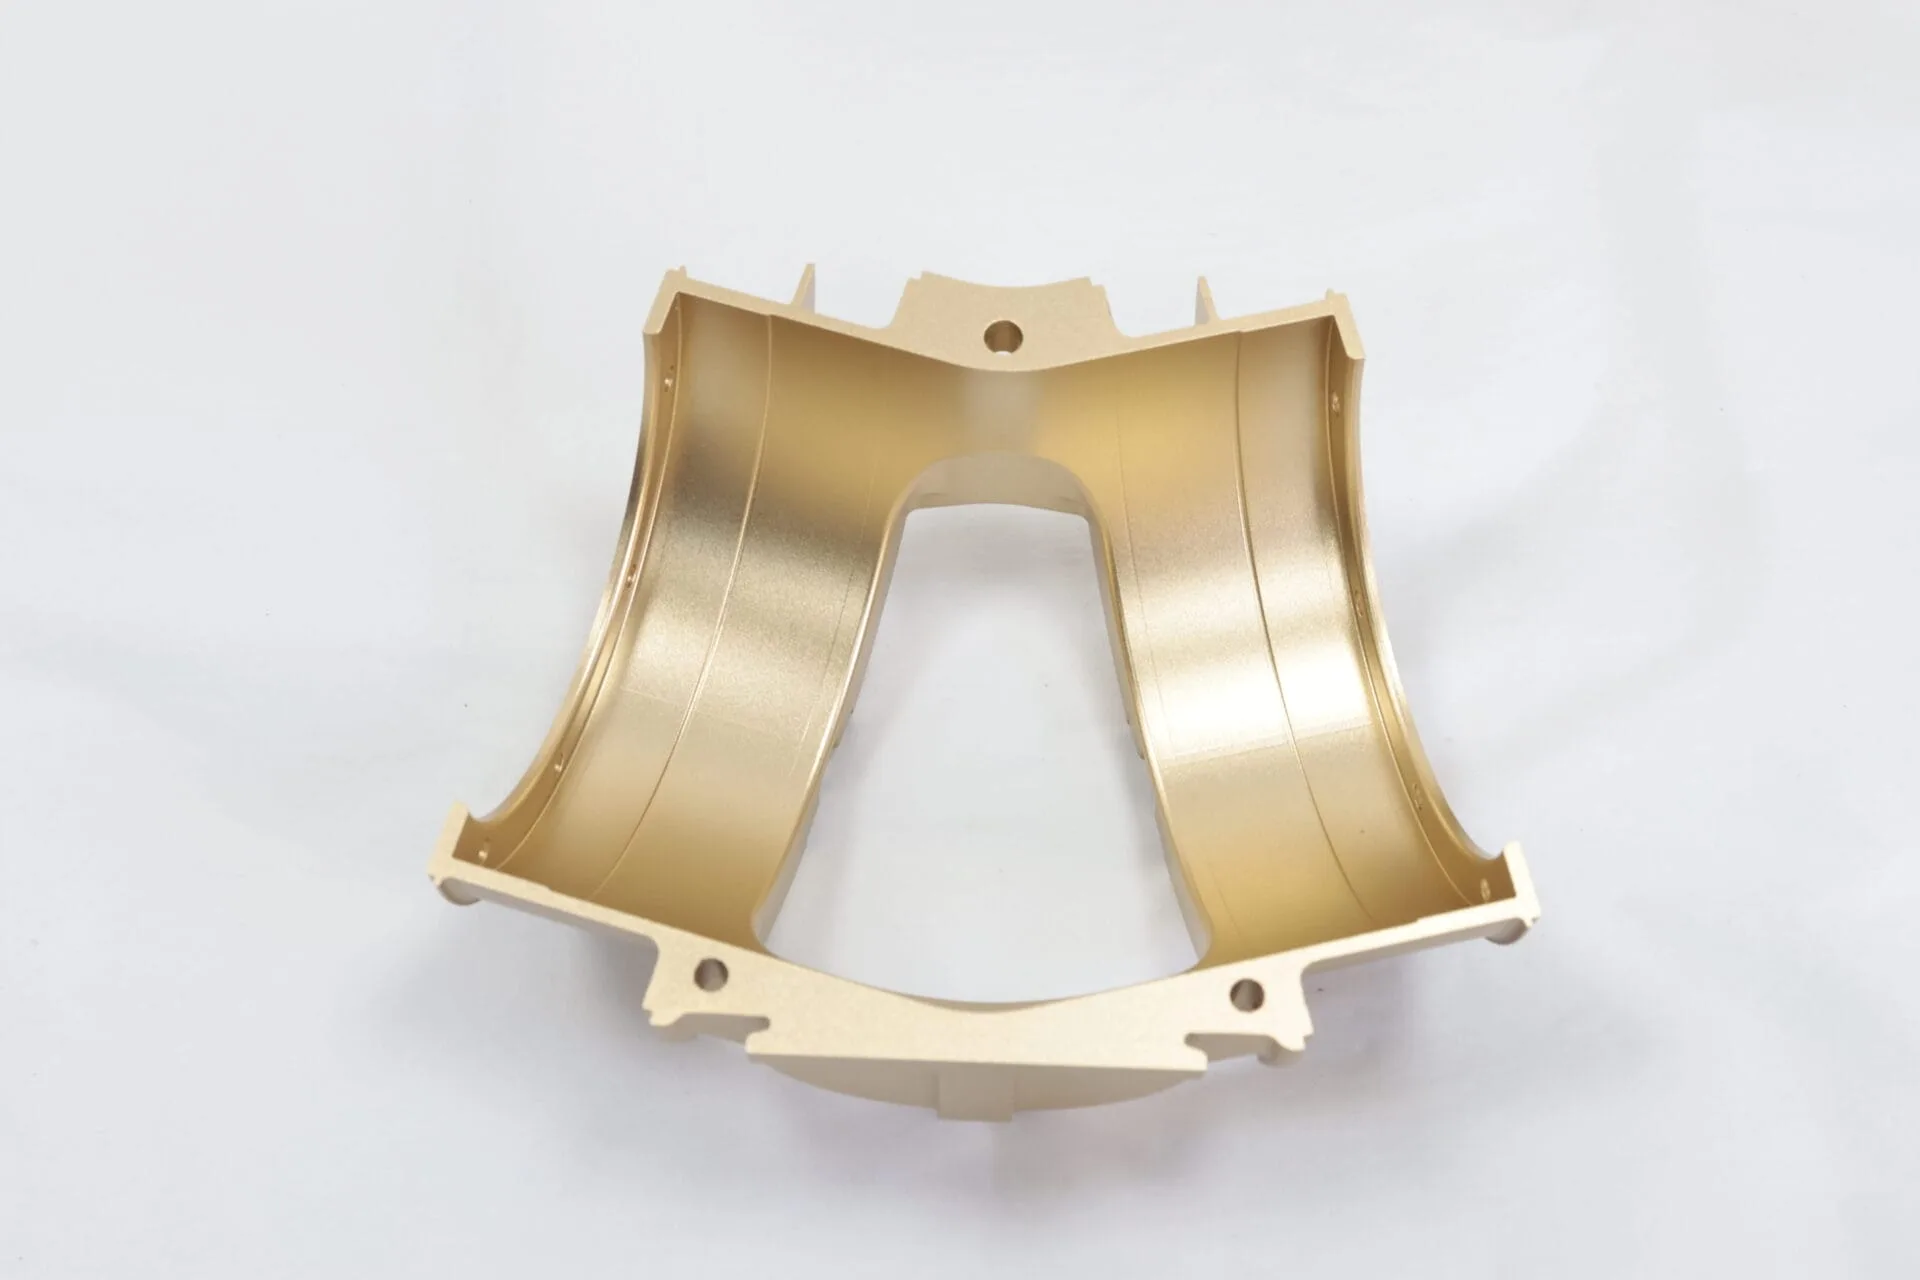
Die Motorhalterung war ein komplexes Strukturbauteil mit unregelmäßig gekrümmten Oberflächen, dünnwandigen Merkmalen, Gewindebohrungen, engen geometrischen Toleranzen und Anforderungen an die harteloxierte Oberflächenbehandlung.
1. Enge Maß- und Formtoleranzen
Die Befestigungslöcher für Motor und Spindel mussten eingehalten werden innerhalb ±0,01 mm. Die Ebenheit der Montage-Referenzfläche musste innerhalb von 0,01 mm, während die Koaxialität der oberen und unteren Befestigungsbohrungen innerhalb von φ0,01 mm.
Jede kleine Abweichung könnte Vibrationen bei der Kraftübertragung verursachen. Mit der Zeit könnte dies die Flugstabilität verringern, die Flugzeit verkürzen, den Verschleiß der Motorlager beschleunigen und die Lebensdauer der Drohne reduzieren.
2. Leichtbau-Hohlstruktur
Das Bauteil wurde mit einer leichten Hohlstruktur und einem Zielgewicht von 128 g. Die dünnste Wandstärke im ausgehöhlten Bereich betrug nur 1,2 mm.
Dies verbesserte die Gewichtskontrolle, machte das Bauteil aber empfindlicher gegenüber Spannkraft, Schnittwärme, Werkzeugdruck und Eigenspannung. Wenn die Bearbeitungsspannung nicht richtig kontrolliert wurde, konnte sich das Bauteil nach dem Schruppen, Schlichten oder der Oberflächenbehandlung verformen.
3. Positioniergenauigkeit von Gewindebohrungen
Die Motorhalterung umfasste 12 Gewindebohrungen M3 zur Montage. Die Anforderung an die Positionstoleranz lag bei nicht mehr als 0,02 mm.
Diese Bohrungen mussten ohne Nachbohren, Reiben oder manuelle Nacharbeit mit dem Stromrahmen der Drohne fluchten. Dies war entscheidend für eine reibungslose Endmontage und die Austauschbarkeit der Teile.
4. Spannungskontrolle an Innenkanten
Alle Innenkanten mussten den geforderten Radius im Design erfüllen. Scharfe Übergänge oder schlecht bearbeitete Ecken konnten Spannungsspitzen erzeugen.
Bei einer UAV-Komponente, die langfristig hochfrequenten Vibrationen ausgesetzt ist, könnte dies das Risiko von Rissen oder Ermüdungsversagen erhöhen. Für das Teil wurde eine Lebensdauer von mehr als 1.000 Stunden.
5. Materialkontrolle für Aluminium 6061-T6
Das Bauteil wurde gefertigt aus Aluminiumlegierung 6061-T6 für die Luftfahrt, ausgewählt wegen seiner Festigkeit, seines geringen Gewichts, seiner Korrosionsbeständigkeit und seiner Zerspanbarkeit.
Jede Charge Rohmaterial wurde mit Materialzertifizierung von Drittanbietern geliefert. Die Eingangsprüfung umfasste die Verifizierung der mechanischen Eigenschaften und der Legierungszusammensetzung. Die gemessenen Anforderungen umfassten:
- Zugfestigkeit ≥310 MPa
- Streckgrenze ≥276 MPa
- Dehnung ≥8 %
- Kontrolle der Legierungszusammensetzung, einschließlich Si 0,4–0,8 %, Mg 0,8–1,2 % und Cu ≤0,15 %
- Einhaltung der Anforderungen nach AMS-QQ-A-200/8
- Ultraschallprüfung zum Nachweis, dass keine innere Porosität, Einschlüsse oder strukturelle Defekte vorliegen
Diese Werkstoffkontrolle half, anormale Schnittspannungen, inkonsistentes Verhalten bei der Wärmebehandlung und Verformung durch Werkstoffschwankungen zu vermeiden.
6. Harteloxieren mit Maßausgleich
Das Bauteil erforderte Harteloxieren in Gold zur Verbesserung der Verschleißfestigkeit, Korrosionsbeständigkeit und Witterungsbeständigkeit im Außeneinsatz.
Die eloxierte Schicht musste gleichmäßig und dicht sein, mit kontrolliertem Aussehen und Schutzwirkung. Die Prozessanforderungen umfassten:
- Schichtdicke: 25±0,01 mm
- Oberflächenhärte: HV300 oder höher
- Salzsprühnebel-Beständigkeit: ≥1.000 Stunden ohne Korrosionsblasen
- Temperaturwechsel von -40 °C bis +85 °C über 20 Zyklen ohne Abblättern, Rissbildung oder Delaminierung
- Haftung bis ISO-Klasse 5
Da das Eloxieren die endgültigen Maße beeinflussen kann, berechnete Yijin Solution die Oxidschichtzugabe vor der Oberflächenbehandlung. A 0,008 mm Ausgleichszugabe wurde anhand des Toleranzziels ausgewählt, und vor und nach dem Eloxieren wurde ein CMM-Vergleich durchgeführt.
Fertigungsansatz von Yijin Solution
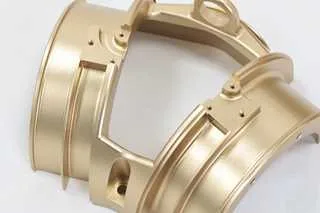
Hochpräzise Bearbeitung im Bereich von ±0,01 mm kann sich nicht allein auf die Maschinenfähigkeit verlassen. Sie erfordert die Beherrschung des gesamten Prozesses: Zeichnungsprüfung, Bezugsstrategie, Werkzeugauswahl, Bearbeitungsreihenfolge, Spannungsarmglühen, Kompensation der Oberflächenbehandlung und Prüfrückmeldung.
Für dieses Projekt hat Yijin Solution einen kompletten Präzisionskontroll-Workflow aufgebaut.
1. Ursachenanalyse und Prozessdiagnose
Vor der Bearbeitung hat unser Engineering-Team die Montageanforderungen des Kunden, die Betriebsbedingungen des UAV-Energiesystems und die vom vorherigen Lieferanten zurückgewiesenen Muster geprüft.
Durch die vollständige Maßprüfung der nicht konformen Teile identifizierten wir drei Hauptursachen für die Maßabweichungen:
- Falsche Werkzeugauswahl
- Instabiler Bearbeitungsverlauf
- Fehlende geschlossene Prozessprüfung
Auf Basis dieser Analyse haben wir eine kombinierte Strategie zur Optimierung von Konstruktion, Prozess und Prüfung.
Enthalten:
- Optimierung des ursprünglichen Eckradius von R0,8 mm auf R1,2 mm
- Verstärkungsrippen in spannungsempfindlichen Bereichen einfügen
- Neuaufbau der Maßkette auf Basis eines einheitlichen Motor-Befestigungsbezugs
- Hinzufügen von Positionstoleranzkontrolle für φ0,015 mm für sechs kritische Passbohrungen
- Gemeinsame Prüfung der GD&T-Zeichnung mit dem Kunden
Nach der Optimierung bestand das erste Versuchsteil alle Prüfungen der geometrischen Toleranzen. Die Verformung bei der Bearbeitung wurde reduziert von 0,018 mm bis ≤0,004 mm.
2. Optimierung von Zeichnung und Bezugssystem
Unsere Verfahrenstechniker fanden drei Konstruktions- und Prozessrisiken in der ursprünglichen Zeichnung.
Risiko an Übergängen und Kanten
Einige Radiusübergänge könnten während der Bearbeitung zu Spannungskonzentrationen führen. Diese Bereiche wurden optimiert, um Verformung zu reduzieren und die Dauerfestigkeit zu verbessern.
Inkonsistenz der Bezugspunkte
Bestimmte kritische Maße waren nicht so referenziert, dass eine stabile Bearbeitung und Prüfung möglich war. Dadurch entstand das Risiko von Bezugsumrechnungsfehlern.
Yijin Solution vereinheitlichte das Bearbeitungs- und Prüfbezugssystem um die Motor-Montagefläche, wodurch die Unsicherheit in der Maßkette reduziert wurde.
Fehlendes Prozessbezugsmaß
Die ursprüngliche Zeichnung bot nicht genügend Grundlage für die Prozesskontrolle in der Serie. Wir haben Prozessreferenzen ergänzt, um die Wiederholbarkeit über Serienchargen von 500 Stück zu verbessern.
Diese Verbesserungen halfen, Präzisionsverluste vor dem Bearbeitungsbeginn zu vermeiden.
3. 5-Achs-CNC-Fräsen mit spannungsgesteuerter Abfolge
Die Motorhalterung wies unregelmäßig gekrümmte Flächen und dünnwandige Hohlbereiche auf. Um kumulierte Rüstfehler zu reduzieren, setzten wir 5-Achs-Fräsen mit kontinuierlicher Interpolation ein.
Der Prozessablauf war:
Schruppen → Halbschlichten → Auslagern → Schlichten
Diese Reihenfolge ermöglichte es, Bearbeitungsspannungen vor dem abschließenden Finish freizusetzen. Sie reduzierte auch das Risiko von Teilebewegungen nach der Bearbeitung.
Während der CNC-Bearbeitung wurden die Schnittparameter sorgfältig auf der Grundlage des Verhaltens von 6061-T6-Aluminium gesteuert. Werkzeugeingriff, Vorschubgeschwindigkeit, Schnitttiefe und Kühlbedingungen wurden angepasst, um Wärmeentwicklung und Verformung dünnwandiger Teile zu reduzieren.
Für den 1,2 mm dünnwandigen Bereich vermied der Werkzeugweg aggressives Schneiden in einem einzigen Durchgang. Das Material wurde schrittweise abgetragen, um Vibrationen, Schnittkräfte und Eigenspannungen zu reduzieren.
4. Ausstattung, Werkzeuge und Umgebungskontrolle
Um eine stabile Präzision auf dem Niveau von ±0,01 mm zu gewährleisten, verwendete Yijin Solution eine kontrollierte Bearbeitungsumgebung.
5-Achs-Bearbeitungszentrum
5-Achs-Fräsen reduzierte wiederholtes Spannen und half, die Ausrichtung zwischen gekrümmten Flächen, Befestigungslöchern und Referenzebenen zu erhalten.
Hochpräzise Diamantwerkzeuge
Für kritische Finish-Arbeiten wurden Diamantwerkzeuge eingesetzt, um Schnittgenauigkeit und Oberflächenqualität zu verbessern.
Temperaturgeregelte Werkstatt
Die Bearbeitung erfolgte in einer Umgebung mit konstanter Temperatur von 20±0,5 °C. Dadurch verringerte sich der Einfluss der Wärmeausdehnung auf das Bauteil und die Werkzeugmaschine.
Bei hochpräzisen UAV-Komponenten können selbst kleine Temperaturschwankungen die Maßhaltigkeit beeinträchtigen. Die Temperaturkontrolle war für eine wiederholbare Serienfertigung unerlässlich.
5. Geschlossene Prüf- und Bearbeitungskompensation
Yijin Solution hat einen geschlossenen Prozesskreislauf eingeführt:
Bearbeitung → Prüfung → Kompensation → Verifikation
Nach jedem wichtigen Arbeitsgang wurde ein Zeiss O-INSPECT Verbund-Koordinatenmessgerät eingesetzt, um kritische Merkmale zu scannen. Die Messdaten wurden an das CAM-System zurückgesendet, um Werkzeugkorrekturen und Prozesskompensation anzupassen.
Dadurch konnte das Team steuern:
- Koaxialität innerhalb φ0,01 mm
- Positionstoleranz der Bohrungen innerhalb 0,02 mm
- Kritische Maßhaltigkeit innerhalb ±0,01 mm
- Verformung dünner Wände im geforderten Bereich
Der geschlossene Regelkreis wurde verkürzt auf ≤15 Minuten pro Teil, was die Effizienz im Vergleich zur traditionellen Offline-Kompensation verbessert.
6. 100 % Endkontrolle per CMM
Jeder fertige Motorhalter wurde einer vollständigen Maß- und Formtoleranzprüfung mit einem hochpräzisen CMM unterzogen.
Die Endprüfung umfasste:
- Abmessungen der Motor-Befestigungslöcher
- Abmessungen der Spindelaufnahme-Bohrung
- Koaxialität der oberen und unteren Wellenbohrung
- Planheit der Montagebezugsfläche
- Position des M3-Gewindelochs
- Wichtige Passmaße
- Kritische Oberflächen- und Formanforderungen
Jedes Teil wurde vor dem Versand verifiziert. Prüfberichte bestätigten, dass die fertigen Teile stabil innerhalb ±0,01 mm bei kritischen Maßen.
Projektergebnisse
1. Kritische Maße erfüllten die Anforderung von ±0,01 mm
Nach Prozessoptimierung und geschlossener Regelung erreichten die fertigen Motorhalter eine stabile Maßhaltigkeit zwischen ±0,01 mm und ±0,01 mm.
Die Anforderungen an Koaxialität und Ebenheit wurden ebenfalls erfüllt, wodurch das bisherige Problem der Montageverklemmung zwischen Motorhalter, Motor und Rotorwelle behoben wurde.
2. Ausbeute von unter 80 % auf 99,8 % gesteigert
Die Gutrate in der Fertigung stieg von unter 80 % auf 99.8%.
Dadurch wurden Nacharbeiten deutlich reduziert, qualitätsbedingte Kosten gesenkt und dem Kunden ein stabiler Fertigungsweg für die UAV-Montage ermöglicht.
3. Die Lieferzeit wurde um 20 % reduziert
Da der Bearbeitungsprozess stabiler wurde, mussten weniger Teile nachgearbeitet oder erneut geprüft werden. Nach der Prozessoptimierung verkürzte sich die Lieferzeit um 20%.
So konnte der UAV-Produktionsplan des Kunden geschützt werden.
4. Aus dem Projekt entstand eine langfristige Zusammenarbeit
Schiebel erkannte die Fähigkeit von Yijin Solution, nicht nur Präzisions-CNC-Bearbeitung, sondern auch Prozessdiagnose, Zeichnungsoptimierung, Toleranzkontrolle und Produktionsstabilisierung zu bieten.
Nach diesem Projekt setzte der Kunde die Zusammenarbeit mit Yijin Solution fort und erteilte weitere Aufträge für drei andere Präzisionskomponenten für UAVs.
Kundenfeedback
“Bevor wir zu deren CNC-Service gewechselt sind, hatten unsere Motorhalterungs-Baugruppen ständig Passprobleme und Nacharbeit aufgrund schlechter Präzision, was unseren UAV-Produktionsplan direkt ausgebremst hat. Ihre Fähigkeit, Toleranzen konstant innerhalb von ±0,01 mm zu halten, hat Montagestörungen vollständig beseitigt, unsere Betriebszuverlässigkeit erhöht und die Produktionsausbeute von unter 80 % auf nahezu 100 % gesteigert. Über die reine Bearbeitung hinaus haben sie proaktiv unsere Zeichnungen und Prozesse optimiert, um Probleme an der Wurzel zu lösen. Diese Präzision, Verantwortungsbereitschaft und technische Unterstützung ist genau das, was unser Drohnenprogramm in Luftfahrtqualität benötigt.”
— Projektleiter, Schiebel
Schlussfolgerung
Dieses UAV-Motorträger-Projekt zeigt, dass hochpräzise CNC-Bearbeitung nicht nur eine Frage fortschrittlicher Ausrüstung ist. Auf dem Niveau von ±0,01 mm hängt eine stabile Produktion von einem kompletten System aus technischer Überprüfung, Bezugskontrolle, Prozessplanung, Spannungsmanagement, Prüfrückmeldung und Oberflächenbehandlungskompensation ab.
Für dieses Projekt half Yijin Solution Schiebel, einen instabilen Bearbeitungsprozess in eine wiederholbare Serienlösung zu überführen, indem Folgendes kombiniert wurde:
- Zeichnungs- und GD&T-Prüfung
- Optimierung von Bezügen und Toleranzketten
- 5-Achs-Fräsen
- Spannungsgesteuerte Zerspanungsabfolge
- Materialprüfung 6061-T6
- Ausgleich für Harteloxieren
- In-Prozess-Messung und Rückkopplung
- 100 % abschließende CMM-Prüfung
Für UAV, Luft- und Raumfahrt, Robotik und andere Anwendungen mit hoher Zuverlässigkeit muss die Teilequalität über jede Charge hinweg stabil sein und nicht nur an einem Prototyp nachgewiesen werden.
Yijin Solution bietet hochpräzise CNC-Bearbeitung, Konstruktionsprüfung, Koordination der Oberflächenbehandlung und vollständige Prüfungsunterstützung für komplexe Metallteile, die enge Toleranzen, zuverlässige Montage und gleichbleibende Serienqualität erfordern.
Zurück zum Anfang: Von 80 % bis 99,8 % Ausbeute: Hochpräzise CNC-Bearbeitung für eine koaxiale Doppelrotor-UAV-Motorhalterung