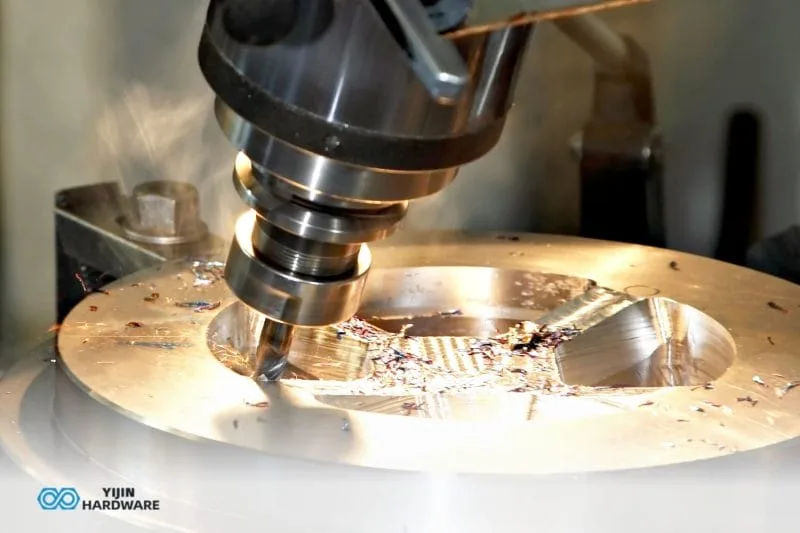

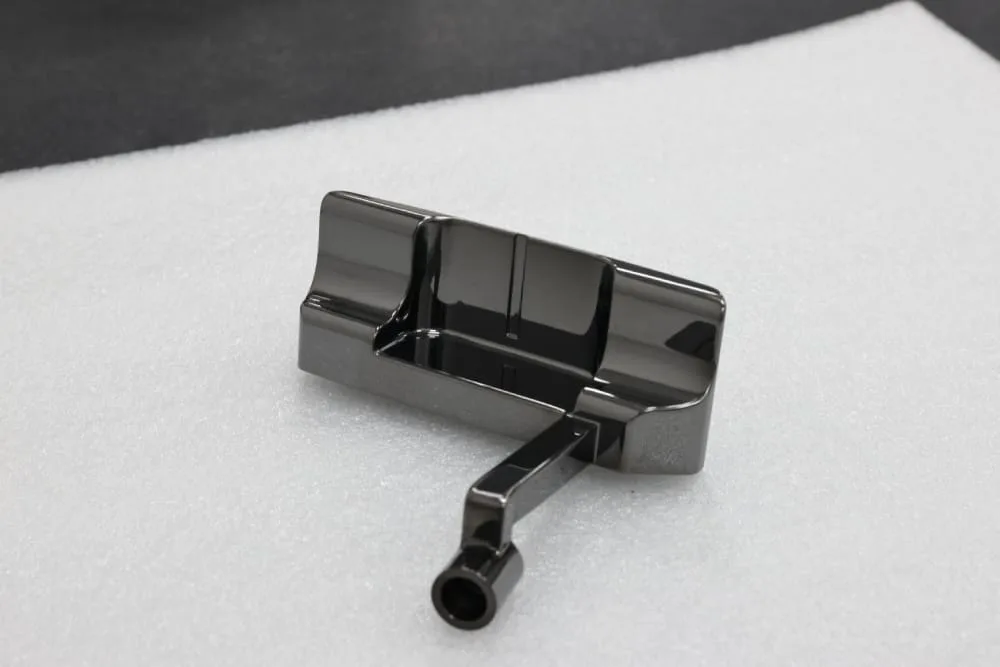
Bettinardi Golf ist eine weltweit bekannte High-End-Golfausrüstungsmarke, die für die Entwicklung und Produktion handpolierter Golfputter bekannt ist. Die Marke stellt extrem hohe Anforderungen an Bauteilpräzision, Oberflächenbeschaffenheit und Montagekompatibilität.
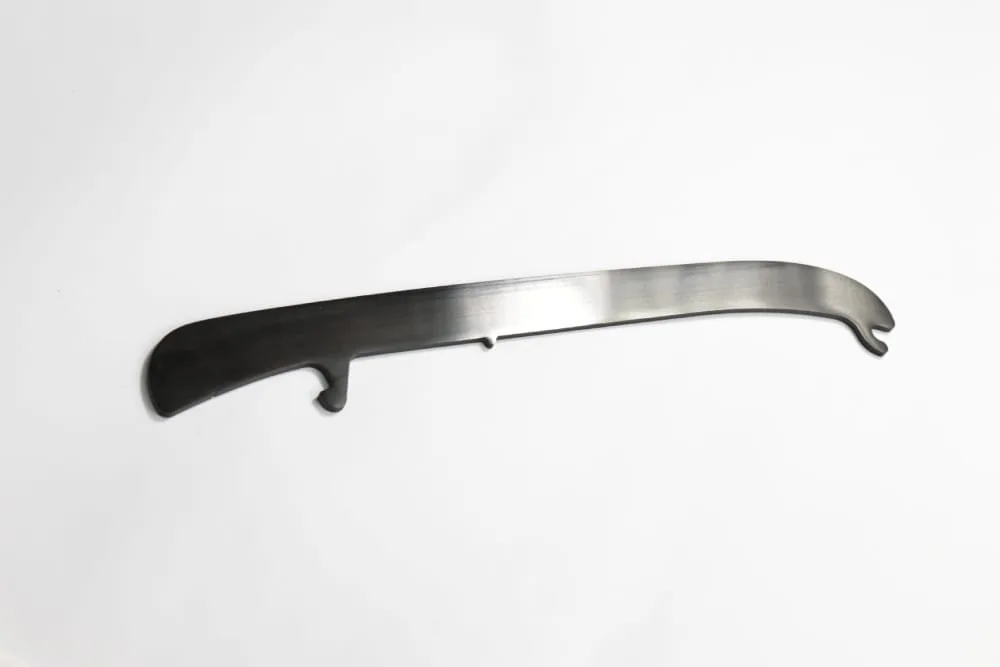
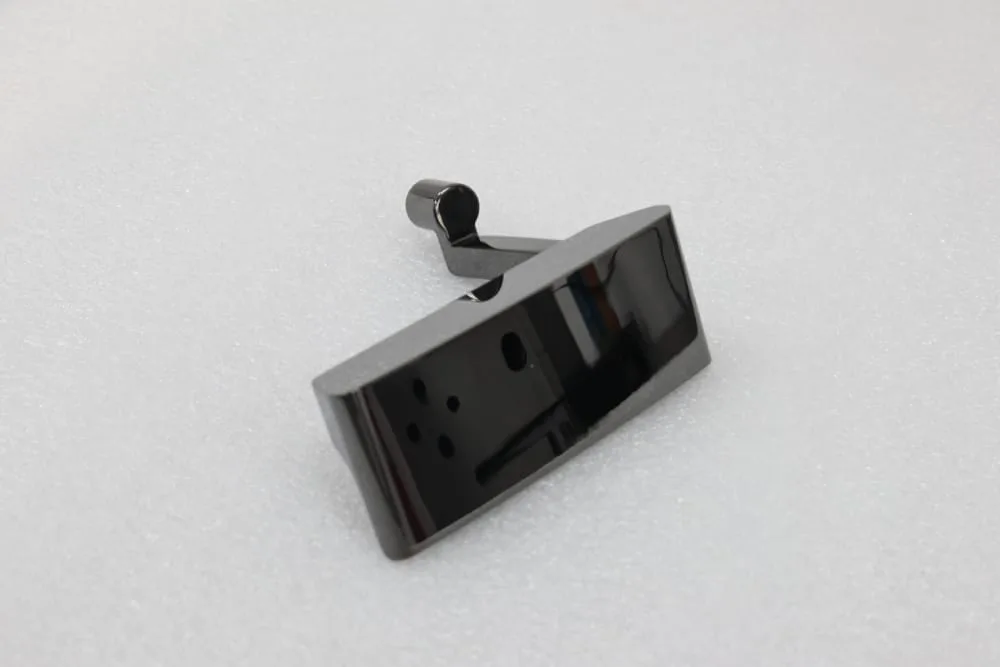
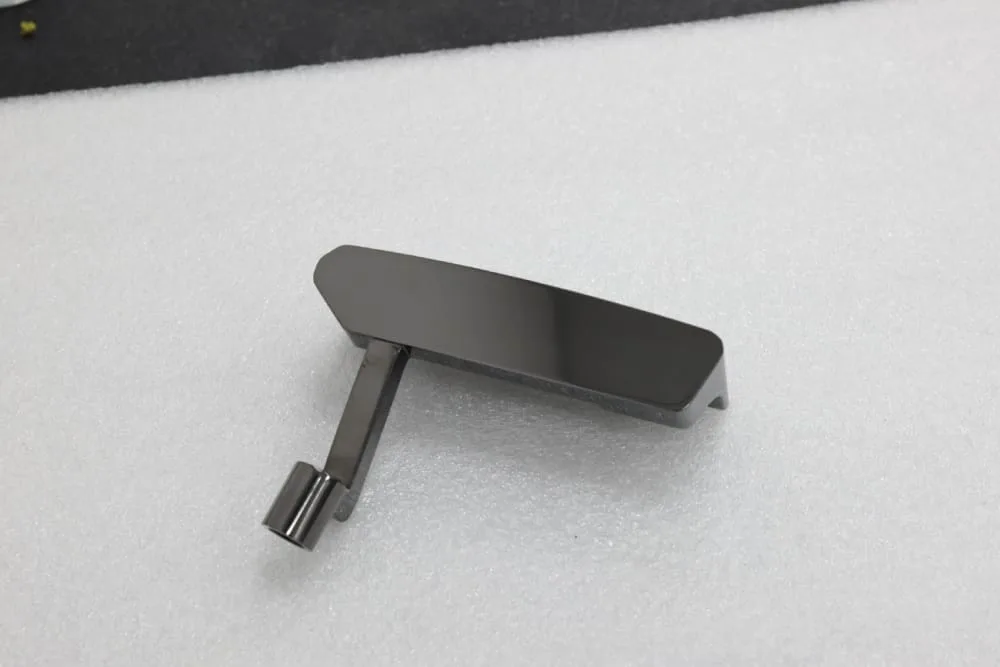
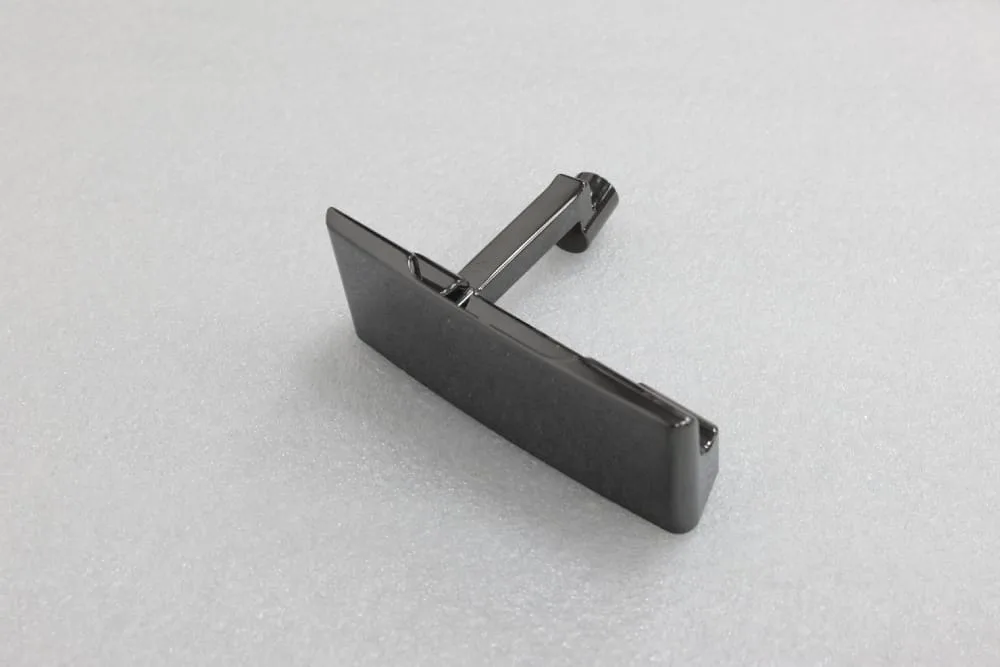
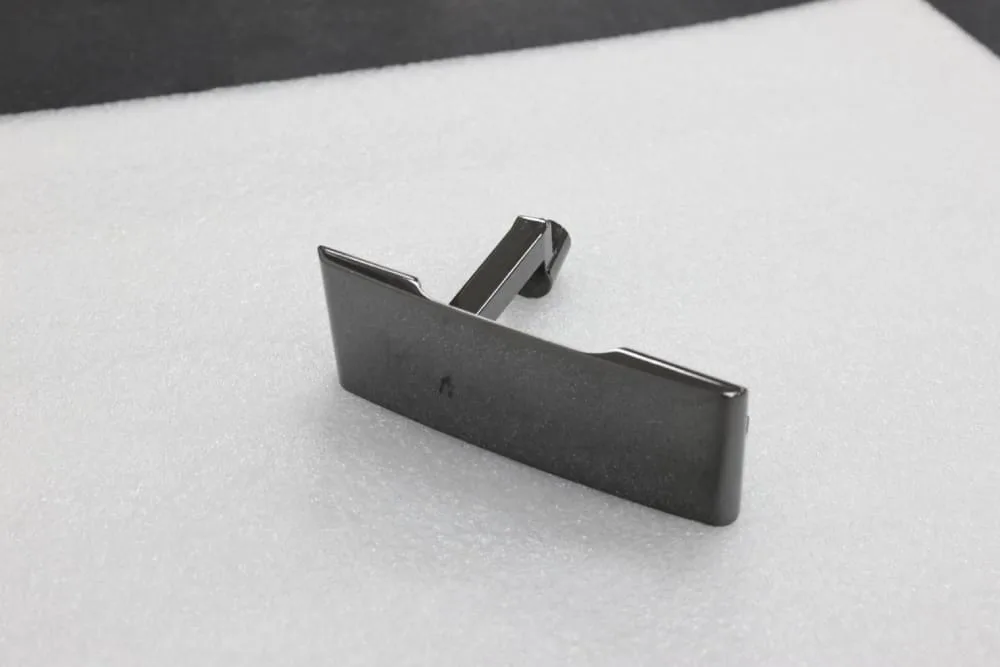
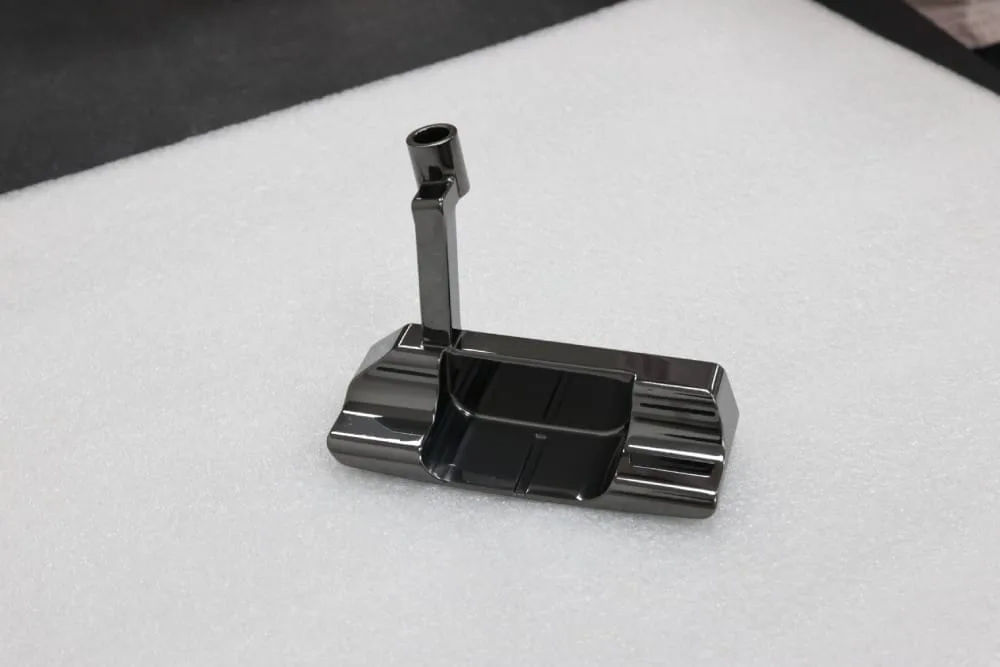
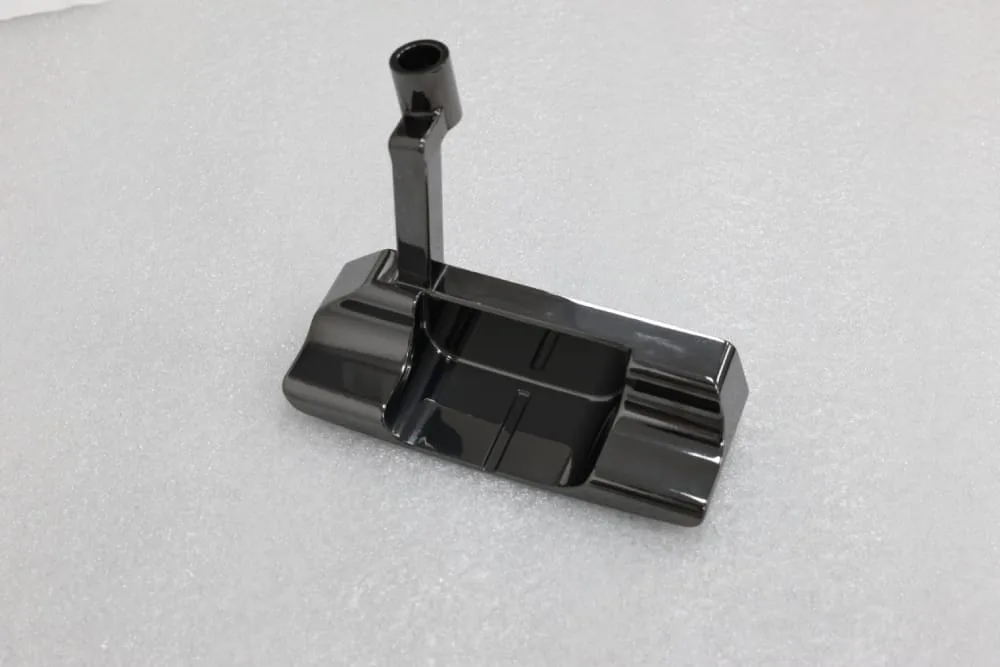
Dieses Projekt konzentrierte sich auf eine Hauptkomponente eines Golfschlägerkopfs aus Edelstahl 304. Das Teil erforderte eine hochglanzpolierte Oberfläche mit anschließender schwarzer PVD-Behandlung. Strukturell umfasste es mehrfach gekrümmte Flächen, tiefe Hohlkehlen und einen unregelmäßigen Verbindungsschaft, was es sowohl zu einem kritischen lasttragenden Bauteil als auch zu einem gut sichtbaren ästhetischen Merkmal des Putters machte.
Vor der Zusammenarbeit mit uns hatte der Kunde bereits zwei CNC-Lohnfertiger für die Probefertigung angefragt, aber keiner der Lieferanten bestand die Abnahmeprüfung. Zu diesem Zeitpunkt stand der Kunde bereits vor einem ernsten Lieferrisiko für die Markteinführung des neuen Produkts.
| Artikel | Einzelheiten |
|---|---|
| Industrie | Sportgeräte |
| Prozess | 5-Achs-Fräsen + Polieren + schwarze PVD-Beschichtung + vollständige Prüfung |
| Material | Rostfreier Stahl 304 |
| Anwendungsfall | Hochpräzises Hauptbauteil mit hoher Oberflächengüte für einen Golf-Putter-Kopf |
Die Herausforderung
Die Schwierigkeiten des Kunden beschränkten sich nicht nur auf die Zerspanung. Das Projekt umfasste eine Kombination aus Design-Machbarkeit, struktureller Präzision, Erscheinungsbildkonsistenz und Lieferdruck.
1. Konstruktion und Fertigung waren stark voneinander entkoppelt
Die Originalzeichnungen des Kunden wurden vom Produktdesignteam erstellt, ohne die Machbarkeit der CNC-Bearbeitung vollständig zu berücksichtigen. Infolgedessen enthielt das Design klare fertigungstechnische blinde Flecken, insbesondere in den mehrfach gekrümmten Übergangsbereichen und den Seitenwänden tiefer Kavitäten. Standard-Schneidwerkzeuge konnten diese Bereiche nicht ohne Kollision erreichen, was bedeutete, dass die vorherigen Lieferanten nicht einmal den grundlegenden Schruppprozess abschließen konnten.
2. Strukturelle Präzisionsprobleme waren erheblich
Die ursprünglichen Zeichnungen definierten die Prozessbezüge und die Toleranzkette nicht eindeutig. Kritische Anforderungen wie die Koaxialität des Verbindungsgriffs und die Tiefe des Hohlraums waren unklar angegeben. Gleichzeitig neigt Edelstahl bei der Bearbeitung zu Spannungsverformungen. Dadurch überschritt die Maßabweichung nach der Bearbeitung 0,03 mm, was die Montageanforderungen des Stangenkörpers nicht erfüllte.
3. Erscheinungsbild und Oberflächenbeschaffenheit konnten nicht gewährleistet werden
Die ursprüngliche geschwungene Konstruktion erzeugte zudem tote Ecken beim Polieren, mit hohem Risiko für zurückbleibende Werkzeugspuren. Nach der PVD-Beschichtung zeigte das Teil wahrscheinlich ungleichmäßigen Glanz, Farbabweichungen an den Kanten und andere optische Fehler, was nicht zu den hohen Produktstandards von Bettinardi Golf passte.
4. Der Lieferdruck wurde kritisch
Der Kunde stand bereits unter dem Druck eines engen Zeitplans für den Produktstart. Mehrere Runden fehlgeschlagener Testfertigung und Nacharbeit hatten den Fortschritt verzögert. Er brauchte dringend einen Lieferanten, der die Probleme bereits ab der Konstruktionsphase lösen konnte, statt nur zu versuchen, das Teil wie gezeichnet zu bearbeiten.
Was der Kunde brauchte
Um das Projekt voranzutreiben, benötigte der Kunde einen Lieferanten, der sowohl Engineering-Optimierung als auch stabile Fertigungsausführung bieten konnte. Die wichtigsten Erwartungen waren:
Ein professionelles Engineering-Team zur Optimierung von Produktdesign und Zeichnungen, zur Beseitigung von Bearbeitungs-Blindstellen und zur Klärung von Prozess- und Prüfstandards
Hochpräzise CNC-Bearbeitung für komplexe mehrfach gekrümmte und tiefe Kavitätenstrukturen, mit kontrollierter Verformung von Edelstahl und Maßtoleranz innerhalb von ≤ ±0,01 mm
Stabile Oberflächenqualität nach dem Polieren und zuverlässige Kompatibilität mit der PVD-Beschichtung, sodass das Produkt sowohl die Montageprüfung als auch die Sichtprüfung in einem Durchgang bestand
Ein kürzerer Bearbeitungszyklus, geringere Zeitkosten und die Chance auf eine langfristige Lieferantenbeziehung
Unsere Lösung
Der Kern der Lösung war ein zweidimensionaler Optimierungsansatz, der die Optimierung von Design und Zeichnung mit einer engen Zusammenarbeit zwischen Struktur- und Designingenieuren kombinierte.
1. DFM-Analyse vor dem Design: Struktur- und Design-Ingenieure diagnostizierten das Problem aus zwei Dimensionen
Wir haben sofort ein dediziertes Projektteam aus erfahrenen Konstruktionsingenieuren und Spezialisten für High-End-Oberflächen gebildet, das mehr als 10 Jahre Erfahrung in der Fertigung von Präzisionssportgeräten vereint. Gemeinsam führten sie eine umfassende DFM-Analyse (Design for Manufacturability) der Originalzeichnungen des Kunden durch.
Aus der Perspektive des Tragwerksplaners
Die Prüfung konzentrierte sich auf die Identifizierung von Fertigbarkeitslücken, Bereichen mit struktureller Spannungskonzentration und fehlenden Prozessangaben. Drei zentrale Bearbeitungshindernisse wurden identifiziert:
- Der Wandneigungswinkel der tiefen Kavität war zu klein bei 3°
- Der Krümmungsübergang über mehrfach gekrümmte Flächen änderte sich zu abrupt
- Der Koaxialitätsbezug des Verbindungsgriffs war uneindeutig
Aus Sicht des Oberflächeningenieurs
Die auf das Erscheinungsbild ausgerichtete Prüfung bewertete sowohl die Polierbarkeit als auch das endgültige visuelle Ergebnis nach der PVD-Beschichtung. Zwei wesentliche optische Risiken wurden identifiziert:
- Werkzeugspuren blieben wahrscheinlich in gekrümmten Eckbereichen zurück
- Scharfe Kanten könnten leicht zu Farbunterschieden in der Beschichtung und ungleichmäßiger Verteilung der Polierzugabe führen
Ergebnis der gemeinsamen Prüfung
Auf Basis der gemeinsamen Prüfung erstellten wir einen DFM-Analysebericht, der klar aufzeigte, welche Bereiche des ursprünglichen Designs:
- Nicht fertigbar
- Keine kontrollierbare Präzision möglich
- Wahrscheinlich optische Fehler
Dieser Bericht lieferte eine klare Grundlage für die nächste Optimierungsstufe.
2. Detaillierte Optimierung der Strukturkonstruktion: Lösung der Kernprobleme von Zerspanbarkeit und stabiler Präzision
Um die Schwächen des Designs bei Fertigbarkeit und Präzision zu beheben, hat das Team der Strukturtechnik die ursprünglichen Zeichnungen systematisch neu aufgebaut und optimiert.
Optimierung der Zugänglichkeit tiefer Kavitäten
Der ursprüngliche Neigungswinkel der Seitenwand der tiefen Kavität wurde von 3° auf 5° geändert und der Bodenradius von R0,3 mm auf R0,8 mm angepasst. Diese Änderungen behielten die Strukturfestigkeit bei und ermöglichten dem Fünf-Achs-Werkzeug, ohne Kollision in die Kavität einzufahren. Gleichzeitig wurde der Spanabfuhrweg optimiert, um zu verhindern, dass Späne die Innenwand verkratzen.
Mehrflächige Übergangsglättung
Der Krümmungsradius im Übergangsbereich der Mehrfachflächen wurde neu gestaltet. Der ursprüngliche abrupte Übergang von R0,5 mm wurde zu einem sanfteren Übergang von R1,2 mm optimiert. Dies reduzierte Schnittvibrationen und Spannungskonzentrationen und half, die Verformung des Edelstahls auf 0,005 mm zu begrenzen.
Prozess-Benchmarks und Rekonstruktion der Toleranzkette
Um die Genauigkeitskontrolle über den gesamten Prozess zuverlässiger zu machen, haben wir das Bezugssystem und die Toleranzlogik neu aufgebaut:
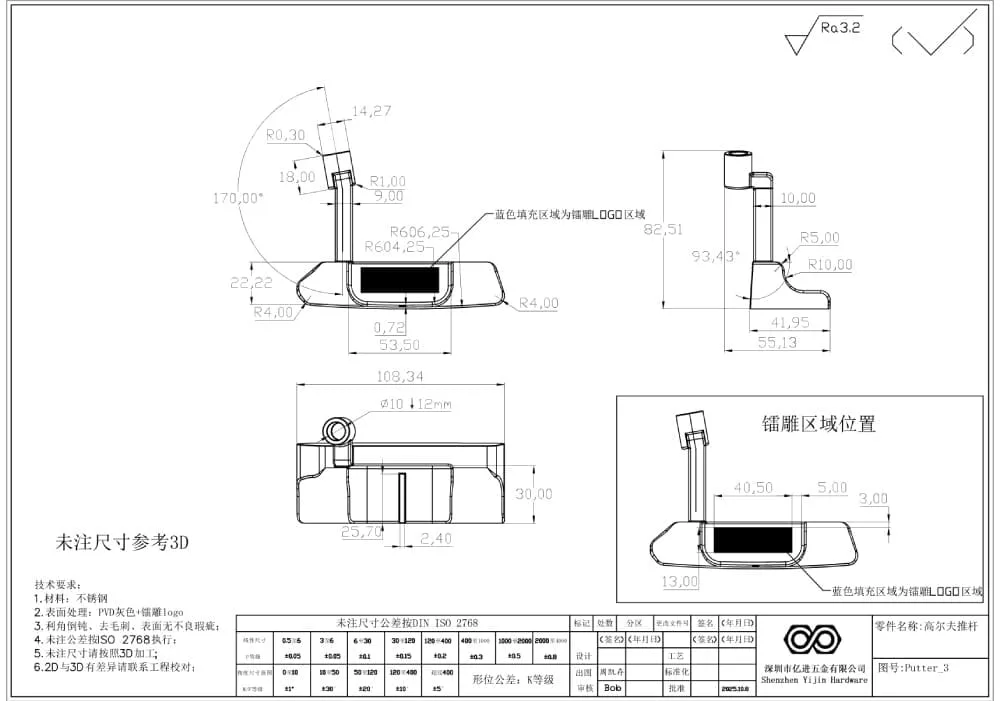
Das Stangenbefestigungsloch wurde als Kernreferenz definiert und die wichtigsten Maßtoleranzen neu festgelegt, darunter:
- Koaxialität des Verbindungsgriffs: ≤0,008 mm
- Tiefe der Kavität: ±0,01 mm
- Oberflächenprofil: ≤0,005 mm
Bearbeitungsbezugsflächen und Prüfbezugsflächen wurden dem Zeichnungssatz hinzugefügt, um Unklarheiten bei der Bearbeitung und der Prüfung zu vermeiden und sicherzustellen, dass der gesamte Prozess kontrollierbar bleibt.
Spannungsarmglühen im Design
In Bereichen, die zu Verformungen neigen, wurde eine symmetrischere Konstruktion gewählt. Eine Spannungsabbauzugabe von 0,1 mm wurde eingeplant und während des Prozesses eine Tieftemperatur-Alterung eingeführt, um die Spannungsverformung von Edelstahl auf struktureller Ebene zu unterdrücken.
3. Design und Optimierung der Oberflächenprozesse: Die Kernprobleme von Oberflächenstruktur und High-End-Ästhetik lösen
Unter Berücksichtigung sowohl des Polierverhaltens als auch der PVD-Beschichtungseigenschaften nahm das Team für Erscheinungsbildtechnik gezielte Verfeinerungen an den sichtbaren Oberflächen des Produkts vor.
Optimierung der Oberflächenglätte
Die Richtung und Kontinuität mehrerer gekrümmter Flächen wurden neu bewertet, um Poliertotwinkel im ursprünglichen Design zu beseitigen. Dadurch wurde sichergestellt, dass Polierwerkzeuge alle relevanten Flächen vollständig abdecken können, und das Risiko lokaler Werkzeugspuren wurde minimiert.
Präzise Zuteilung der Polierzugabe
Um optische Qualität und Maßhaltigkeit in Einklang zu bringen, wurde die Polierzugabe nach Oberflächenpriorität vergeben:
0,15 mm Aufmaß wurde für sichtbare Oberflächen reserviert, während 0,1 mm für lasttragende Strukturflächen reserviert wurde. So konnte die abschließend polierte Oberfläche Ra0,15 µm erreichen, ohne dass wichtige Maße beeinträchtigt wurden.
Auch die Kantenverrundung wurde optimiert. Die ursprünglich scharfen Kanten wurden in R0,2 mm abgerundete Ecken geändert, was das Handling verbessert und gleichzeitig das Risiko von Kantenfarbunterschieden und Schichtaufbau nach der PVD-Beschichtung verringert.
PVD-Kompatibilitätsprüfung
Der PVD-Beschichtungsprozess wurde im Voraus simuliert und die Anforderungen an Rauheit und Sauberkeit des Substrats entsprechend optimiert. So blieb die Grundfläche frei von Kratzern und Verunreinigungen, damit die endgültige Beschichtung ein gleichmäßiges, hochglänzendes schwarzes Erscheinungsbild zeigen konnte, das dem Premium-Markenimage von Bettinardi Golf entspricht.
4. Zeichnungsrekonstruktion und Ausgabe der Prozessdokumentation: Die Optimierungsergebnisse ausführbar und nachvollziehbar machen
Nach Abschluss der Konstruktionsoptimierung hat das Engineering-Team die Fertigungsdokumentation neu erstellt, damit die optimierte Lösung einheitlich umgesetzt werden konnte.
Rekonstruktion von 3D-Modell und 2D-Zeichnung
Basierend auf dem optimierten Design haben wir das parametrische 3D-Modell und die klar beschrifteten 2D-Fertigungszeichnungen neu erstellt und alle Prozessreferenzen, Toleranzanforderungen und Oberflächenbehandlungsspezifikationen ergänzt.
Leitfäden zu Zerspanungsverfahren
Für das 5-Achs-CNC-Fräsen haben wir eine spezielle Dokumentation erstellt, die Folgendes abdeckt:
- Empfehlungen für die Werkzeugwege
- Empfehlungen für Schnittparameter
- Beschreibungen der Prozessabfolge
Dadurch konnte das Produktionsteam das optimierte Design direkt und konsistent umsetzen.
Dokumente zu Prüfstandards
Wir haben außerdem Prüfpunkte und Abnahmekriterien für Koordinatenmessmaschinen und Laseroberflächenscanner klar definiert, um sicherzustellen, dass die Endprüfung vollständig den optimierten Konstruktionsanforderungen entsprach.
Kundenbestätigung
Vor Produktionsbeginn haben wir dem Kunden einen Bericht zum Vergleich der Designoptimierung vorgelegt. Dieser Bericht zeigte visuell:
- Die strukturellen Unterschiede vor und nach der Optimierung
- Die Verbesserung der Fertigbarkeit
- Die Verbesserung der optischen Qualität und der Oberflächenbeschaffenheit
Die Produktion begann erst nach Erhalt der unterschriebenen Freigabe des Kunden.
Fertigungstechnik und Qualitätskontrolle
Nach Abschluss der Designoptimierung und Dokumentenrekonstruktion gingen wir in die kontrollierte Produktion und Qualitätssicherung über.
1. Individueller 5-Achs-Bearbeitungsprozess
Auf Basis der optimierten Zeichnungen haben wir ein 5-Achs-Bearbeitungszentrum zusammen mit hartmetallbeschichteten Werkzeugen aus Edelstahl eingesetzt. Für die tiefen Kavitäten und gekrümmten Flächen wurde ein schichtweises, progressives Fräsverfahren gewählt, um Werkzeugvibrationen und Spannungsverformungen zu reduzieren.
In der Endbearbeitungsphase wurde mit hoher Geschwindigkeit und geringer Schnitttiefe gearbeitet, um sicherzustellen, dass die Rauheit der bearbeiteten Oberfläche unter Ra0,2 μm lag und die richtige Grundlage für den anschließenden Polierprozess geschaffen wurde.
2. Qualitätskontrolle über den gesamten Prozess
Um eine stabile Genauigkeit und visuelle Konsistenz zu gewährleisten, wurde die Qualitätskontrolle in jede Produktionsphase integriert.
Fester Ansprechpartner für jeden Prozess
Jede Stufe – einschließlich Schruppen, Schlichten, Feinschlichten und Polieren – wurde einem dedizierten Prozessingenieur zugewiesen. Maschinenlast- und Vibrationsdaten wurden in Echtzeit überwacht und die Schnittparameter nach Bedarf angepasst.
Online-Echtzeitprüfung
Wichtige Maße wie:
- Koaxialität des Verbindungsgriffs
- Formtiefe
- Oberflächenprofil
wurden mit Online-Messgeräten geprüft. Die Genauigkeitsprüfung wurde nach der Bearbeitung jedes Teils abgeschlossen, um kumulative Abweichungen zu verhindern.
Vollständige Maßprüfung im Endzustand
Die Endprüfung erfolgte mit einem Koordinatenmessgerät, einem Laser-Oberflächenscanner und einem Oberflächenrauheitsmessgerät. Für Maßhaltigkeit, Oberflächenqualität und Montagepassung wurde ein 100-%-Prüfstandard angewendet, um sicherzustellen, dass das Produkt die Abnahme beim ersten Versuch besteht.
Ergebnisse
1. Design- und Fertigungsherausforderungen wurden vollständig gelöst
Das optimierte Design hat Bearbeitungsblindstellen vollständig beseitigt, sodass das 5-Achs-Werkzeug alle Bereiche ohne Kollision bearbeiten kann. Dadurch stieg die Ausbeute von 65 % in der früheren Lieferanten-Testphase auf 98 %.
Gleichzeitig erfüllten alle Hauptmaße die geforderten Genauigkeitsstandards:
- Koaxialität des Verbindungsgriffs: ≤0,008 mm
- Oberflächenprofil: ≤0,005 mm
Diese Ergebnisse erfüllten die Montageanforderungen des Stangenkörpers vollständig.
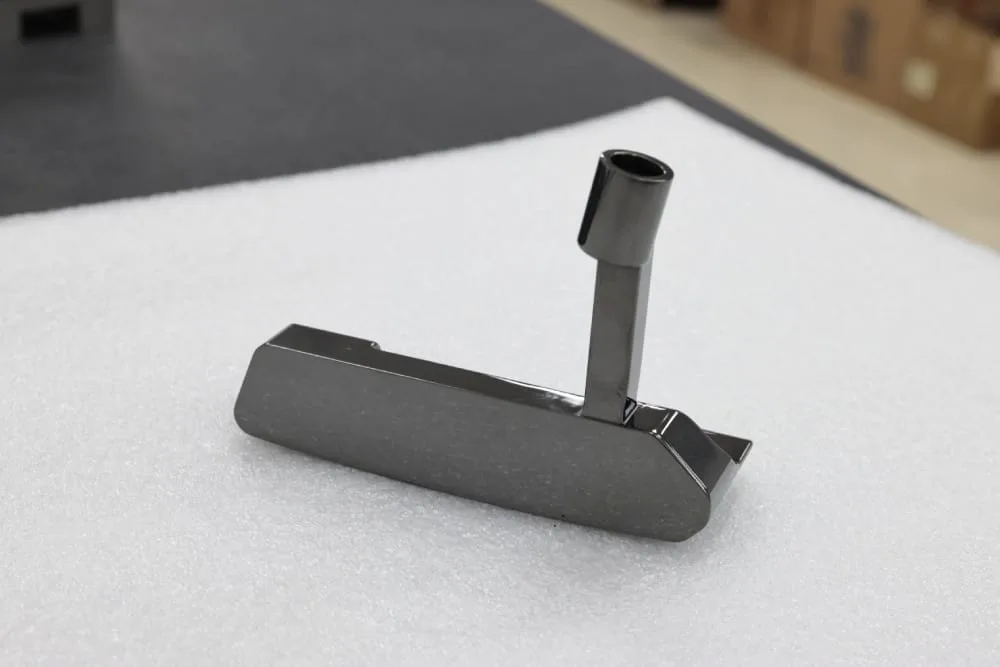
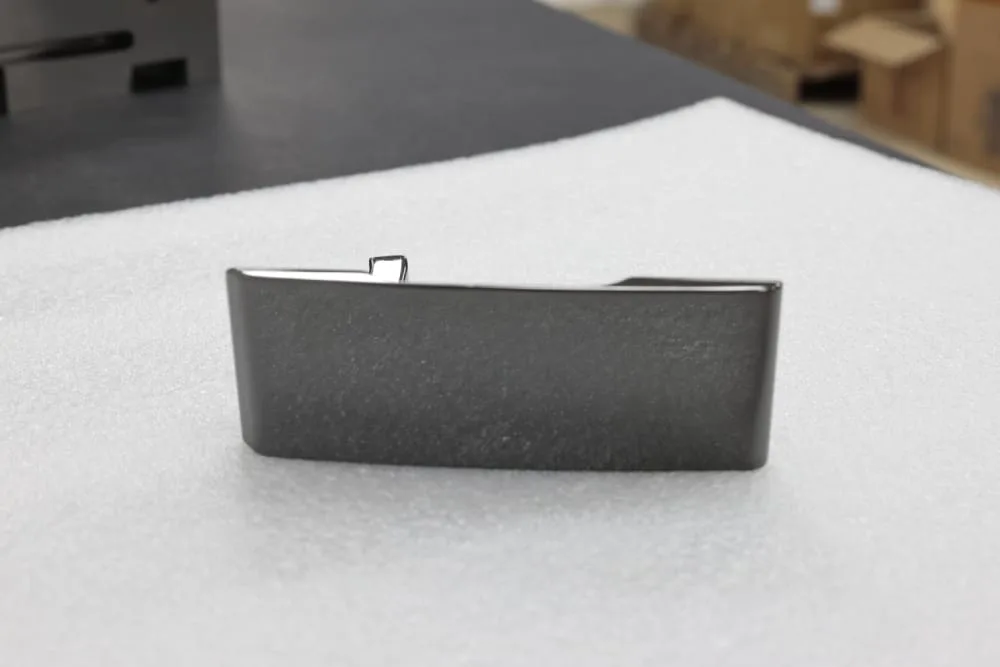
Hinsichtlich der Oberflächenqualität erreichte das Bauteil nach dem Polieren Ra 0,15 µm, und nach der PVD-Beschichtung blieb das Erscheinungsbild gleichmäßig und fehlerfrei, sodass sowohl die Sichtprüfung als auch die Montageprüfung des Kunden erfolgreich bestanden wurden.
2. Effizienz und Kosten wurden deutlich verbessert
Im Vergleich zu den bisherigen Lieferanten des Kunden:
- Bearbeitungseffizienz um 40 % gesteigert
- Der Bearbeitungszyklus für Einzelstücke wurde von 12 Tagen auf 9 Tage verkürzt
- Gesamte Lieferzeit um 25 % reduziert
Durch die Vermeidung wiederholter Nacharbeit und Ausschuss sanken die Gesamtproduktionskosten um 18 %, was sowohl den Termindruck als auch die finanzielle Belastung im Zusammenhang mit dem Produktlaunch des Kunden deutlich verringerte.
3. Das Projekt führte zu einer langfristigen Zusammenarbeit und branchenweiten Anerkennung
Nach dem Erfolg dieses Projekts hat uns der Kunde nicht nur dieses Putter-Bauteil anvertraut, sondern auch alle nachfolgenden komplexen Putter-bezogenen Teile, darunter Putterköpfe und Gegengewichte, was unsere Position als zentraler strategischer Lieferant gefestigt hat.
Aufgrund der Durchbrüche, die sowohl bei der Designoptimierung als auch bei der Präzisionsbearbeitung erzielt wurden, empfahl der Kunde unsere Leistungen proaktiv auch anderen führenden Golfausrüstungsmarken wie Titleist und Callaway weiter und half uns so, unsere Präsenz im Bereich der Präzisionsbearbeitung für hochwertige Sportausrüstung auszubauen.
Schlussfolgerung
In diesem Fall ging es nicht einfach um die Bearbeitung eines schwierigen Edelstahlteils. Es ging darum, alle drei großen Hürden zu überwinden, die häufig verhindern, dass komplexe High-End-Sportgerätekomponenten erfolgreich geliefert werden: schwierige Konstruktion, schwierige Fertigung und hohe Präzisionsanforderungen.
Der Schlüssel zum Projekt war die Kombination aus:
- Input vom Statiker für Fertigungsgerechtheit und Präzisionskontrolle
- Input des Appearance-Ingenieurs für Oberflächentextur und PVD-Kompatibilität
- Integrierte Umsetzung von der DFM-Analyse und Konstruktionsoptimierung über die Bearbeitung und Politur bis hin zur vollständigen Prüfung
Dieser durchgängige Ansatz ermöglichte es uns, die Lücke zwischen industriellem Designanspruch und tatsächlich fertigbarer Qualität zu schließen. Er zeigt auch, warum Kunden, die komplexe Premium-Bauteile entwickeln, oft mehr als einen CNC-Lieferanten brauchen. Sie brauchen einen Entwicklungspartner, der das Design optimiert, die Fertigung stabilisiert und die Qualität des Endprodukts von Anfang an sichert.
Wenn interne Ressourcen ausgelastet sind, frühere Lieferanten das Qualitätsziel nicht erreichen können oder komplexe Konstruktionen Bearbeitungs- und Oberflächenrisiken mit sich bringen, hilft Yijin Solution, die Lücke von der Konstruktionsabsicht bis zur stabilen Serie zu schließen. Von der DFM-Analyse und Zeichnungsoptimierung über präzise CNC-Bearbeitung, Polieren, Beschichten und vollständige Prüfung helfen wir Kunden, komplexe Metallteile mit besserer Qualitätskontrolle, schnellerer Umsetzung und größerem Fertigungsvertrauen auf den Markt zu bringen. Starten Sie Ihr neues Projekt mit Yijin Solution
Zurück zum Anfang: Wie wir Design-, Bearbeitungs- und Präzisionsherausforderungen für ein komplexes Golf-Putter-Bauteil gelöst haben